Изготавливаем печатные платы на дому необычным способом: продолжаем эксперименты со слабо вращающимся скрайбером
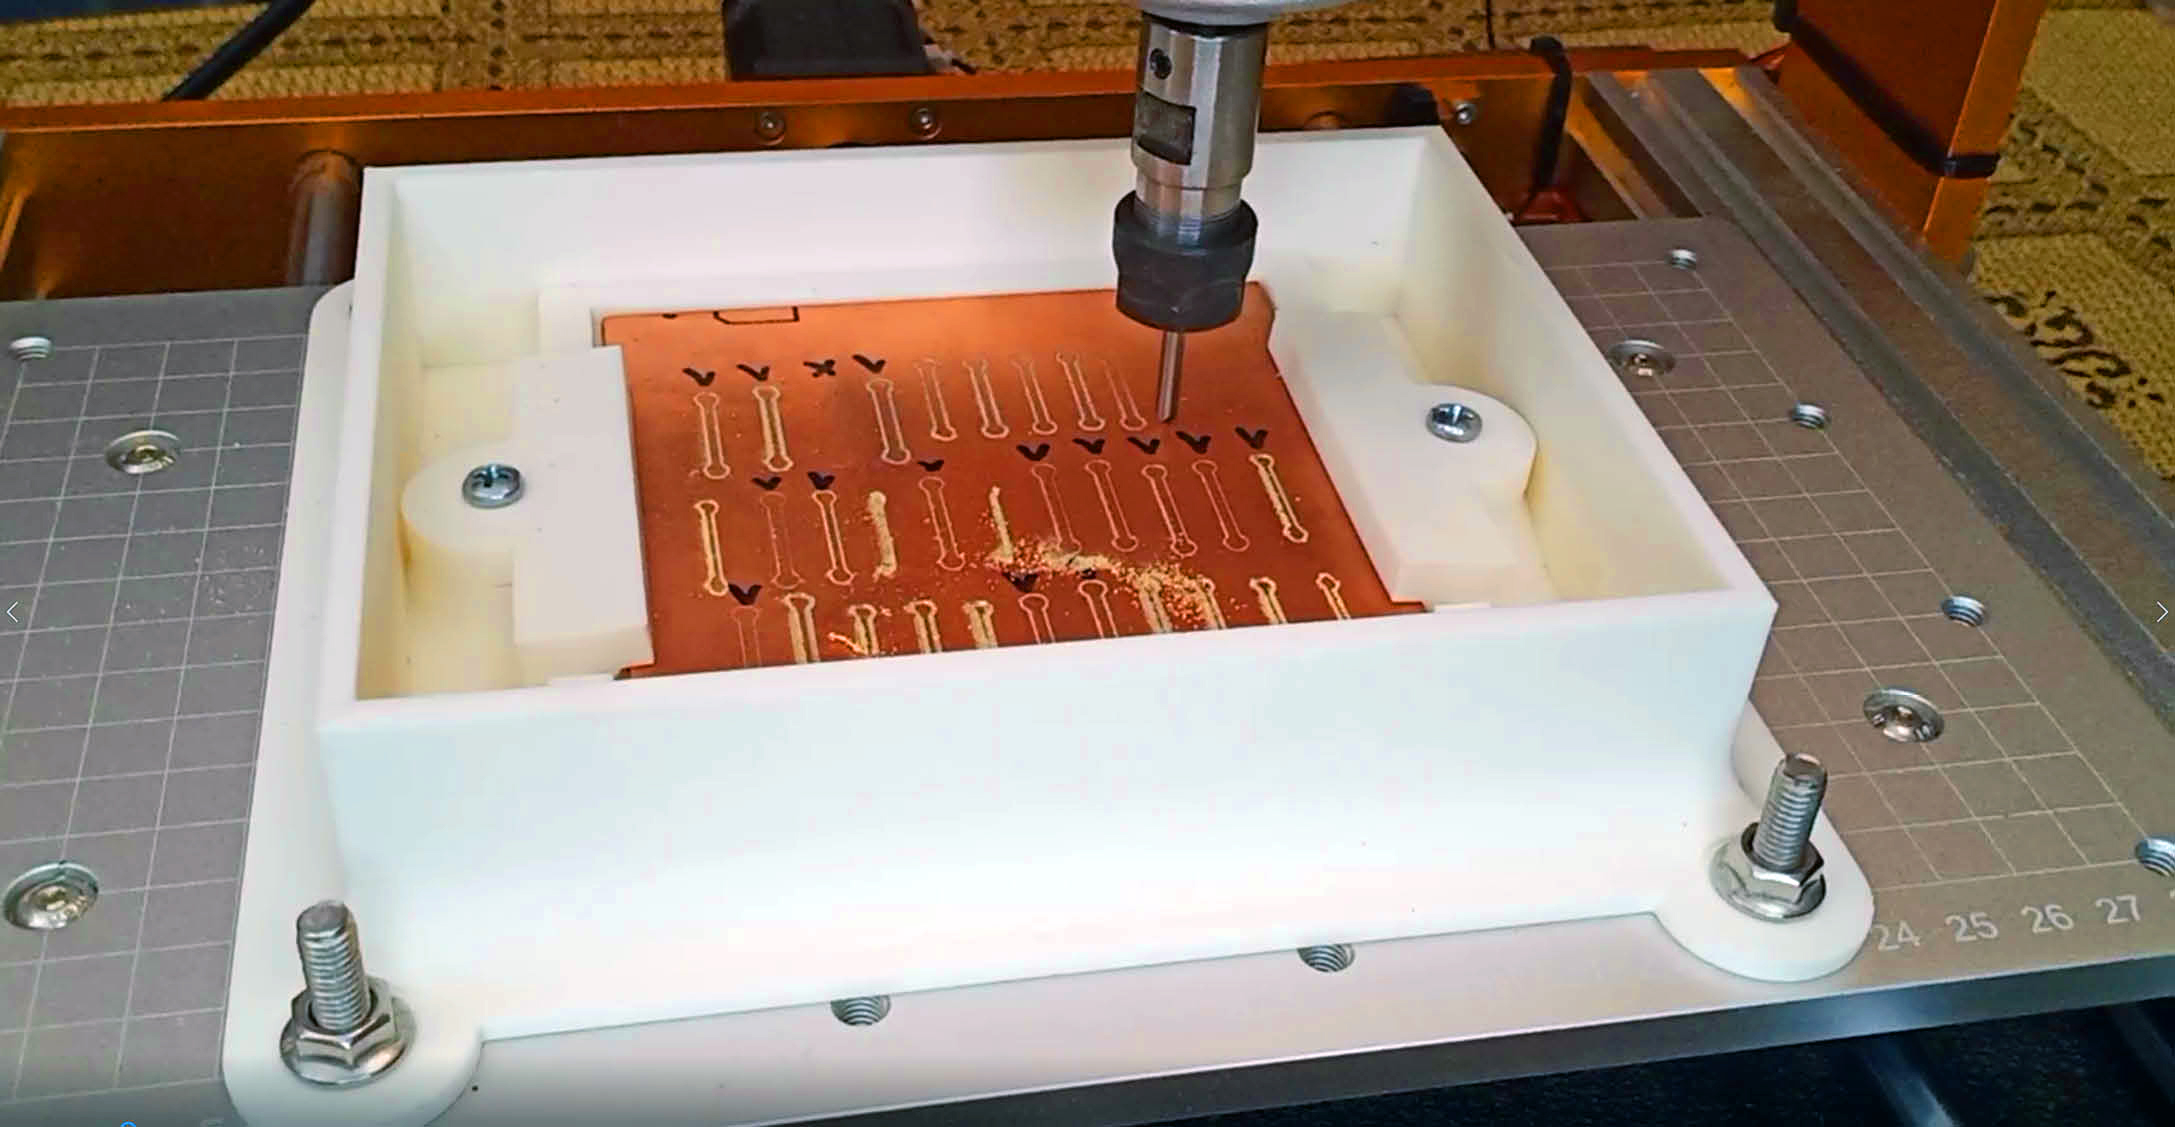
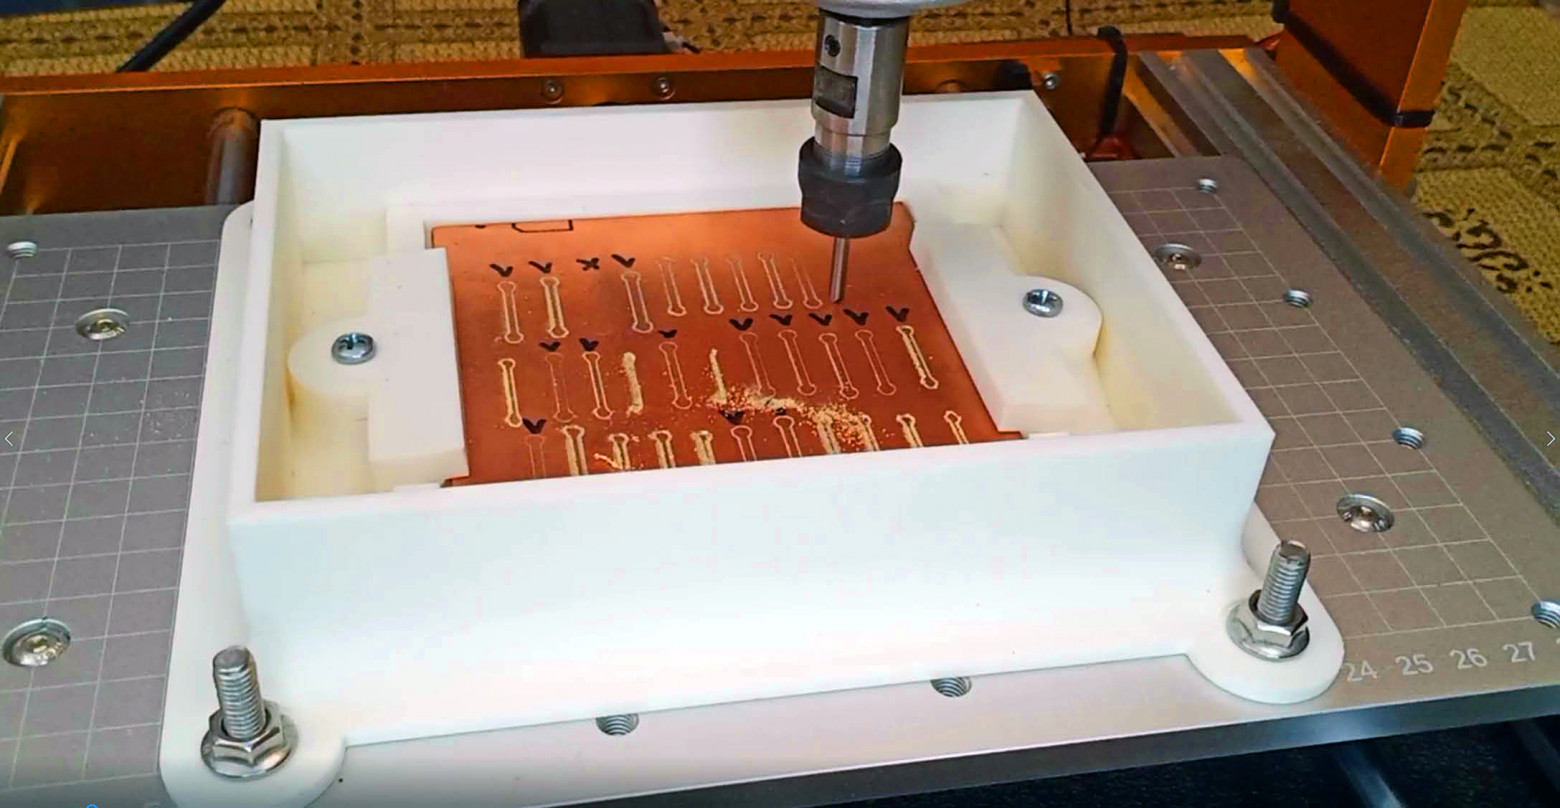
Те, кто читал прошлые статьи, знают, что в определённый момент мне пришла в голову идея, как можно полностью устранить сильный шум при ЧПУ-фрезеровании дорожек печатных плат на моём домашнем ЧПУ-станке типа 3018 — но не собственно фрезеровать их (это шумно и пыльно), а вместо этого выцарапывать их с помощью ЧПУ-станка и твердосплавного резца (дефолтного, трёхгранного, идущего в комплекте со станком).
Выполняя это, помимо всего прочего, под водой с мылом, в специальной ванне, чтобы полностью устранить пыль и облегчить работу резца за счёт появления эффекта Ребиндера.
Так как подобного ещё никто не делал, мне было интересно проверить концепцию — я её проверил и убедился, что это совершенно точно работает!
В качестве доведения до абсолюта я даже выдвинул идею, что вместо твердосплавного резца можно было бы использовать для царапания специальный стальной цилиндрический инструмент, в кончик которого вмонтирован алмаз!
В теории это должно полностью устранить износ инструмента как такового (так как и медь дорожек, и материал подложки печатной платы существенно меньше по твёрдости, чем алмаз; да и к тому же, применяется эффект Ребиндера (его даёт мыльная вода), который многократно усиливает режущие свойства инструмента).
Однако на данный момент, пока алмазный резец мне ещё не пришёл, мы проверим ещё одну идею (возможно, даже гораздо более интересную и перспективную!): а нельзя ли использовать стандартный резец для поднятия качества?!
Вот и проверим! ;-)
Основная суть затеи, вокруг которой крутится весь последующий рассказ, заключается в том, что, как я предполагал в прошлой статье (предварительно убедившись на практике), качество дорожек, получаемых с помощью дефолтного трёхгранного резца, идущего в комплекте со станком, можно поднять:
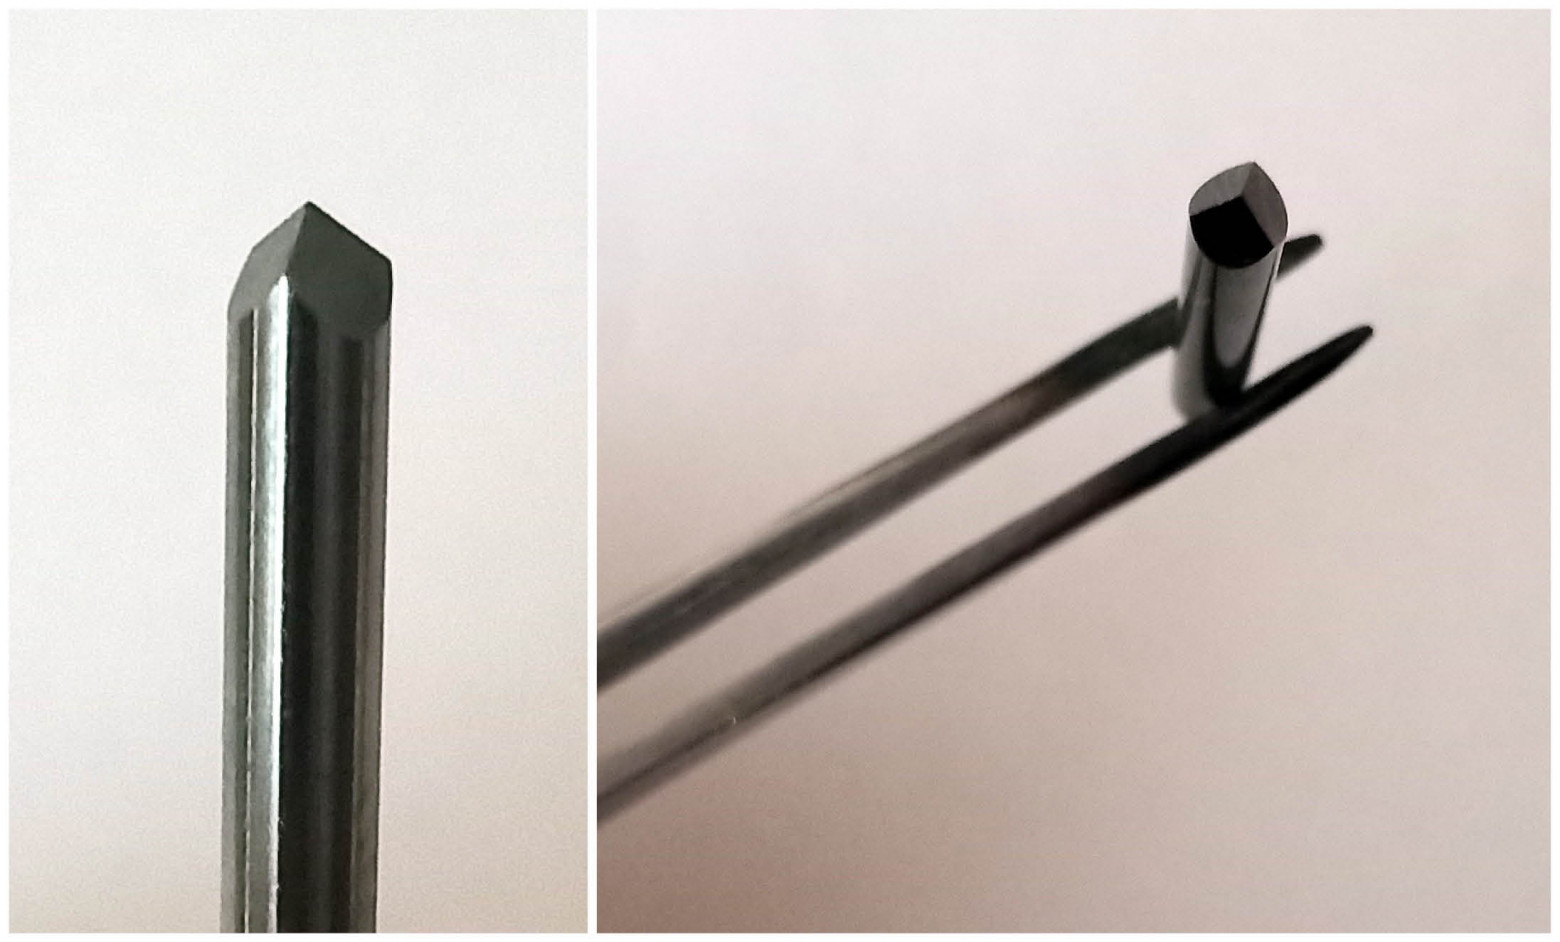
Суть там была в том, что для выцарапывания дорожек мы используем шпиндель станка в качестве обычного держателя резца, а сам шпиндель при этом полностью выключен; таким образом, используя трёхгранный резец, мы получаем проблему: во время трения о поверхность будущей платы он вращается самопроизвольно на случайные углы и своими гранями портит получающиеся дорожки, нарезая на них в произвольных местах своеобразную «лесенку»…
Поэтому и возникла у меня идея использовать вместо гранёного резца специальный инструмент с коническим алмазом на конце:
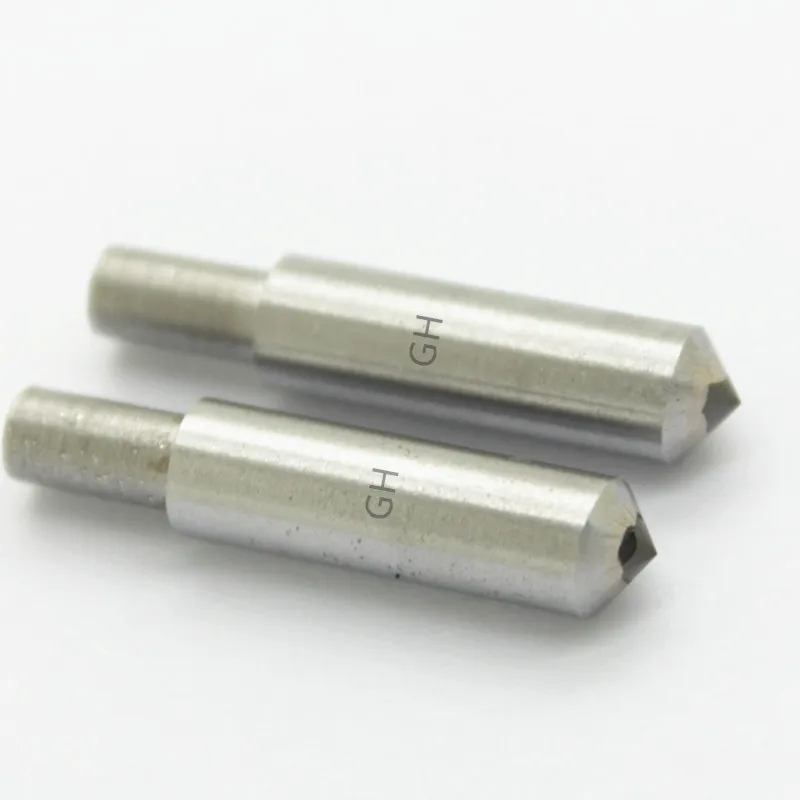
Подобный инструмент, как я предполагаю, позволил бы как минимум два раза* проходить по одному и тому же месту, не портя стенки дорожек, одновременно при этом как бы приглаживая образующиеся заусенцы:
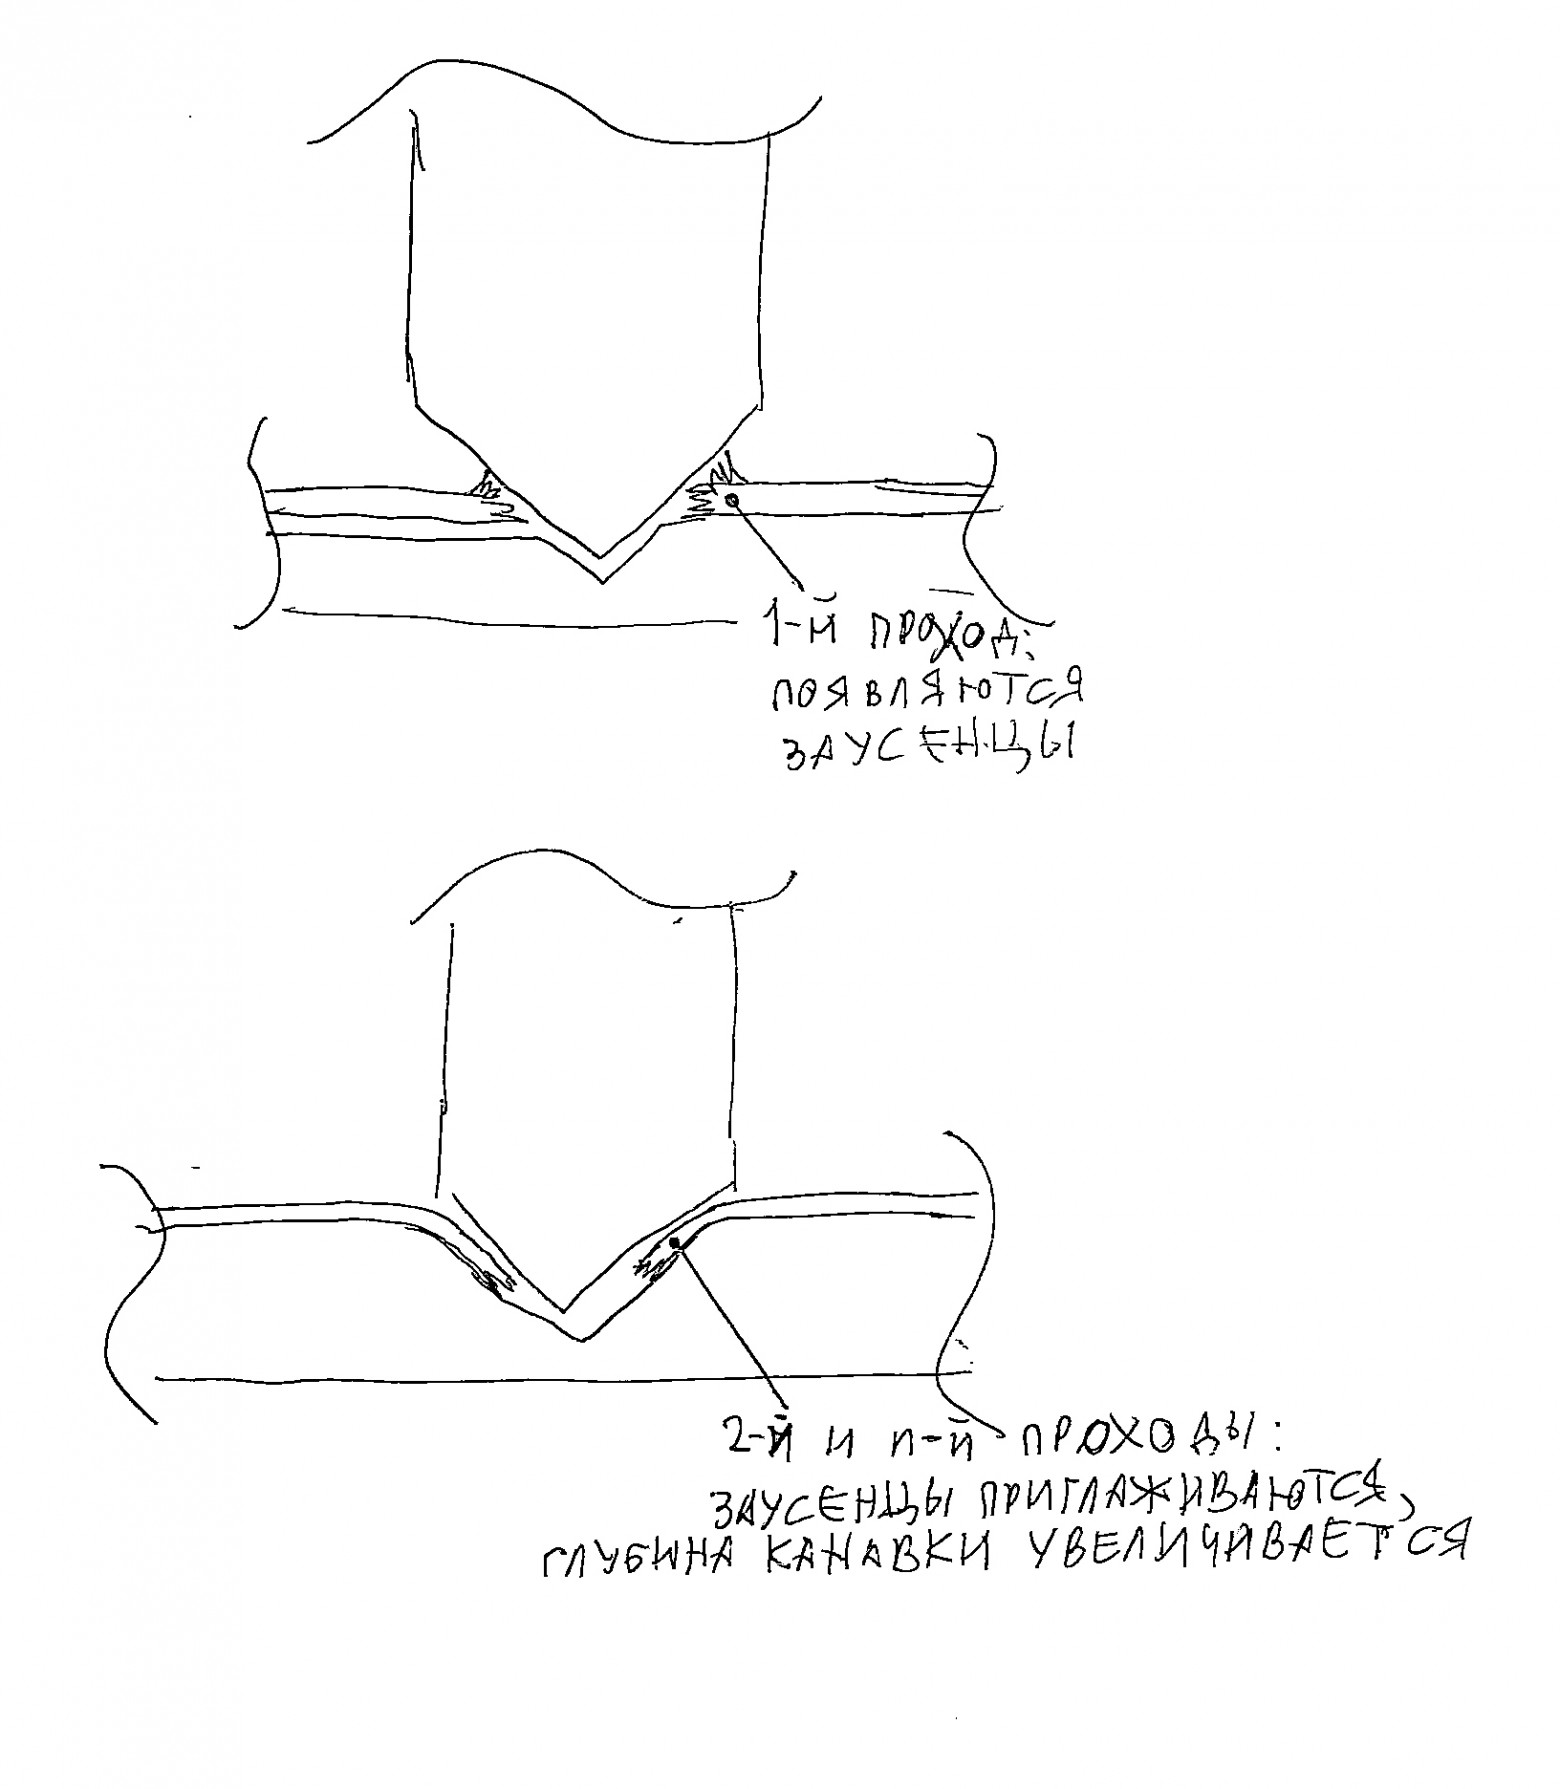
*При этом слова «как минимум два раза проходить по одному и тому же месту» не должны пугать: головка движется с почти максимальной для станка скоростью подачи в 1500 мм/мин (а предел составляет 2000 мм/мин, но я пока на пределе его не гоняю, чтобы шаговые двигатели не стали пропускать шаги).
Соответственно, большая скорость движения головки позволяет очень быстро проходить дорожки, и время затрачивается на это очень несущественное.
Тем не менее в комментариях к прошлой статье один из читателей выдвинул идею, показавшуюся мне очень интересной, суть которой (не дословно) примерно такова: а что, если бы мы вращали с какой-то не особо большой скоростью дефолтный трёхгранный скрайбер — таким образом его грани превращались бы в нечто усреднённое, то есть тело вращения, и, в теории, это должно было бы устранить проблему с нарезанием лесенки!
Таким образом, получается, что остриё в большей степени скребёт, выстругивая канавку, и, в меньшей степени — подрезает по краям канавки заусенцы.
Мысль выглядит весьма логичной и интересной, к тому же я вовсе не уверен, что использование алмаза для прочерчивания канавок между дорожками — это единственно возможный и самый лучший путь!
Поэтому я и взялся проверить этот подход, проведя целую серию тестов, представленных ниже.
До тестов хочу сказать, что, несколько поразмышляв, я выбрал в качестве скорости вращения шпинделя значение в 200 об/мин.
Почему? Честно скажу: безо всяких обоснований, просто потому что так захотелось! :-D
А если серьёзно, то это просто на уровне каких-то внутренних ощущений и опыта работы с двигателями вообще; также я прикинул, что если резец трёхгранный, то при 200 об/мин он совершает за 1 секунду, условно говоря, ~3,3 оборота, соответственно, любая точка на его поверхности получает 9,9 ударов гранями, что, вроде как, довольно немало!
И даже если с учётом скорости движения головки на каждый проходимый миллиметр поверхности количество ударов по каждой точке упадёт до одного удара или даже менее — всё равно головка повернётся на некий угол, как бы плавно раздвигая медь, «снимая стружку» — что-то наподобие токарного резца или близко к этому.
В общем, мне почему-то показалось, что это будет неплохо… Дальнейшие тесты продемонстрировали, что, как ни странно, я был абсолютно прав!
Также хочу сразу сказать, что, несмотря на моё желание проверить эффект Ребиндера в деле ещё раз, в этот раз на моём пути встала разбитая ванночка, в которой я обычно веду обработку: как я уже говорил в прошлой статье, я её случайно разбил головкой станка, сдвинув её на большее значение, чем нужно, в ходе одного из неуспешных тестов; в результате ванночка стала сильно протекать, и (по крайней мере, без перепечатки ванны) мне придётся пока забыть о «водных процедурах»…
С другой стороны — так даже вроде как интересней: меньше возни для желающих пойти этим путём! ;-)
Что ещё хотел бы сказать: по результатам прошлых тестов, наглядно увидев, что собой представляет глубина (канавок вокруг дорожек платы) разного рода, я решил остановиться на диапазоне в 0,1…0,12 мм максимум: это позволяет надёжно отделить дорожку от основной меди и в то же время всё ещё не представляет собой слишком глубокую «канаву»*.
*Думаю, глубину канавки можно ещё сильнее уменьшить, но для этого, очевидно, придётся строить карту высот, чтобы поднять точность обработки — а мне хотелось этого избежать, и поэтому я ограничивался во всех тестах всего лишь опусканием резца один раз до поверхности и касания её.
Итак, пробуем первый тест — его можно было бы и не делать, но, я думаю, что это будет неплохо, так как он будет выступать в роли своего рода эталона, на который можно поглядывать и сравнивать с тем, как выглядит дорожка при простом процарапывании!
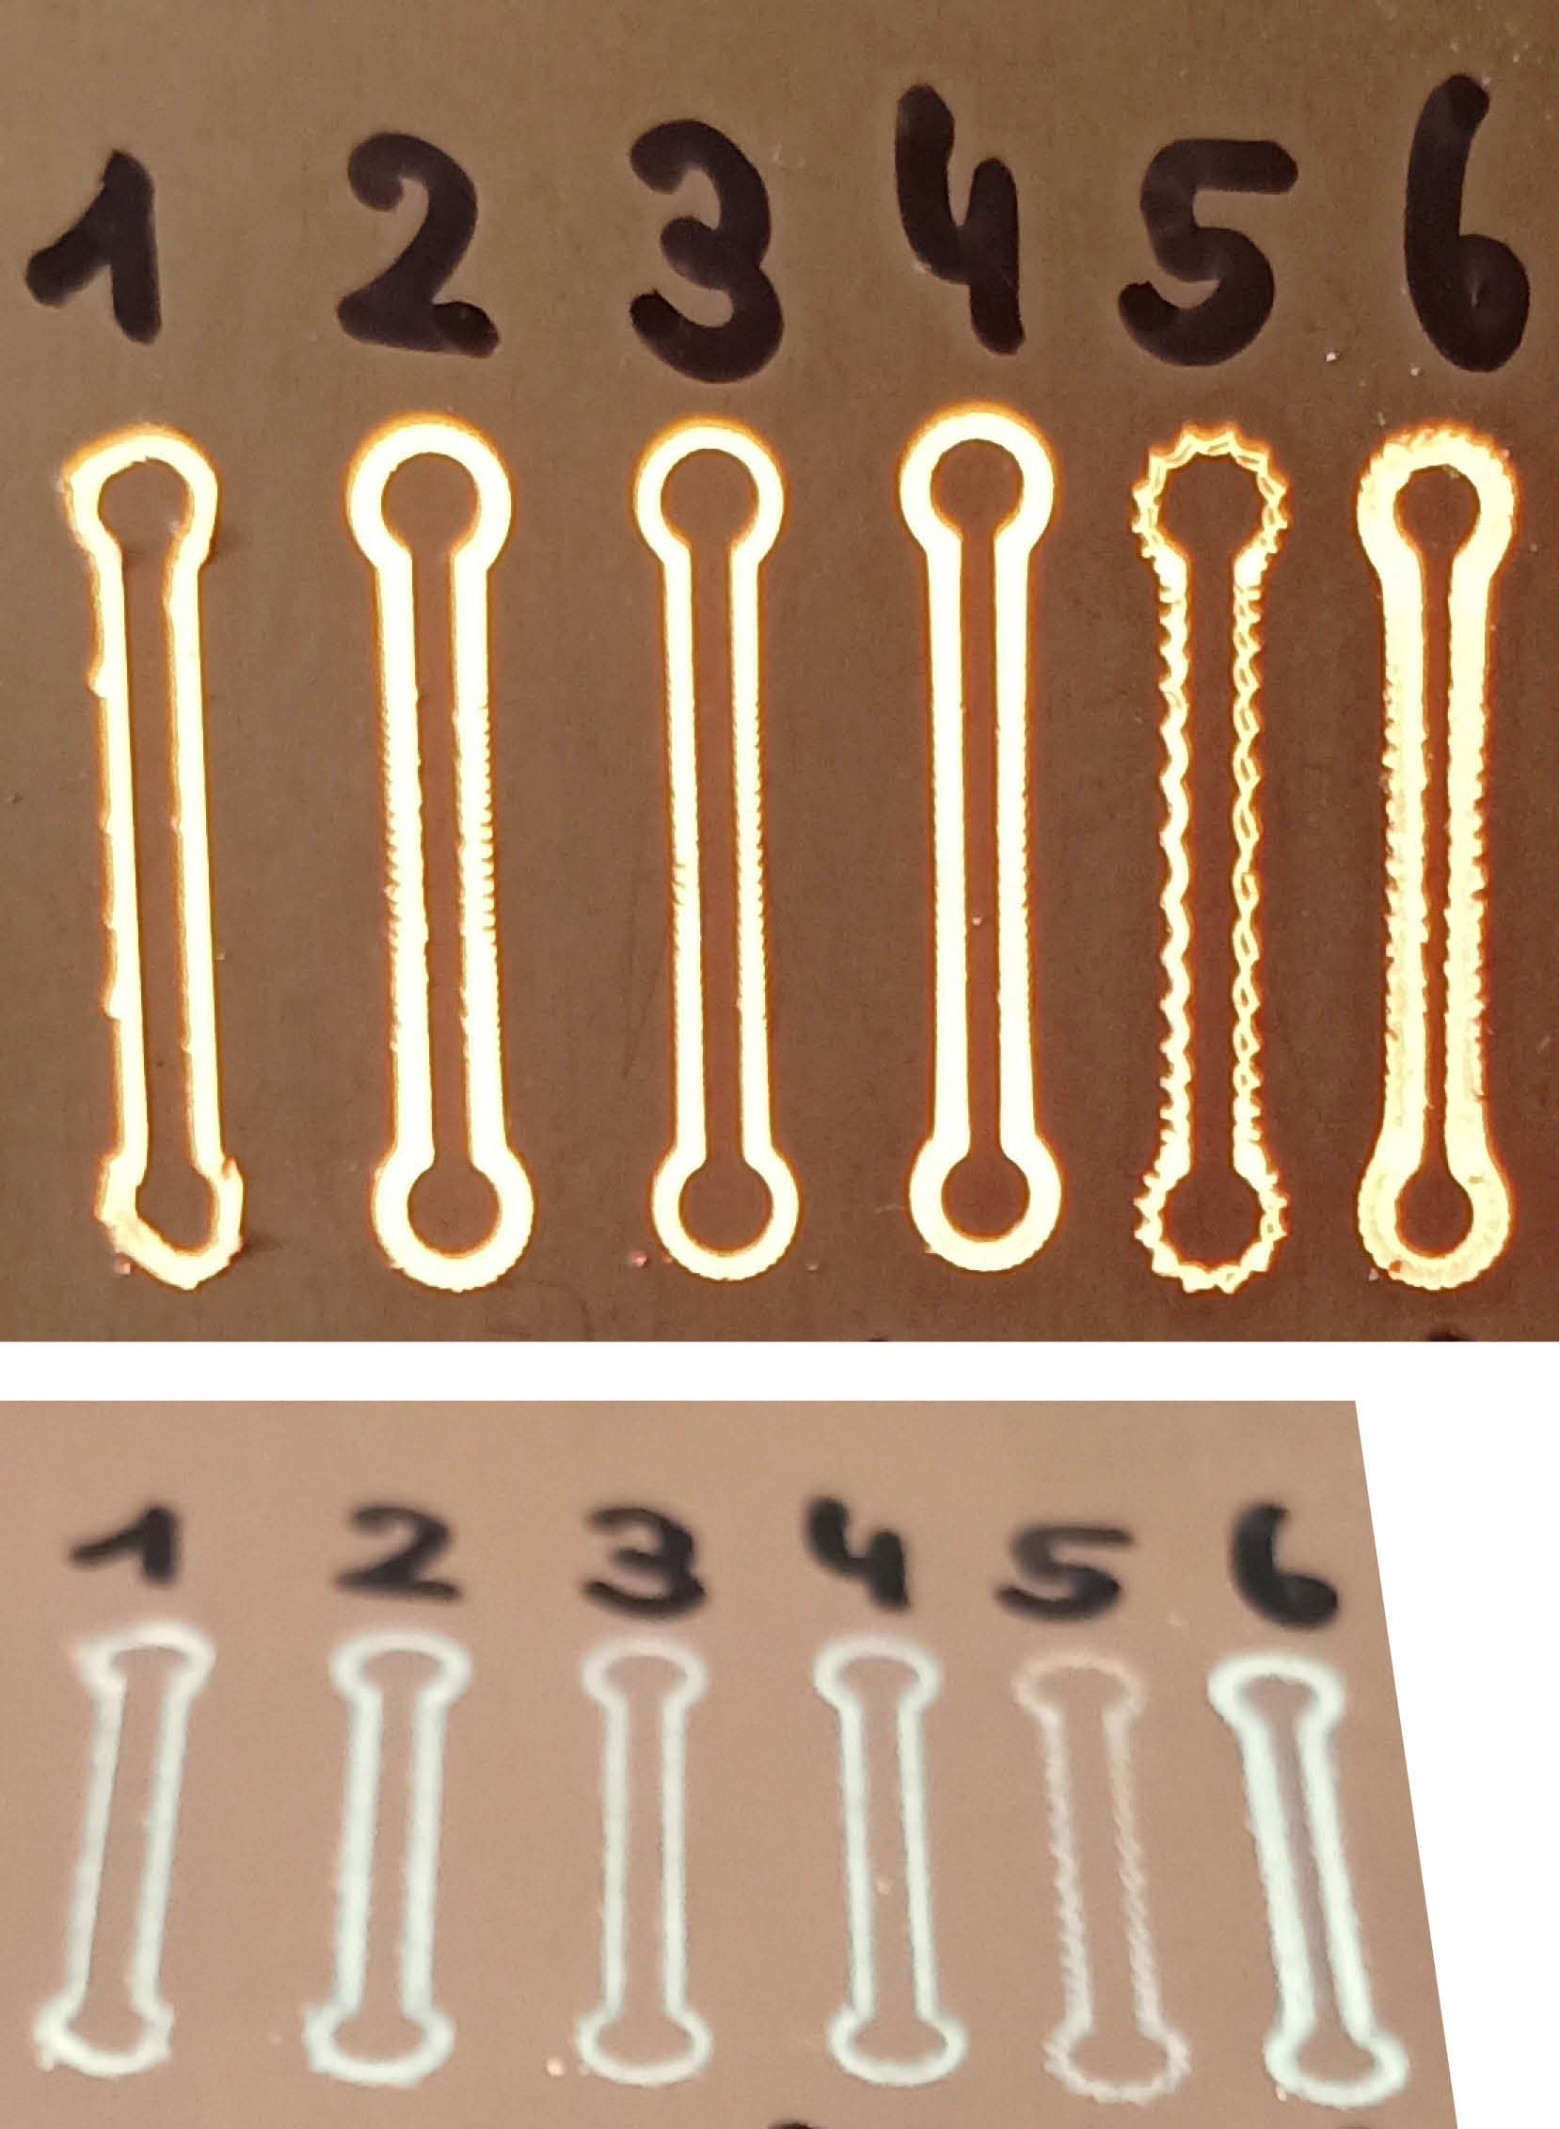
До начала всех тестов я приведу картинку, где показаны результаты всех тестов слева-направо, а ниже будет перечисление параметров теста, видео, а также мои субъективные комментарии по нему. Будет, соответственно, 6 тестов.
Плата показана на просвет, то есть прямо за ней расположен яркий источник света — соответственно, это выявляет все малейшие огрехи, но сразу надо сказать, что реально в жизни (когда плату держишь в руках) каждая из дорожек смотрится много лучше, чем при таком тесте с просветом:
Тест 1:
Вращение шпинделя: 0 об/мин;
Погружение суммарное: 0,1 мм;
Проходов по канавке: 2 (на одной и той же глубине);
Скорость движения головки: 1500 мм/мин.
Видео теста 1 (это видео и остальные ссылкой, потому что не вставляется).
Мой комментарий: в принципе, выглядит относительно неплохо, но кое-где видно, что резец всё-таки пропорол края; заусенцы явственно ощущаются над краями и счищаются хоть и легко, но с некоторым усилием; впрочем, если говорить сугубо о функционале — такая дорожка работать всё равно будет.
Тест 2:
Вращение шпинделя: 200 об/мин;
Погружение суммарное: 0,1 мм;
Проходов по канавке: 2;
Скорость движения головки: 1500 мм/мин.
Мой комментарий: впервые включаем скорость 200 об/мин и сразу же видим, как резко подскакивает качество — после обработки заусенцев практически нет и они счищаются лёгким проходом пальца сверху, который больше стряхивает пыль*.
*Кстати, да, можем для себя сразу отметить: появляется пыль! А при чистом скрайбировании она практически отсутствует, там больше стружка!
Сразу надо отметить, что громкость вращения шпинделя примерно равна громкости шаговых двигателей или чуть громче… Ну, не знаю, субъективно — процентов на 10-15 максимум…
То есть весьма щадящий вариант, звук совсем не раздражает! Это скорее лёгкий рокот, который даже не особо слышно уже с 2-3 метров!
Как можно видеть, я здесь прошёл всего лишь два раза вокруг, на одной и той же глубине. И тут же у меня появилась идея: как я уже заранее планировал в случае использования алмаза — что, если попробовать первым проходом создать заусенцы, а затем, вторым проходом, несколько понизив резец в глубину, срезать эти заусенцы? Пробуем третий тест…
Тест 3:
Вращение шпинделя: 200 об/мин;
Погружение суммарное: 0,12 мм;
Проходов по канавке: 2, с опусканием при каждом проходе в глубину на 0,06 мм;
Скорость движения головки: 1500 мм/мин.
Мой комментарий: очень недурно, выглядит близко к идеалу, заусенцы есть, но слабенькие, легко смахиваются пальцем; однако даже после смахивания какая-то шероховатость над поверхностью чувствуется (едва уловимая). Тем не менее, если бы мне не с чем было сравнивать — я бы сказал, что это идеально!
Тест 4:
Вращение шпинделя: 200 об/мин;
Погружение суммарное: 0,12 мм;
Проходов по канавке: 3, с опусканием при каждом проходе в глубину на 0,04 мм;
Скорость движения головки: 1500 мм/мин.
Мой комментарий: после лёгкого смахивания пальцем, какие-либо заусенцы и сколь-нибудь ощущаемая шероховатость над поверхностью отсутствуют. Дорожка выглядит просто великолепно, хотя канавка вокруг неё и воспринимается несколько чрезмерной (ну, разве что совсем чуть-чуть, самую малость, некритично).
В остальном — выглядит не просто хорошо, а великолепно! Но, вроде как, лишний труд, требуется аж три прохода... С другой стороны, учитывая высокую скорость движения головки, это абсолютно неважно!
Тест 5:
Вращение шпинделя: 100 об/мин;
Погружение суммарное: 0,1 мм;
Проходов по канавке: 2 (на одной и той же глубине);
Скорость движения головки: 1500 мм/мин.
Мой комментарий: здесь я решил найти нижнюю грань возможностей — а что, если мы попробуем понизить скорость вращения шпинделя всего лишь до 100 об/мин?
В теории ведь это должно было бы понизить уровень шума?
Как выясняется — этого мало: чётко видно, что край дорожки приобрёл синусоидный вид, над ней появились заусенцы, не смахиваемые пальцем; кроме того, сама дорожка не удалась — она всё ещё соединена с основным массивом меди.
Впрочем, теория насчёт уровня шума полностью оправдалась — шпиндель при 100 об/мин создаёт шум меньше, чем шаговые двигатели! Однако, как видим, нам от этого пользы тоже никакой…
Тест 6:
Вращение шпинделя: 150 об/мин;
Погружение суммарное: 0,1 мм;
Проходов по канавке: 2 (на одной и той же глубине);
Скорость движения головки: 1500 мм/мин.
Мой комментарий: в принципе, имеет право на жизнь, и здесь не стоит смотреть на несколько плавающую ширину — это скорее у меня плата прогибалась. Однако здесь я бы отметил, что во время этого теста хотелось чуть поднять качество, всё ещё оставаясь как бы в «бескомпромиссно тихой» зоне.
Однако качество оставляет желать лучшего: заусенцы очень тяжело счищаемые, на уровне с чистым скрайбингом, хотя шум весьма малый и тоже сравнимый с уровнем шумов шаговых двигателей.
Впрочем, этот вариант у меня не в фаворитах… :-)
____________________
Подытоживая все тесты, что хотелось бы сказать: как показывает практика — вариант со слегка вращающимся гранёным скрайбером вполне себе годится!
И где-то с 200 об/мин начинается весьма приемлемый уровень качества, где для себя я бы особо выделил варианты 2, 3, 4 как наиболее приемлемые!
При этом, если бы меня попросили их проранжировать по качеству, то я бы их расположил точно так же: 2, 3, 4 — где справа будет самый качественный вариант.
Что, впрочем, вещь довольно субъективная, и, на мой взгляд, всё равно все три варианта имеют право на жизнь!
Думаю, ещё важно отметить: макро фото выше всех вариантов (2,3,4) показывает некую небольшую волнистость на стенках снаружи — в реальности, в жизни, это на глаз не видно ВООБЩЕ, то есть, это при такой близкой съёмке только видно! Таким образом, учитывая насколько она микронная, даже неуловимая глазу, думаю, это нисколько не является проблемой.
P.S. В качестве своеобразного послесловия: я тут сидел, разглядывал этот гранёный скрайбер, и меня никак не отпускала мысль: «Что-то он мне напоминает…!» И тут я себя стукнул по лбу: «Да это же схожий вариант с банальным гвоздём!!!»
И есть довольно большое количество роликов, где люди берут обычный гвоздь, закаливают его быстрым нагревом в графите, после чего он приобретает такую жёсткость, что его можно даже использовать в качестве сверла, для сверления металла!
Соответственно, если воспользоваться этим способом — отпилить, например, болгаркой, шляпку гвоздя, после чего его закалить — то можно обеспечить себя просто безумным, практически бесконечным количеством гранёных скрайберов, за условные 3 копейки! Неплохой вариант, согласитесь? ;-)
P.P.S. А алмазный скрайбер мы всё ещё ждём — как приедет, обязательно проведу тесты и отпишусь! Поглядим, какое качество будет достижимо с ним… ;-)
Все статьи этой серии:
Изготовление печатных плат необычным способом на дому: слабо вращающимся скрайбером — мы находимся здесь;
Интересная идея по снижению шума при ЧПУ-обработке на дому (в сети такого ещё не видел).
KioskNews shows a cleaned-up reading view extracted from the publisher’s page — the original always lives on their site, not ours.