«Педаль газа в пол»: финальный тест получения печатных плат скрайбированием: макс. скорость, алмаз, эффект Ребиндера
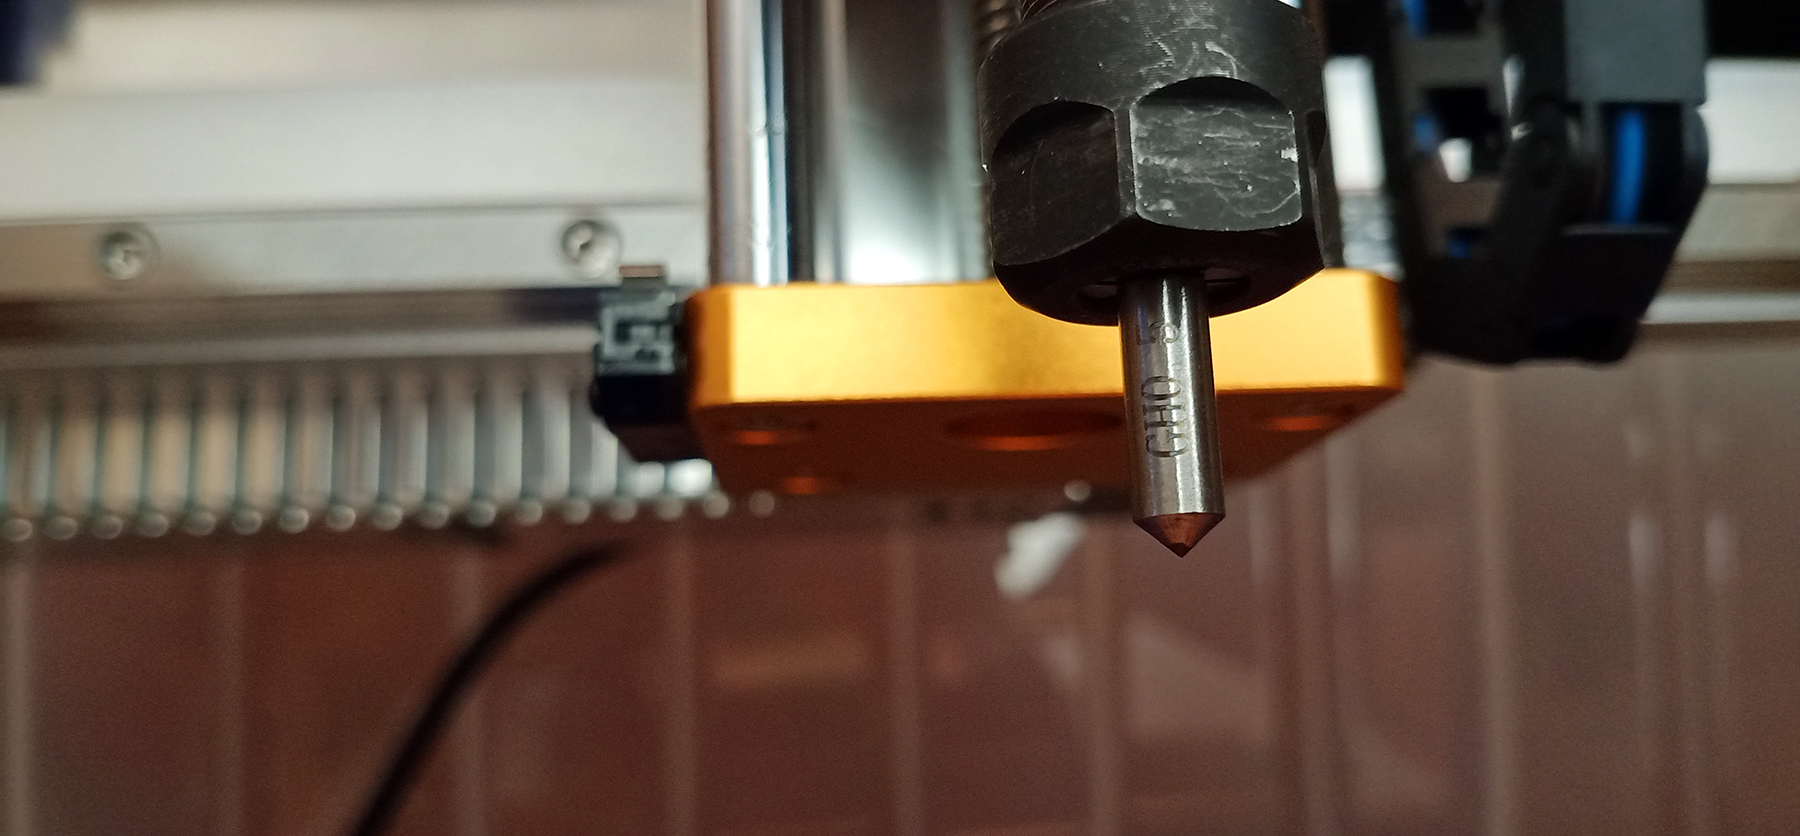
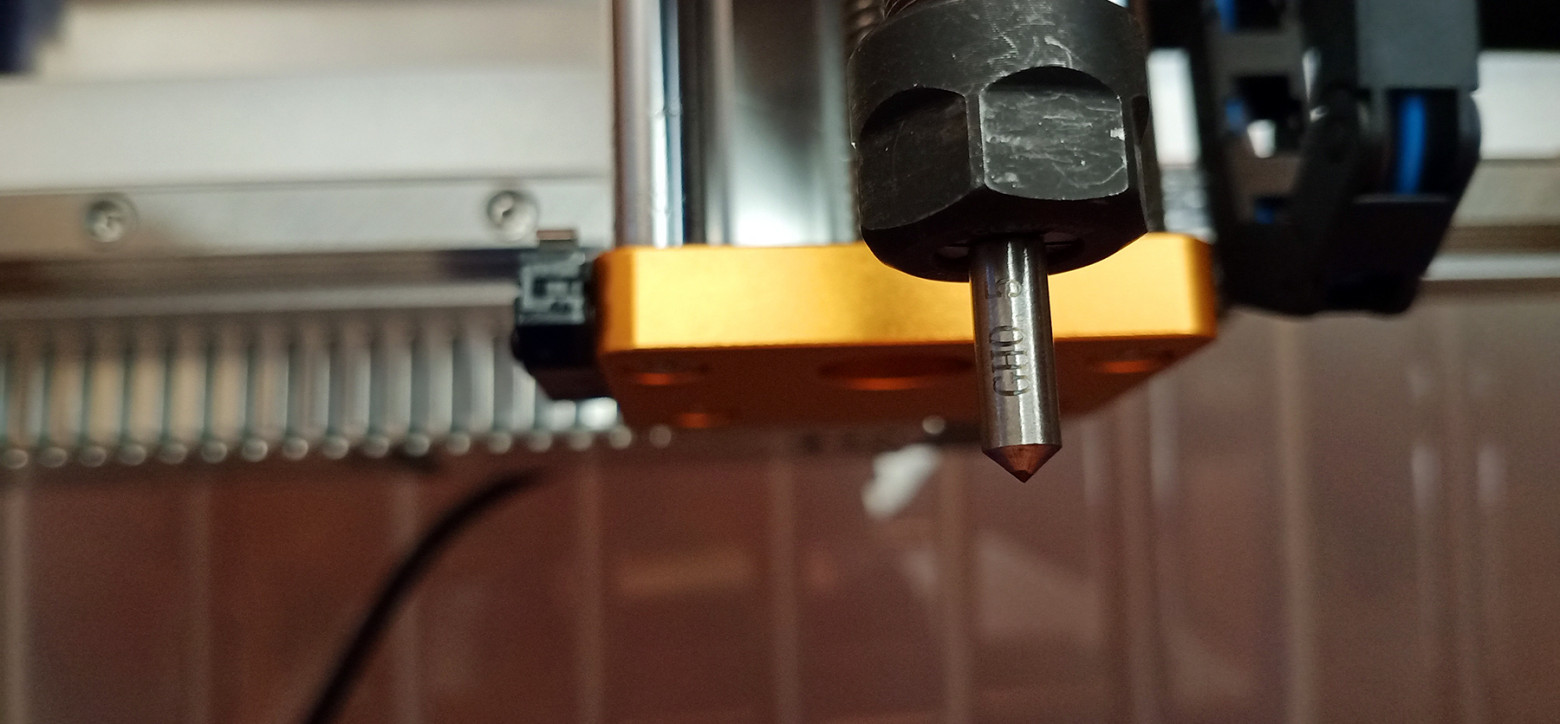
Итак, как я и обещал в прошлой статье, наконец-то мы сегодня проведём финальный тест попытки изготовления дорожек (и выпиливания по контуру) печатной платы с помощью алмазного скрайбера!
Сегодня никаких компромиссов: максимальная скорость движения обрабатывающей головки достигнет 2000 мм/мин! Кроме того, мы наконец-то будем использовать алмазный царапающий инструмент!
Посмотрим, что получится! ;-)
Очень кратенько (чтобы не занимать время тех, кто уже в теме) скажу для тех, кто ещё не в курсе вопроса: некоторое время назад мне пришла в голову идея*, что можно изготавливать печатные платы на моём настольном фрезерном станке 3018, не фрезеруя их классическим способом (что вызывает очень сильный шум, сродни работе болгарки в помещении), а вместо этого процарапывать их чем-то острым (полностью выключив шпиндель станка — то есть электродвигатель, обычно вращающий фрезу, чтобы был полностью обесточен). В качестве этого я изначально попробовал использовать дефолтный трёхгранный гравёр, который шёл в комплекте со станком, однако это оказалось не лучшим выбором, так как он вращался на произвольные углы и продирал стенки будущих дорожек, оставляя в произвольных местах «лесенку».
*Идея мутировала довольно долго, и это уже производная идея, а сама изначальная идея заключалась в гашении звука фрезы с помощью заливки зоны обработки толстым слоем мыльной воды (почему мыльной — об этом ниже).
Полный цикл «мутации» идеи и поисков в процессе вы можете увидеть в конце этой статьи, в виде списка статей. ;-)
Также были вопросы и к долговечности — так как сам принцип процарапывания подразумевает, что всегда захватывается некоторая часть материала подложки платы, а не только медная фольга. В результате это вызывает обоснованные опасения в долговечности такого скребка.
Затем у меня что-то, как своего рода «Эврика!», щёлкнуло, и появилась идея использовать для такого процарапывания специальный инструмент в виде стального стержня с интегрированным в кончик остро заточенным алмазом — в теории он должен был бы постоянно оставаться таким же острым и не изнашиваться о плату (банально его жёсткость многократно превосходит жёсткость платы, включая материал подложки).
Дополнительно сразу же появилась и мысль использовать молекулярно-атомный разрушитель связей — эффект Ребиндера с помощью полива или погружения места обработки в воду, в которой было растворено мыло для рук (несколько «пшиков» жидкого мыла, наподобие геля, на 0,5 л воды, и этой смесью заливается плата во время обработки).
Опять же, повторюсь, что было много тестов, вы их можете найти в конце этого текста в виде списка статей и прочитать о них подробнее…
И в результате наступил сегодняшний день тестов… :-)
Сразу скажу, что начался он с очень странной вещи, осознав суть которой, у меня просто челюсть отвисла! Такие вещи обычно попадают потом в учебники истории как неожиданный курьёз, благодаря которому было совершено открытие!
У кого-то там в пробирке осталась часть вещества, которое под воздействием чего-то преобразовалось во что-то другое, у кого-то в кармане растаяла плитка шоколада рядом с прообразом микроволновой радарной установки… Ну, многие, думаю, в курсе таких ситуаций из истории ;-)
И вот, похоже, что настал и мой черёд! О_о
А именно, дело было так: как я уже говорил в прошлых статьях, для заливки печатной платы мыльной водой во время обработки я использовал небольшую ванну, напечатанную с помощью FDM 3D-принтера. В какой-то момент из-за ошибок управления головкой ЧПУ-станка я несколько раз наезжал на стенку этой обрабатывающей головкой, аж стенка трещала, и я знал, что добром это не кончится — так оно и вышло. В итоге ванна протекла окончательно (хотя, как выяснилось, она прокапывала и раньше, но я не обращал внимания!).
Соответственно, для теста этой статьи я решил подготовиться — перепечатал ванну, сделав так, чтобы её стенки находились на небольшом расстоянии от держателя платы, чтобы нагрузка во время обработки не растрескивала стенки (потенциально).
Также я стенки сделал существенно ниже, так как в этот раз у меня уже не было идеи глушить звук обработки с помощью толстого слоя воды над платой — поэтому высоту стенок я сделал буквально в 5 мм над платой, предполагая, что толща воды над ней не превысит и пары миллиметров.
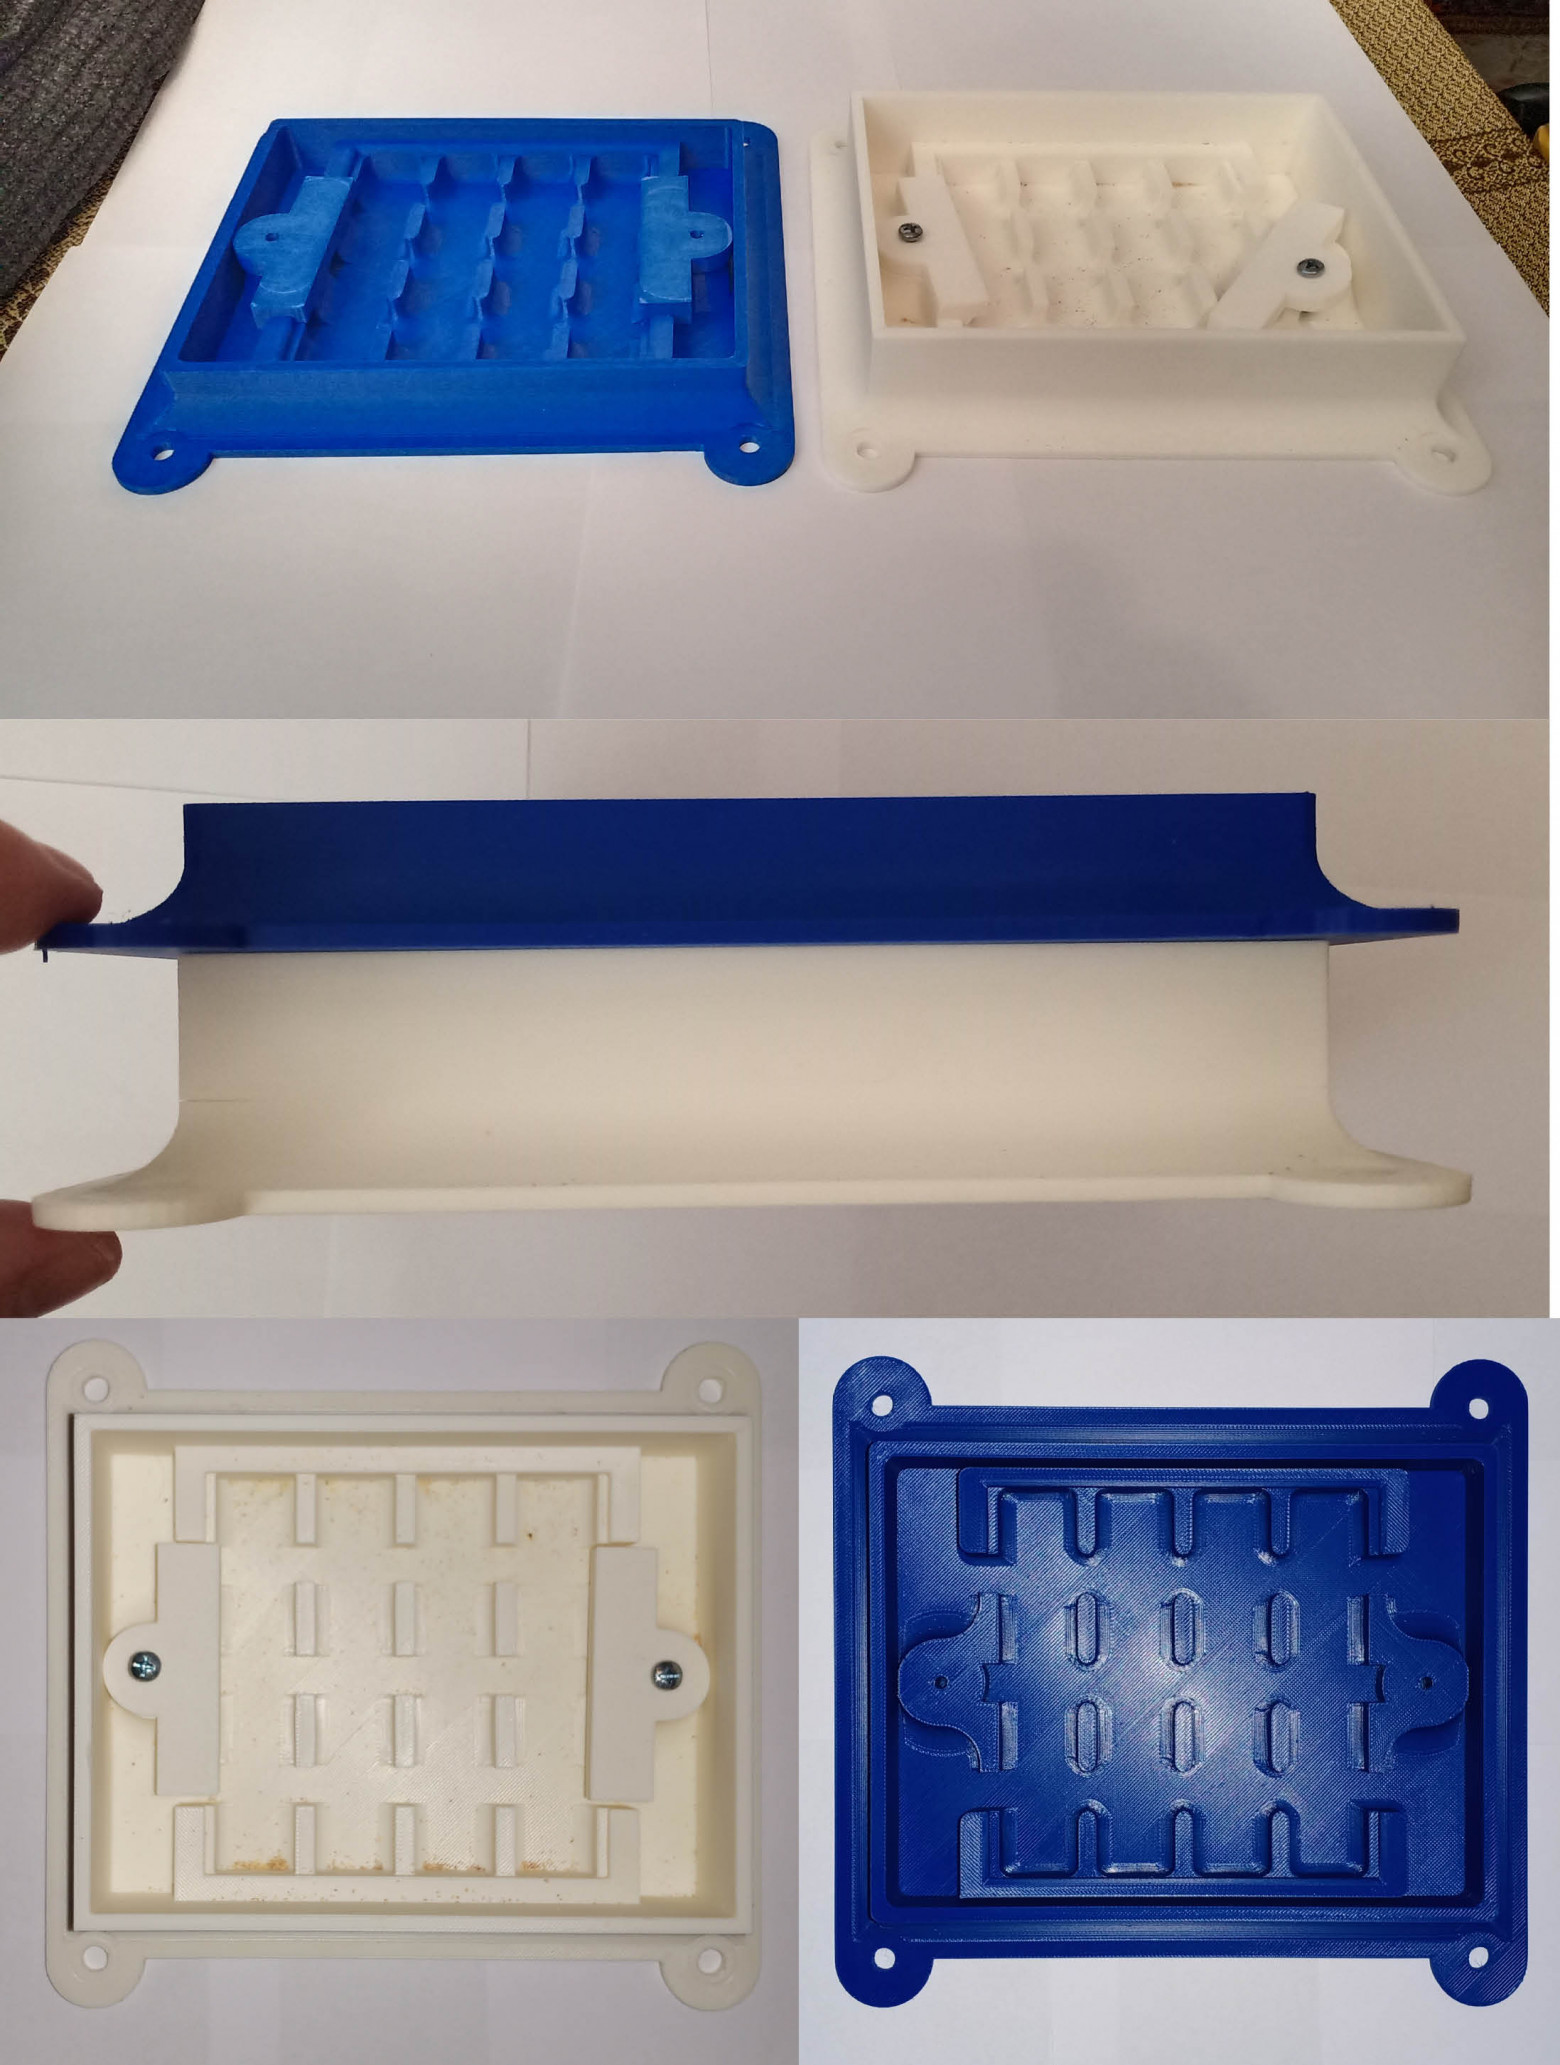
В итоге я протестировал ванну с помощью чистой воды — всё было хорошо.
Далее я установил её на станок, залил туда как всегда мыльной воды… и-и-и… вода вяленько, но стала просачиваться наружу каким-то образом, появляясь в виде капель на металлической площадке станка!
Я подумал: «Да большая проблема что ли! На время тестов должно хватить!»
К тому же, у меня появилась идея заменить мыло на стиральный порошок — то есть развести где-то примерно столовую ложку стирального порошка, на те же самые 0,5 л воды, после чего вылить эту смесь в ванночку.
Сказано — сделано: наливаю эту смесь в ванночку, и-и-и-и… она превращается в буквальном смысле в дуршлаг — из неё начинает лить чуть ли не струями во все стороны! Я стою, смотрю в шоке на это всё и не могу понять, что происходит («ну что ты начинаешь опять, нормально же сидели!» :-D), и тут ко мне приходит осознание, от которого просто падает челюсть — эффект Ребиндера всему виной!
А точнее — я, похоже что воочию наблюдал, насколько сильно отличается его проявление у разных веществ: у воды практически отсутствует, у мыла сильнее, а у стирального порошка — настолько дикий, что аж пробирается сквозь слои FDM 3D-печати, в буквальном смысле раздирая их в стороны!!!
Я не утверждаю, что всё обстоит в основе своей именно так, однако как это объяснить по-другому, я не знаю!
Мало того, сейчас, в процессе написания статьи, я ради смеха в ту же самую ванну опять налил обычной воды. И она… опять не протекает!!! Ну это просто смех какой-то… :-D
То есть, похоже, что я здесь наблюдал в явном виде проявление эффекта Ребиндера, когда вода с поверхностно-активным веществом настолько активно вклинивается в любые трещины и проёмы, что просто раздирает слои 3D-печати!!! О_о
Причём, по всей видимости, стиральный порошок, ввиду того, что предназначен для борьбы с сильными загрязнениями, содержит настолько мощные поверхностно-активные вещества, что их эффективность многократно превышает мыло в части проявления эффекта Ребиндера!
В итоге, чтобы хоть как-то справиться с этой ситуацией, я решил лить малое количество воды с растворённым в ней стиральным порошком прямо на поверхность обрабатываемой платы, чтобы буквально смачивать маленький пятачок под обрабатывающим остриём и на пути его — и это сработало!
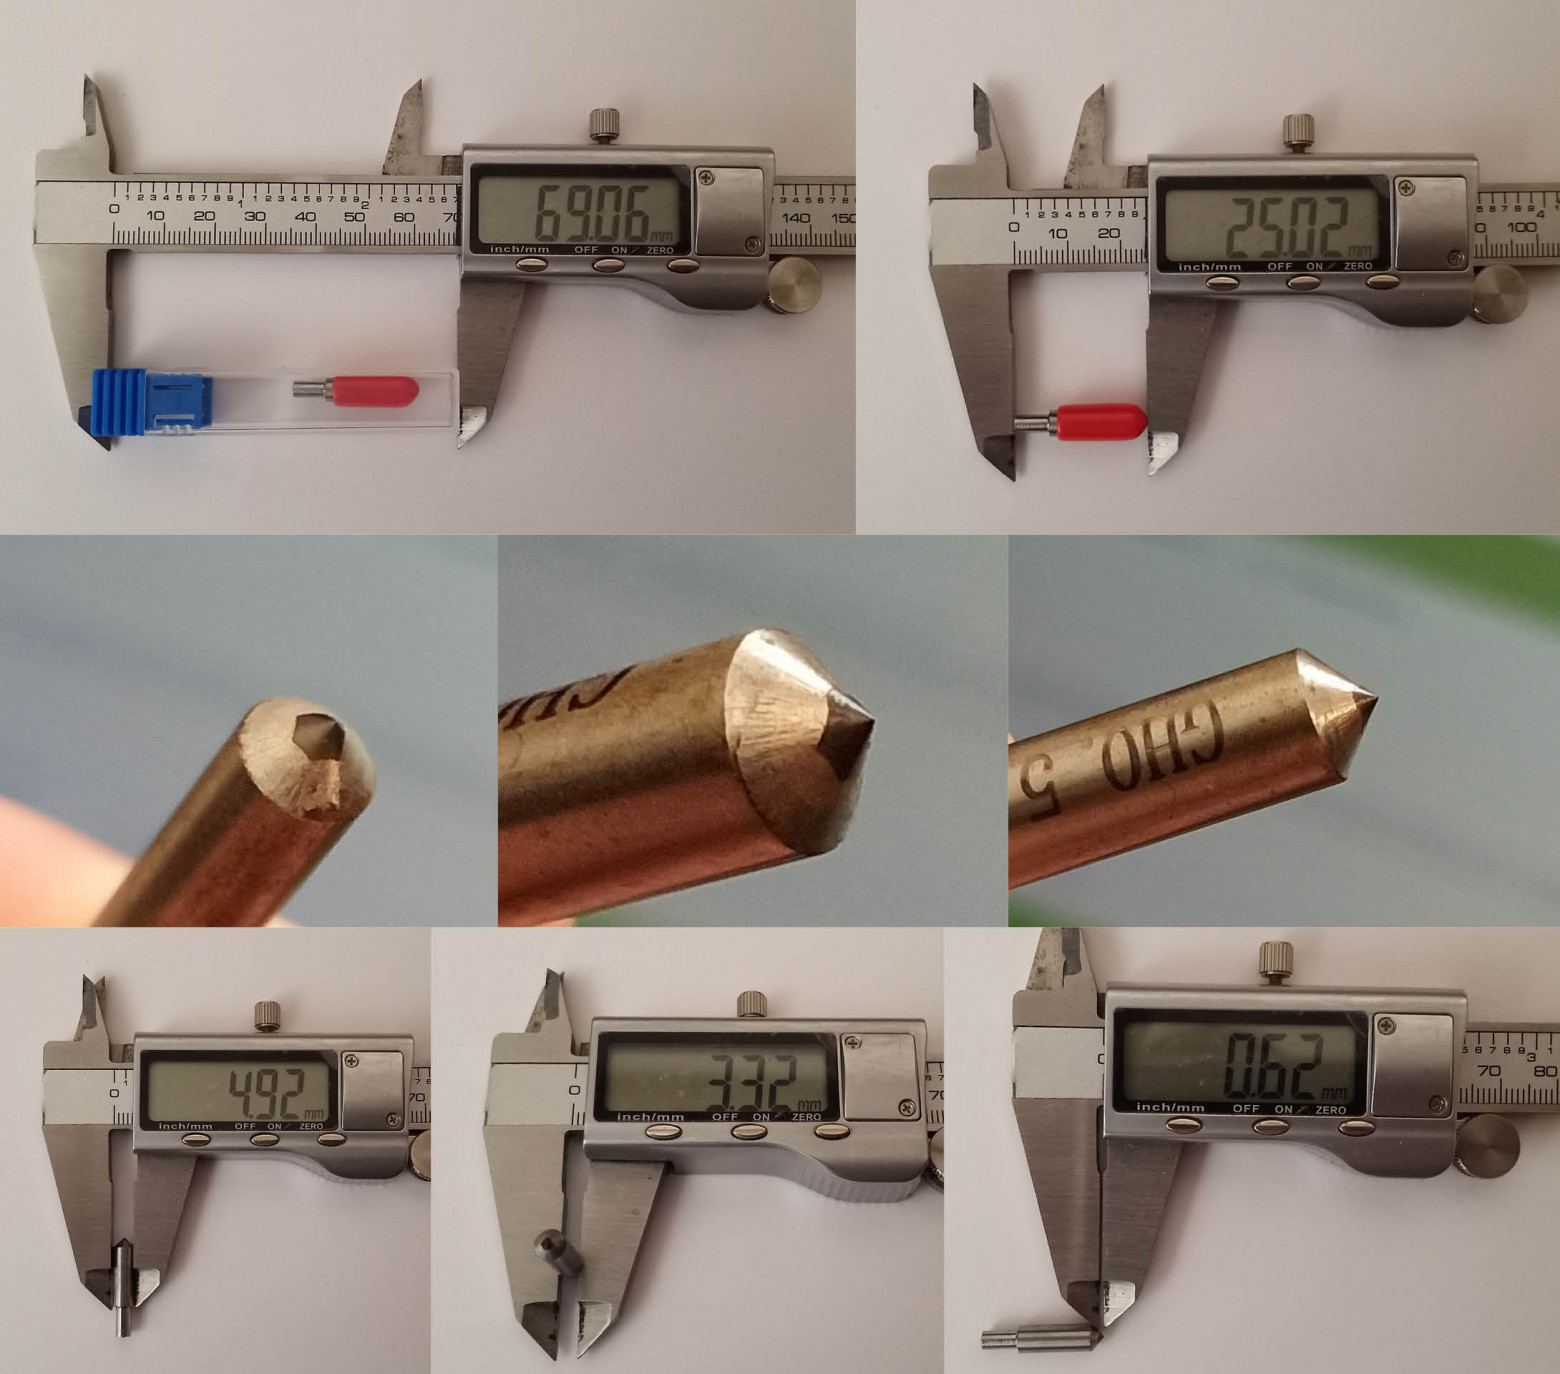
Кстати, об острие: внизу я привёл фотографии этого алмазного скрайбера и на что он похож, думаю, вам будет интересно:
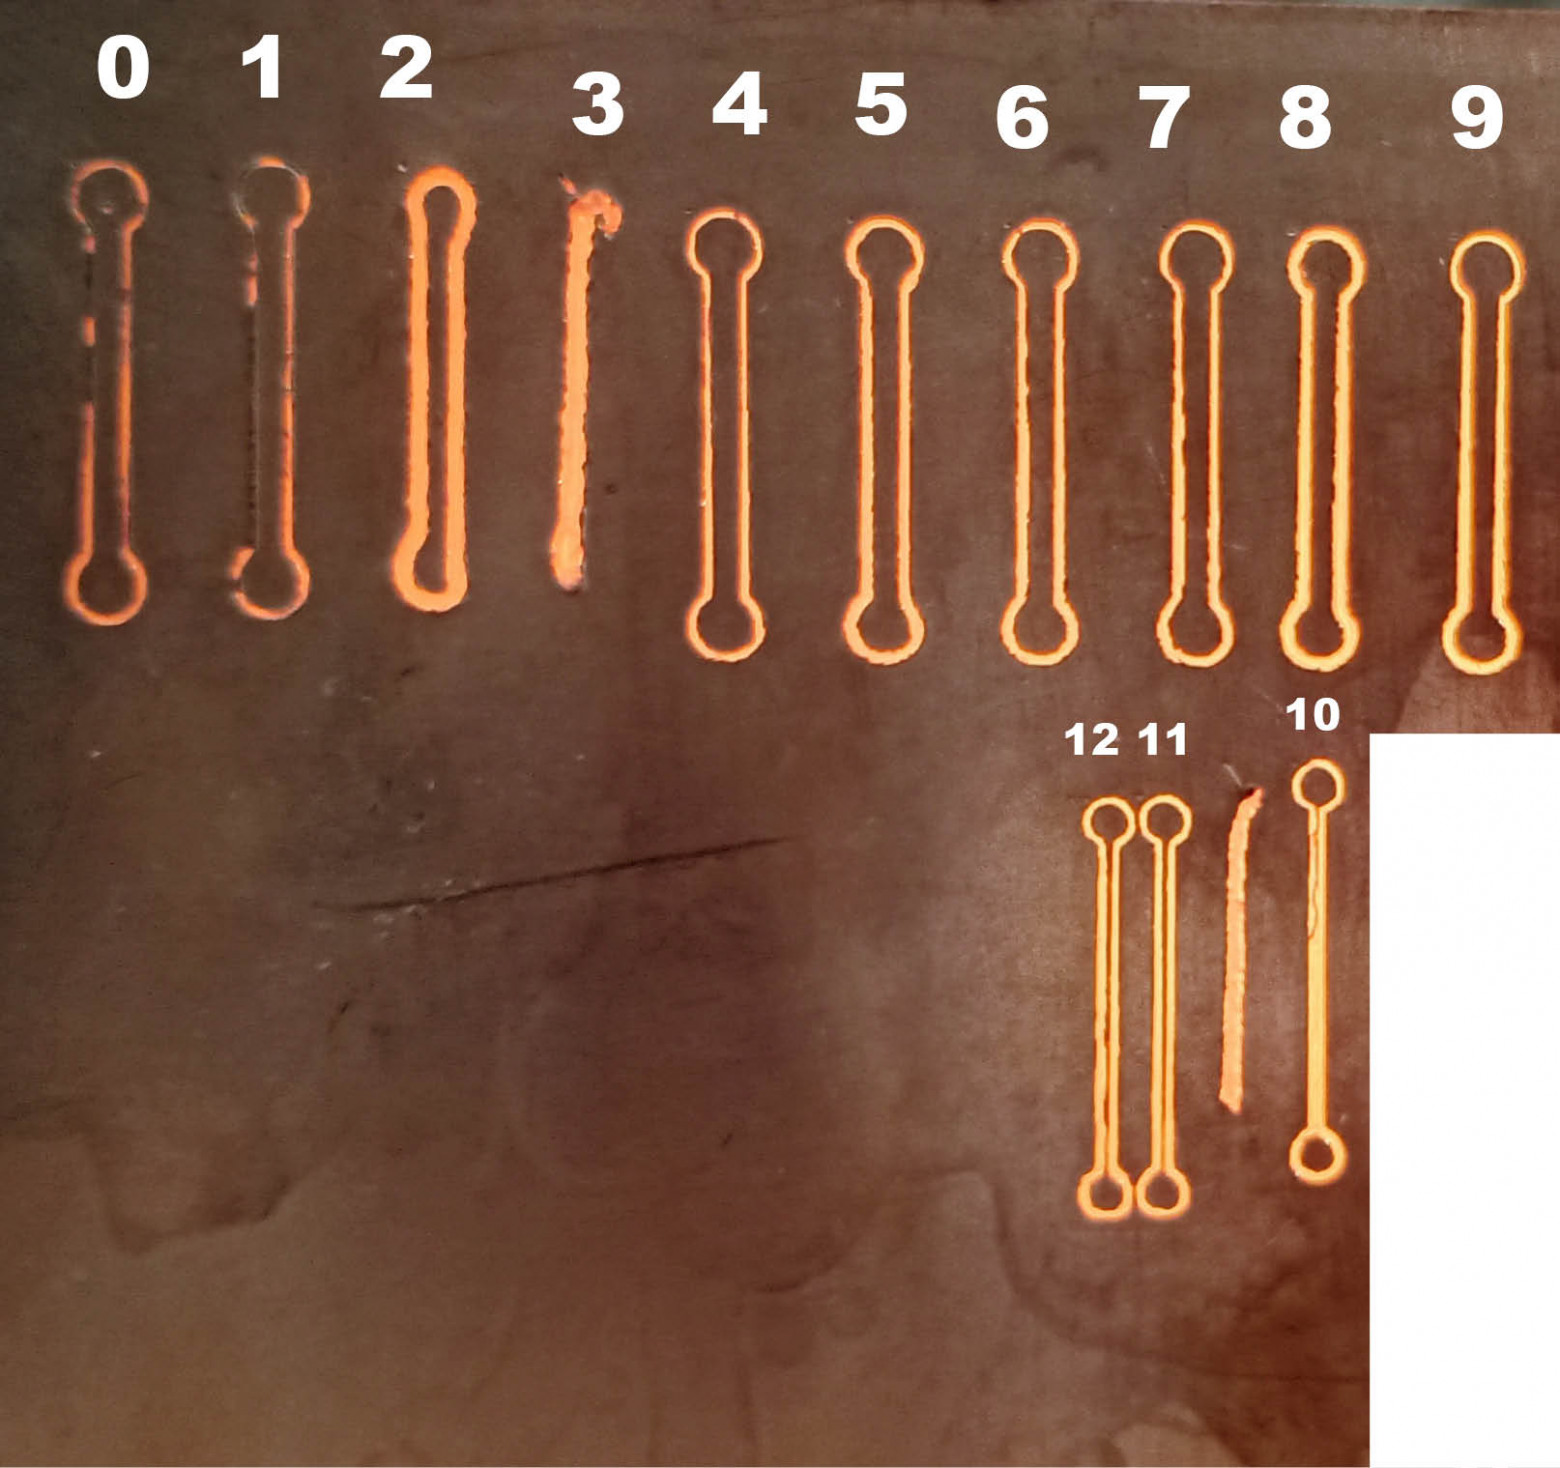
Итак, картинка, на которой показаны и пронумерованы все тесты. Чтобы вас не утомлять однотипными тестами, я выложил ниже этой картинки только видео одного из успешных:
Видео одного из успешных тестов.
Итого, что я могу констатировать по результатам тестов: реально достижимо (и вполне легко!) такое сочетание скорости, проявления эффекта Ребиндера и относительно малого погружения на каждом конкретном проходе — когда заусенцы визуально* отсутствуют вообще или настолько незначительны, что почти не ощущаются тактильно и не видны визуально! О_о
*Это не означает, что их на самом деле нет, — но ситуация выглядит именно таким образом, по крайней мере, визуально, при наблюдении невооружённым взглядом!
Вместо этого, что я видел: мне есть с чем сравнить, так как даже в цикле этих статей вы видели, что я провёл довольно много тестов, ввиду чего, пожалуй, в изобилии ознакомился с заусенцами и какими они бывают… :-)
Однако то, что я наблюдал в этом случае, разительно отличалось от заусенцев: это был скорее небольшой валик по периметру разреза:
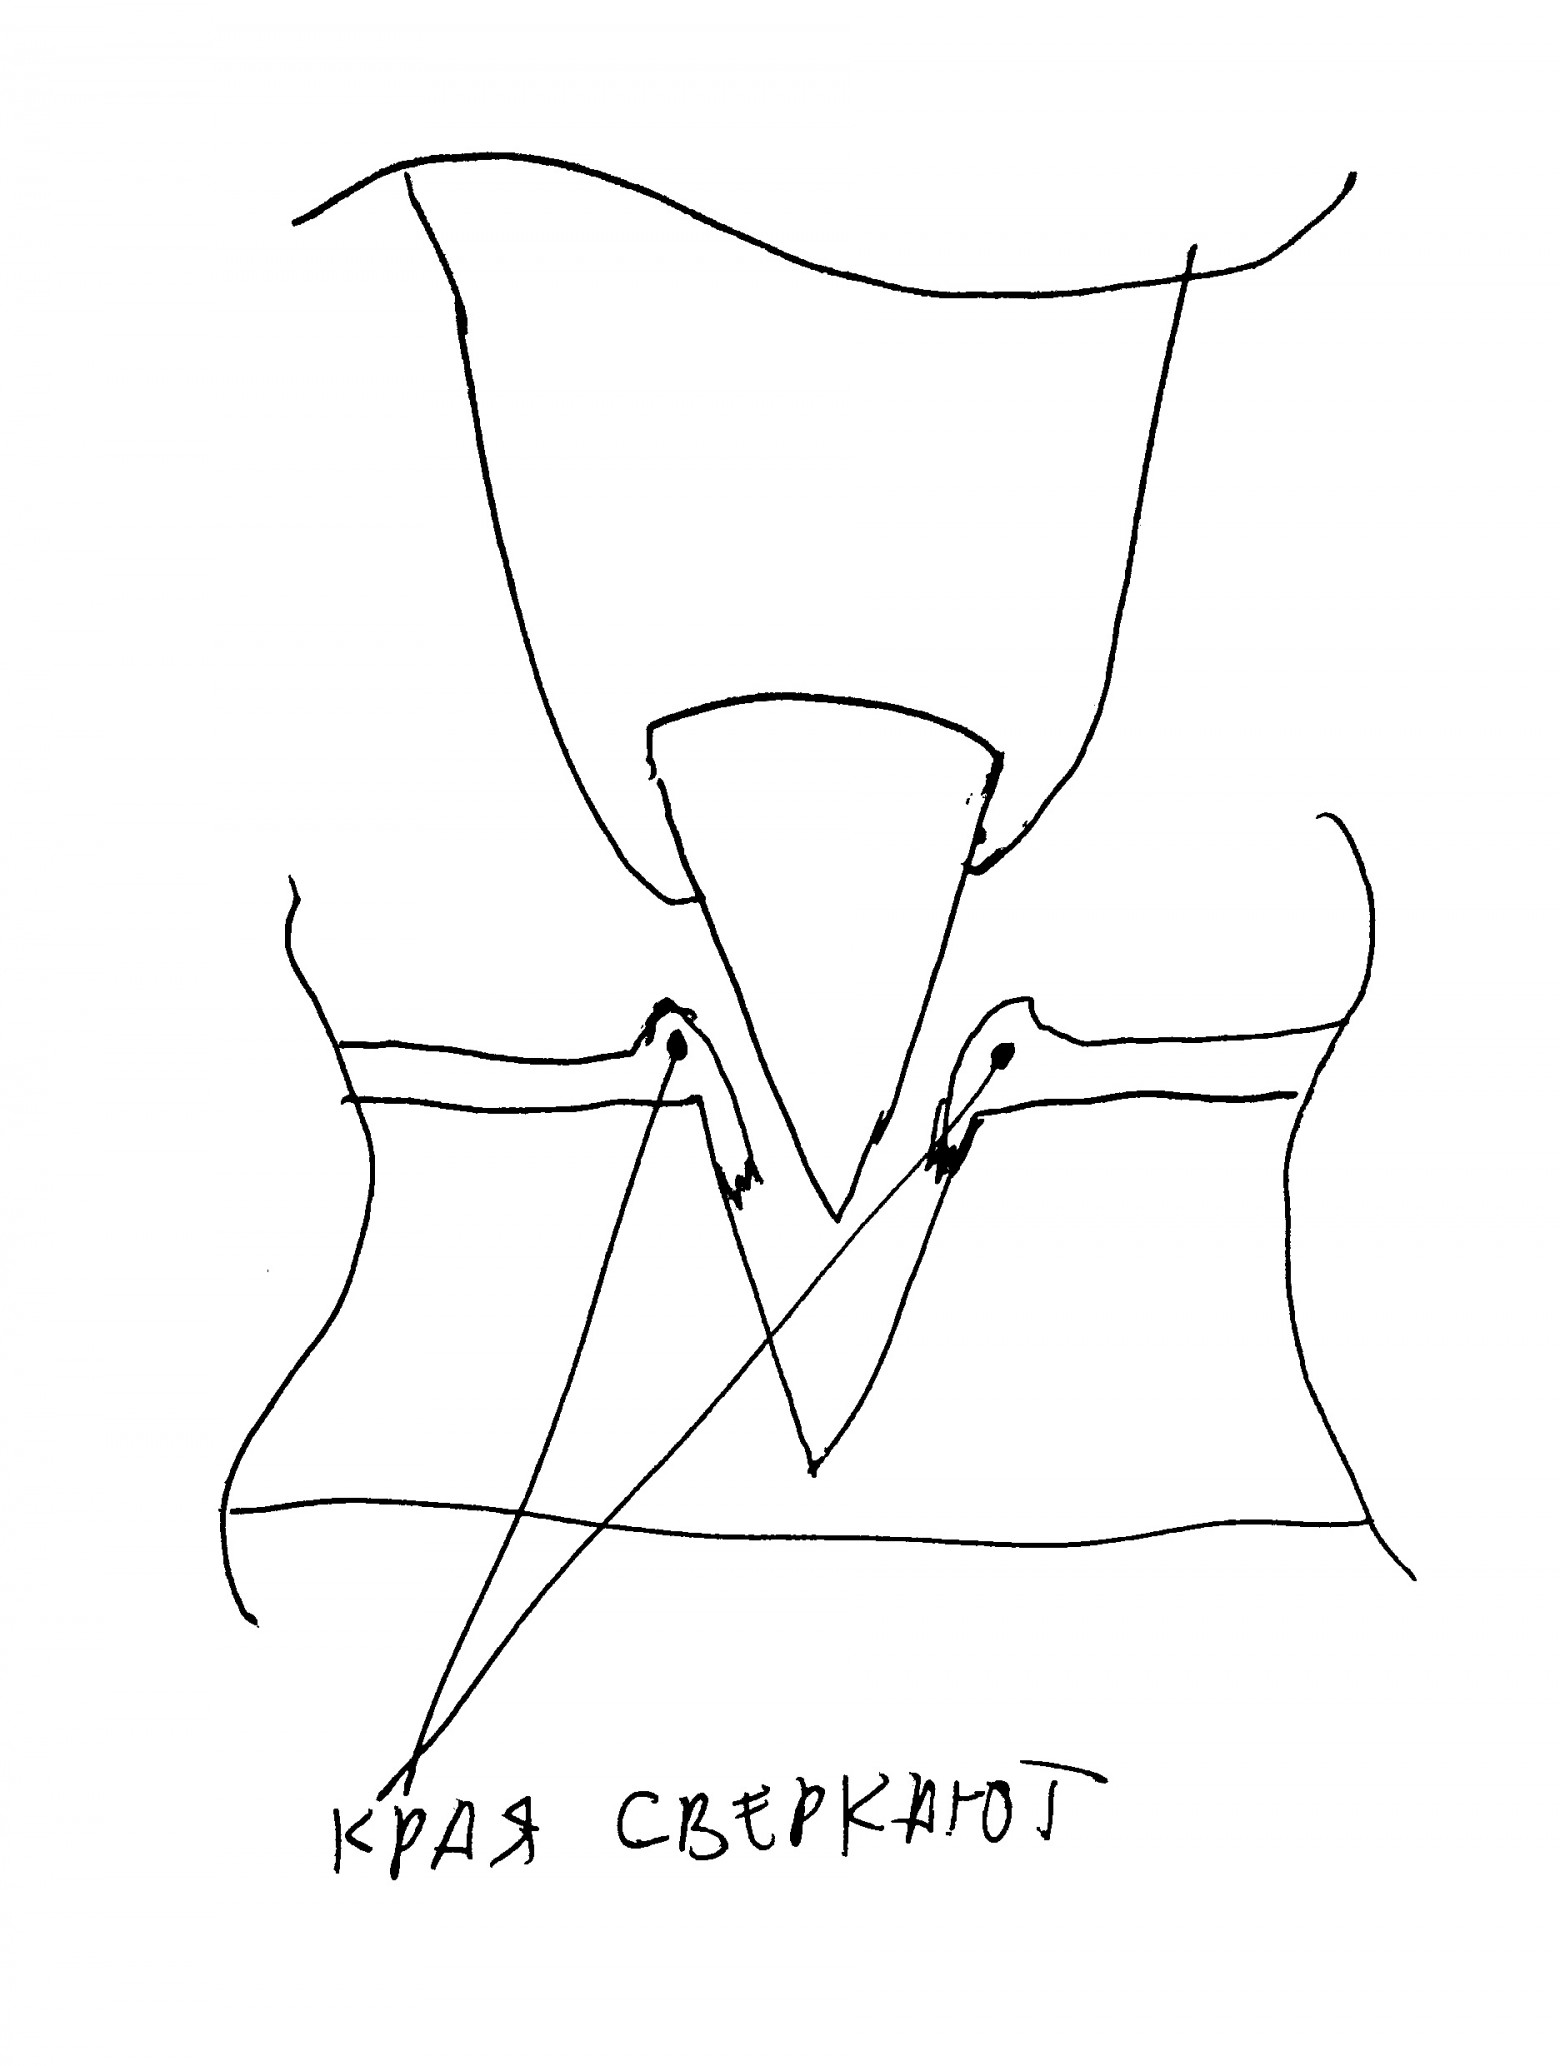
Валик настолько небольшой, что иной раз непонятно — он есть или его нет и это только кажется?! В любом случае буквально пара проходов ногтём по этому месту — и оно настолько выравнивается, что становится абсолютно гладким (по крайней мере, у меня было так)!
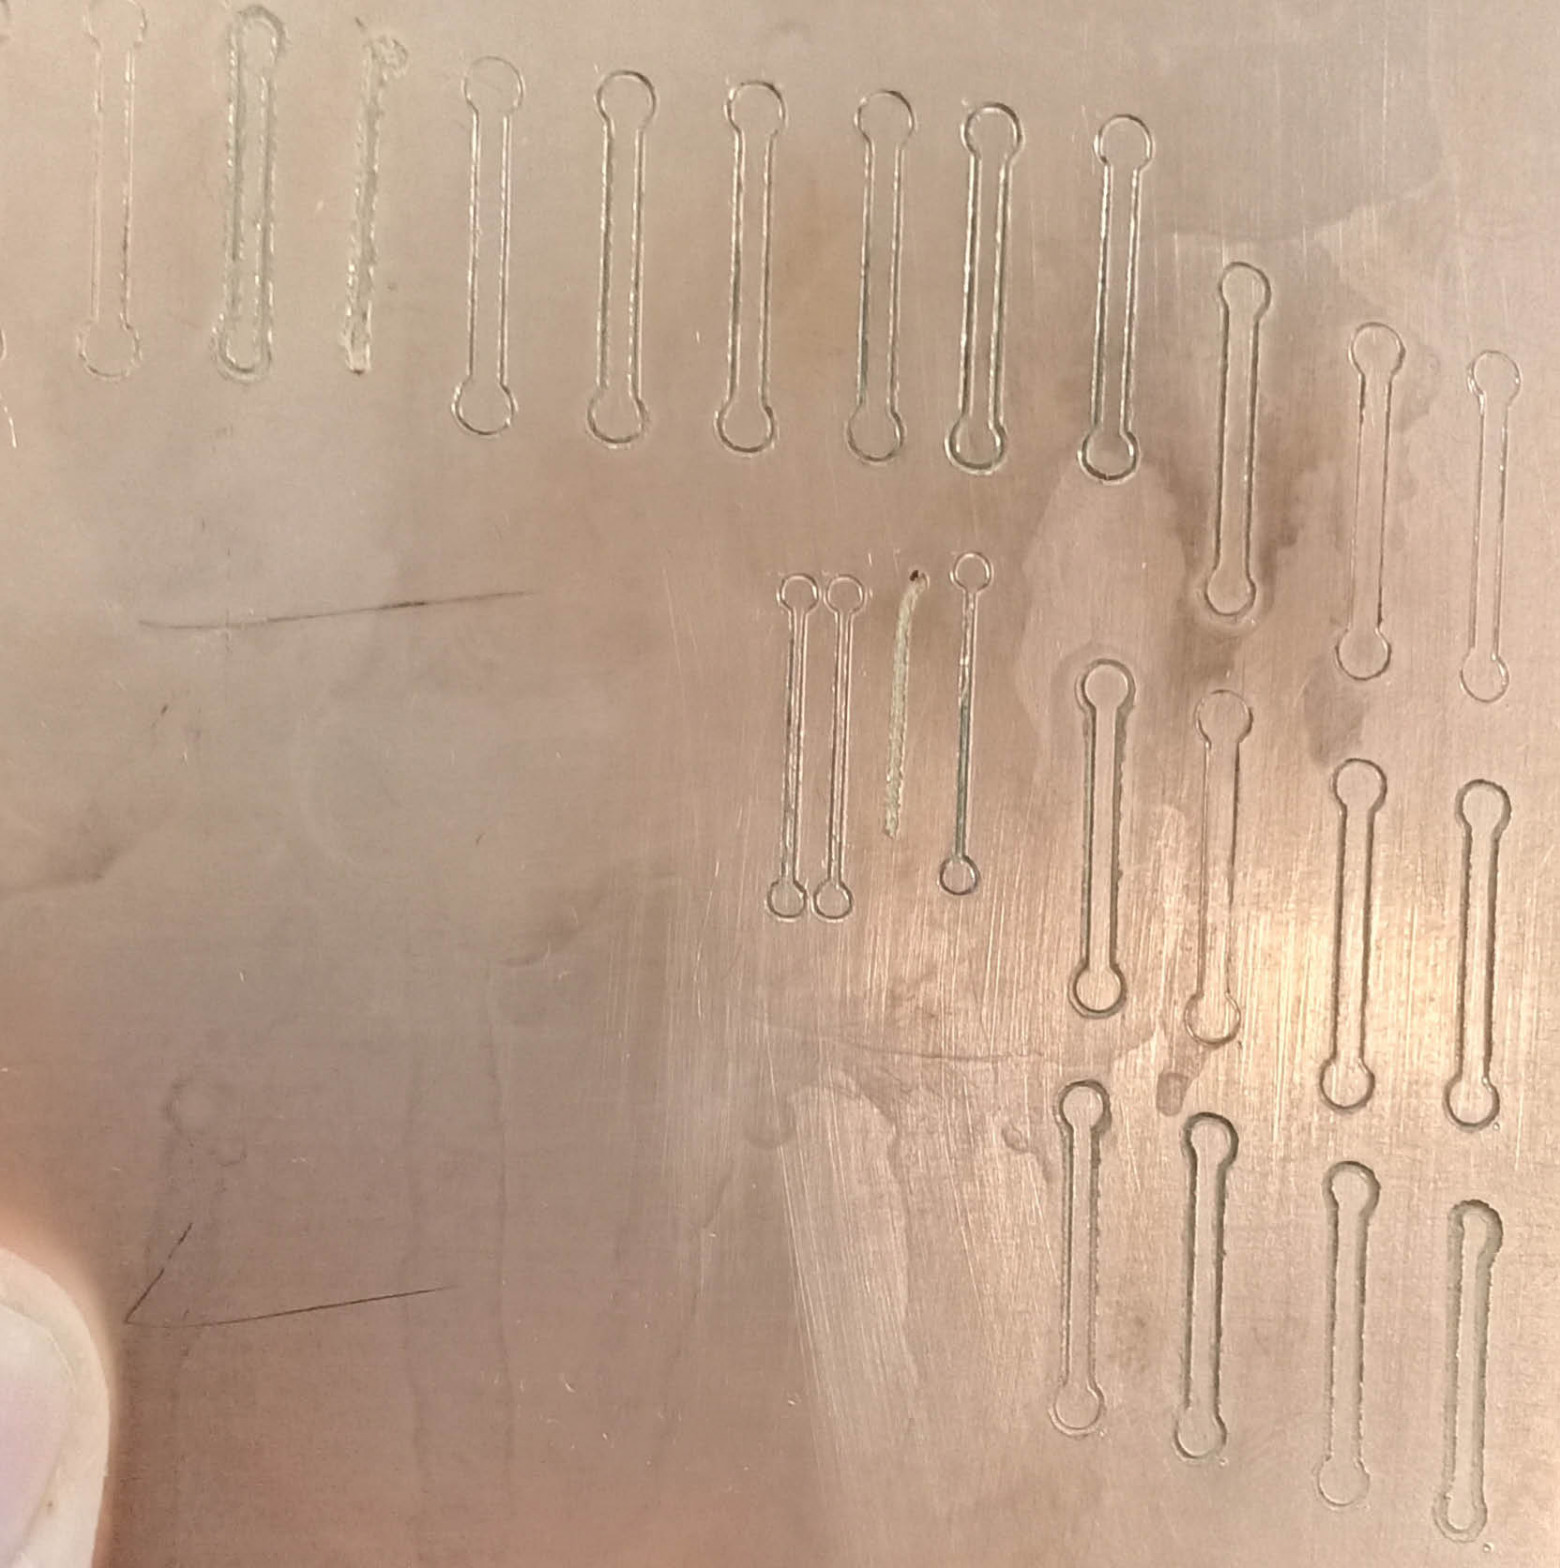
И, кстати, дорожки, полученные с помощью алмазного скрайбирования, ярко сверкают по своему периметру, будучи отполированными до блеска и приплюснутыми к краям канавки (чем сразу отличаются по внешнему виду от краёв дорожек, полученных с помощью фрезы):
Что ещё меня поразило по сравнению с предыдущими тестами с фрезой: в шламе (то есть, если по-простому, в «опилках»), который окружал место обработки, полностью отсутствовал металл! Ни медных крупинок, ни пылинок, ни тем более стружки! Нет вообще!!! Ни единой!!!*
Это разительное отличие сразу заметно после опыта с фрезой — после неё всё вокруг просто блестит от медной пыли/опилок!
*Тут опять же повторюсь, что у меня нет микроскопа и никогда не было, поэтому по вопросу отсутствия металлических крупинок требуются дальнейшие исследования, но на данный момент визуально всё выглядит именно таким образом!
Почему этот факт меня поразил: суть эффекта Ребиндера, как я уже писал, заключается (если мы рассматриваем, например, металл — то есть медь в нашем случае) в том, что при некотором механическом воздействии на кристаллическую решётку вещества, когда атомы несколько отодвигаются друг от друга, в образовавшийся небольшой проём с огромной силой и скоростью начинает втекать поверхностно-активное вещество, буквально раздирая в разные стороны стенки будущей трещины, то есть разрушая вещество на атомарном уровне!
Другими словами, полное отсутствие опилок, стружки или чего-то подобного косвенно свидетельствует о том, что, похоже, мы здесь стали свидетелями не классической резки как таковой, а именно атомарного расклинивания кристаллической решётки меди!!! Она просто раздвигалась в разные стороны под воздействием алмазного острия, большого давления (из-за скорости его движения и остроты*) и эффекта Ребиндера!
Когда я это всё осознал — у меня челюсть отвисла ещё раз! :-)
*Почему у меня сразу всё сошлось в голове, и я тут, в том числе, говорю об остроте острия: дело в том, что у меня есть сверлильный станок (с «вертушкой» для рук сбоку), и во время покупки у него в паспорте было написано и врезалось мне в память что-то вроде такого: «Развиваемое давление на кончике сверла — до 200 кг». И это всего лишь простенький станок, приводимый в движение руками!
Таким образом, остаётся только гадать, насколько большое давление было приложено на кончик алмаза, который двигался со скоростью 2 метра в минуту, да ещё с применением эффекта Ребиндера! Неудивительно, что у меди просто не было шансов…
Что ещё можно сказать по поводу разрезов, получаемых с помощью алмазного острия: в лучших случаях, с которыми я столкнулся в ходе тестов (0,12 мм погружение суммарно, 6 проходов, погружение на 0,02 мм при каждом проходе) — ширина канавки, визуально (т.к. замерить настолько малые величины мне нечем), сопоставима где то с толщиной 2 листов А4! О_о
То есть в результате тестов как можно было видеть, можно уверенно получать дорожки шириной в 0,4 мм! В теории можно, наверное, и в 0,2 мм (у меня даже получились, но потом их снесло) — только надо соответствующим образом отрегулировать процесс обработки (т.е. сделать больше отступ от дорожки, так как V-образная канавка иначе начинает на неё налезать).
Видео процесса нарезания дорожек ниже (0,5 мм шириной).
А потом была сверловка (видео).
Что ещё надо отметить: как я понял, не надо жадничать — то есть не надо стараться снять сразу много материала, это создаёт очевидные заусенцы; в то же время, если идти аккуратно (например, как я уже говорил — 0,12 мм погружение суммарно, 6 проходов, погружение на 0,02 мм при каждом проходе), то поверхность остаётся практически чистой, с какой-то едва заметной шероховатостью, которая, впрочем, легко сносится парой касаний ногтя или, если более профессионально — парой касаний шкурки №800 (в ходе теста я именно так и сделал, чтобы поверхность довести до совсем идеальной, мне потребовалось буквально несколько касаний шкуркой; «нашкуривать изо всех сил» не требовалось).
По поводу отпиливания по контуру: как я и предполагал, для этого потребуется изменить ванну таким образом, чтобы она допускала выход резца за пределы зоны удержания платы — тогда можно будет сделать сквозные разрезы на манер решётки (т.е. вот такие: #). Это, в свою очередь, позволит просто сделать лёгонькую надсечку между платами и отломить их друг от друга!
Я же в ходе своего теста, так как у меня всё было неправильно (ванна не та, как минимум), был вынужден делать самым неправильным образом: выпиливать квадрат прямо посередине! :-D
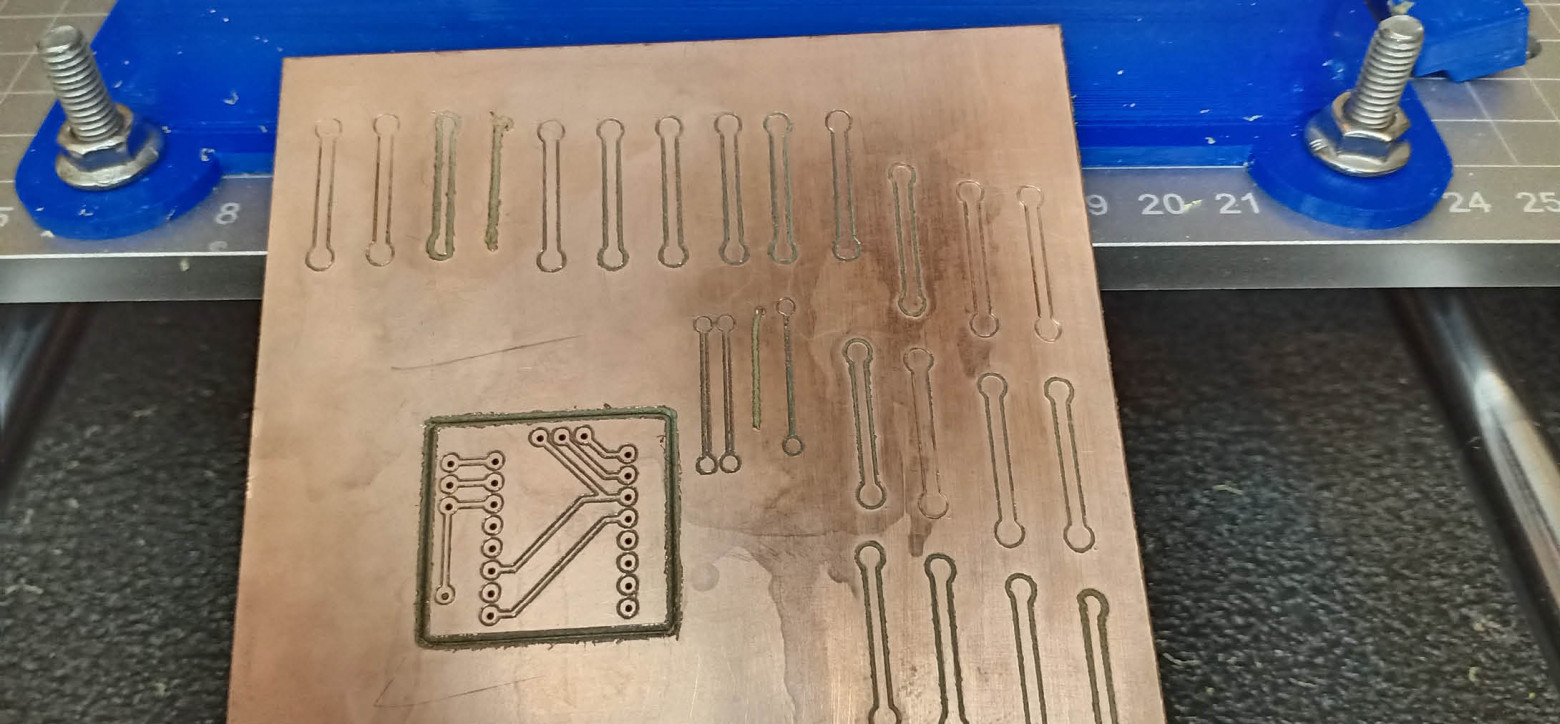
Но я всё-таки победил пиление в итоге! Просто-напросто перевернул плату другой стороной и пропилил насквозь!
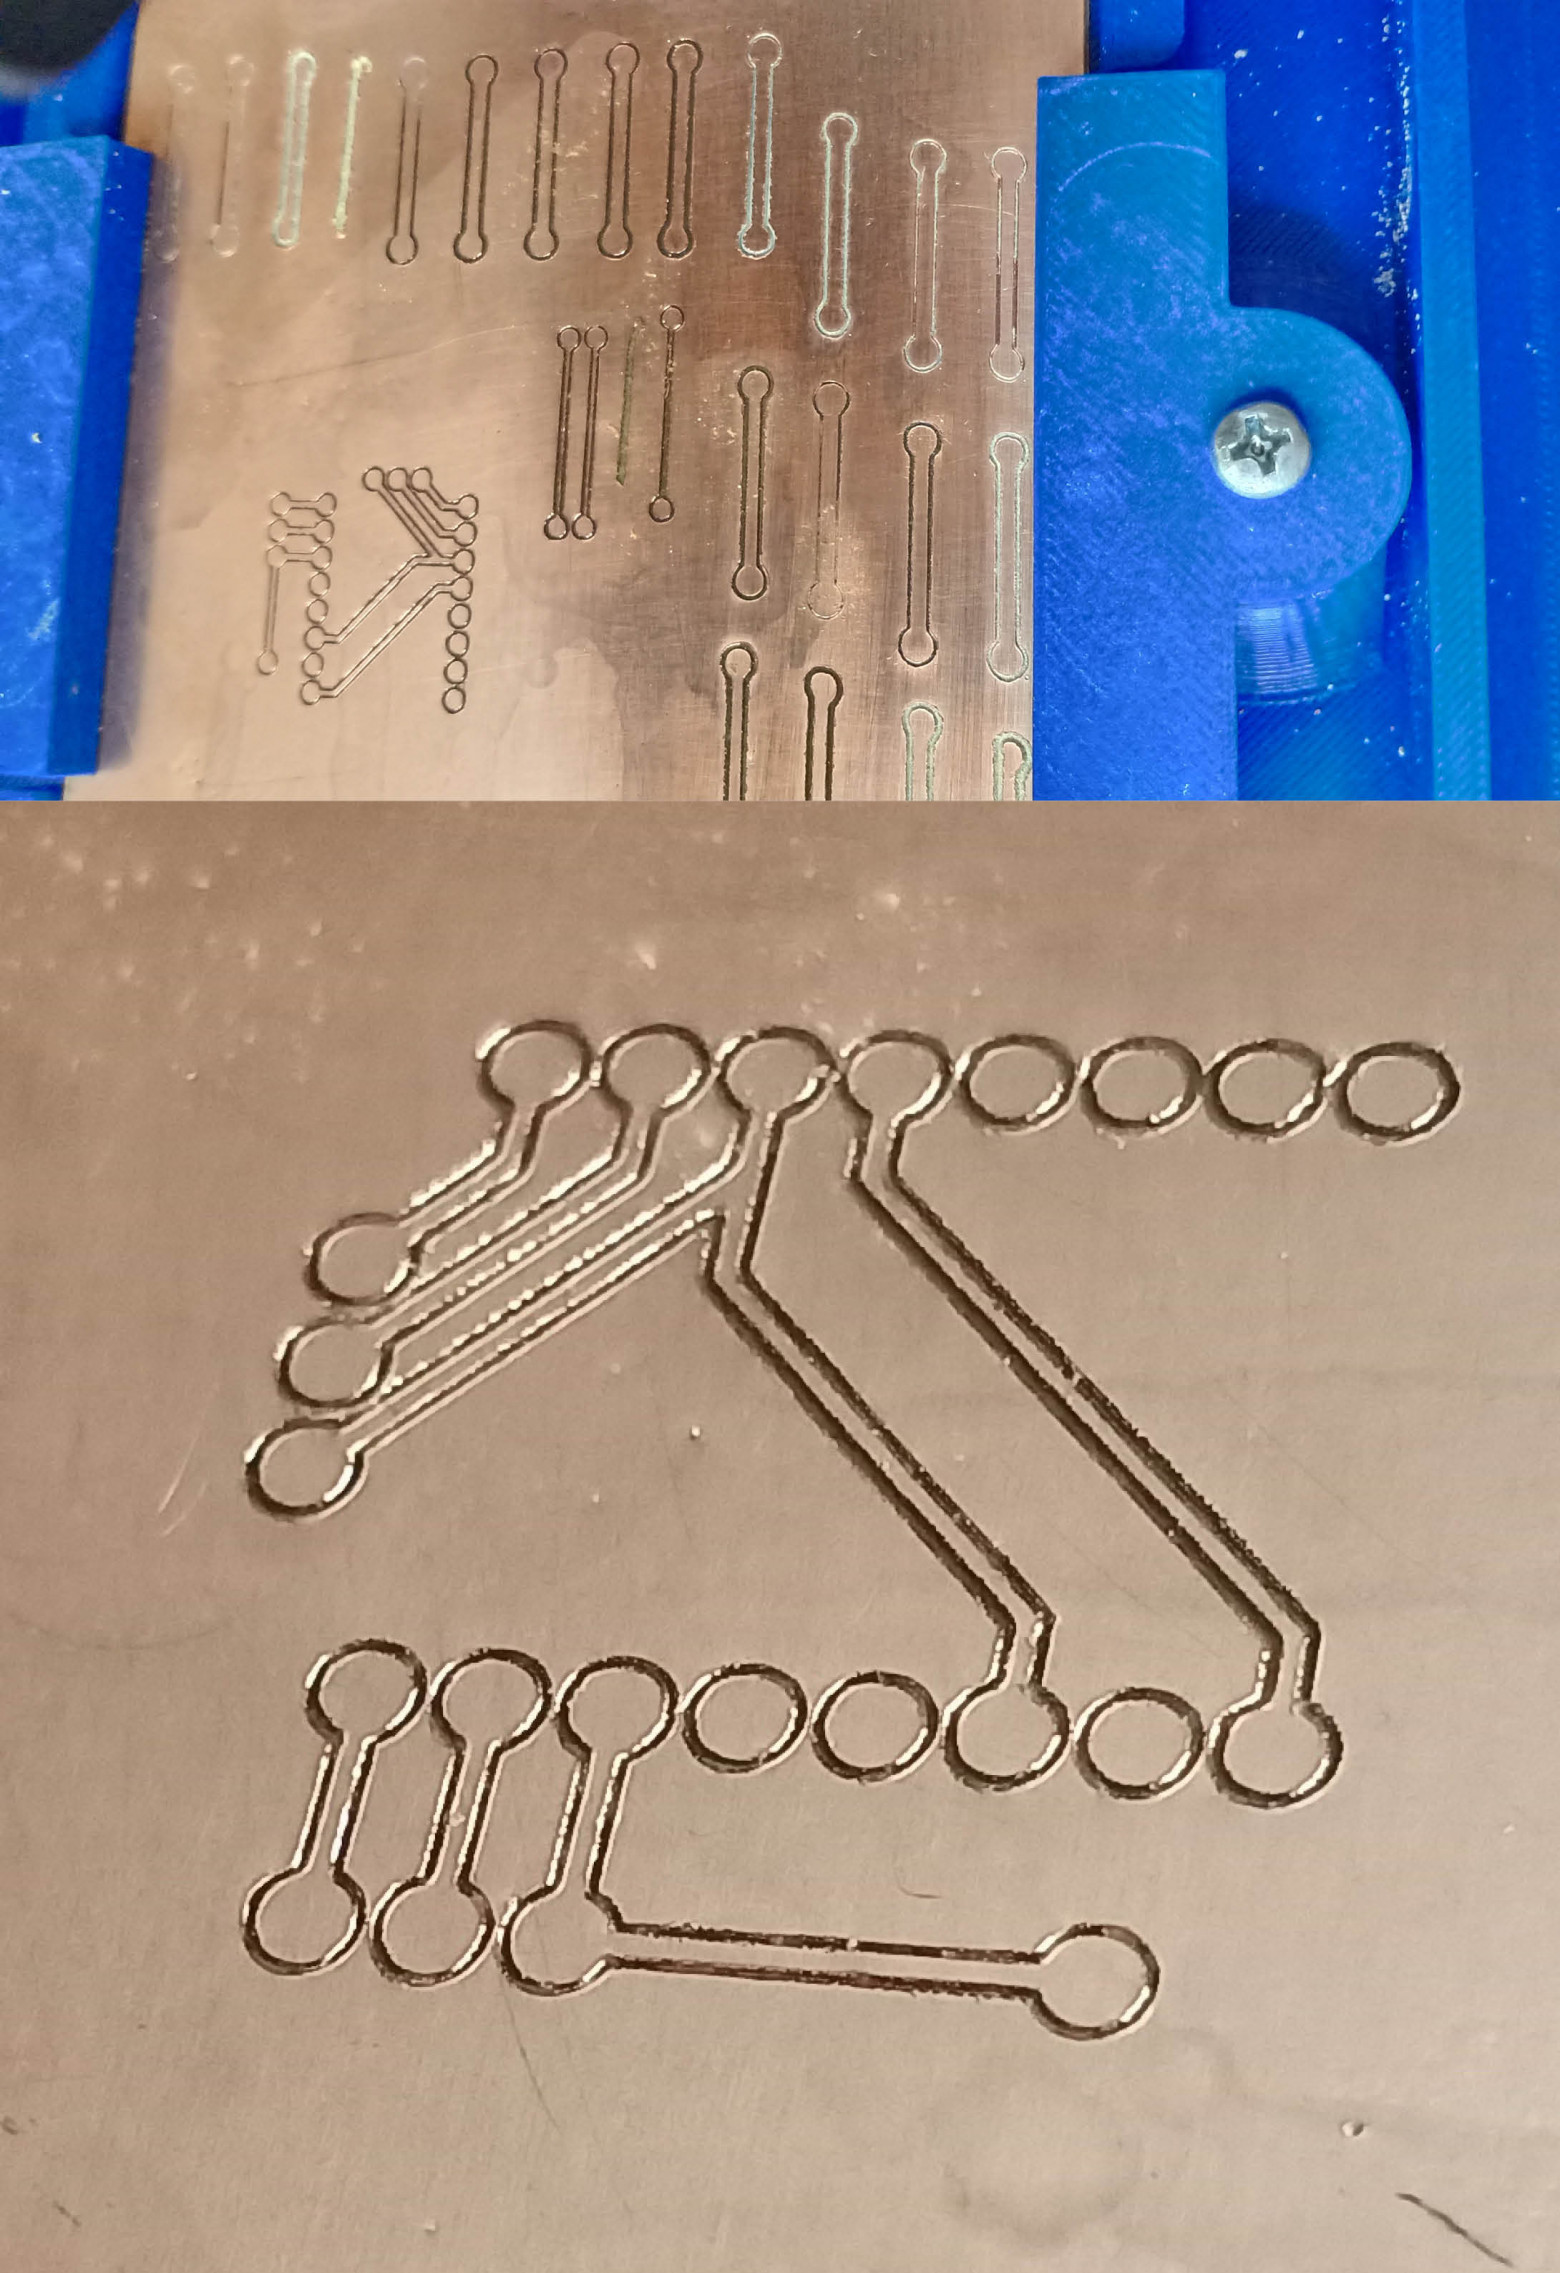
В итоге у меня получилось нечто такое:
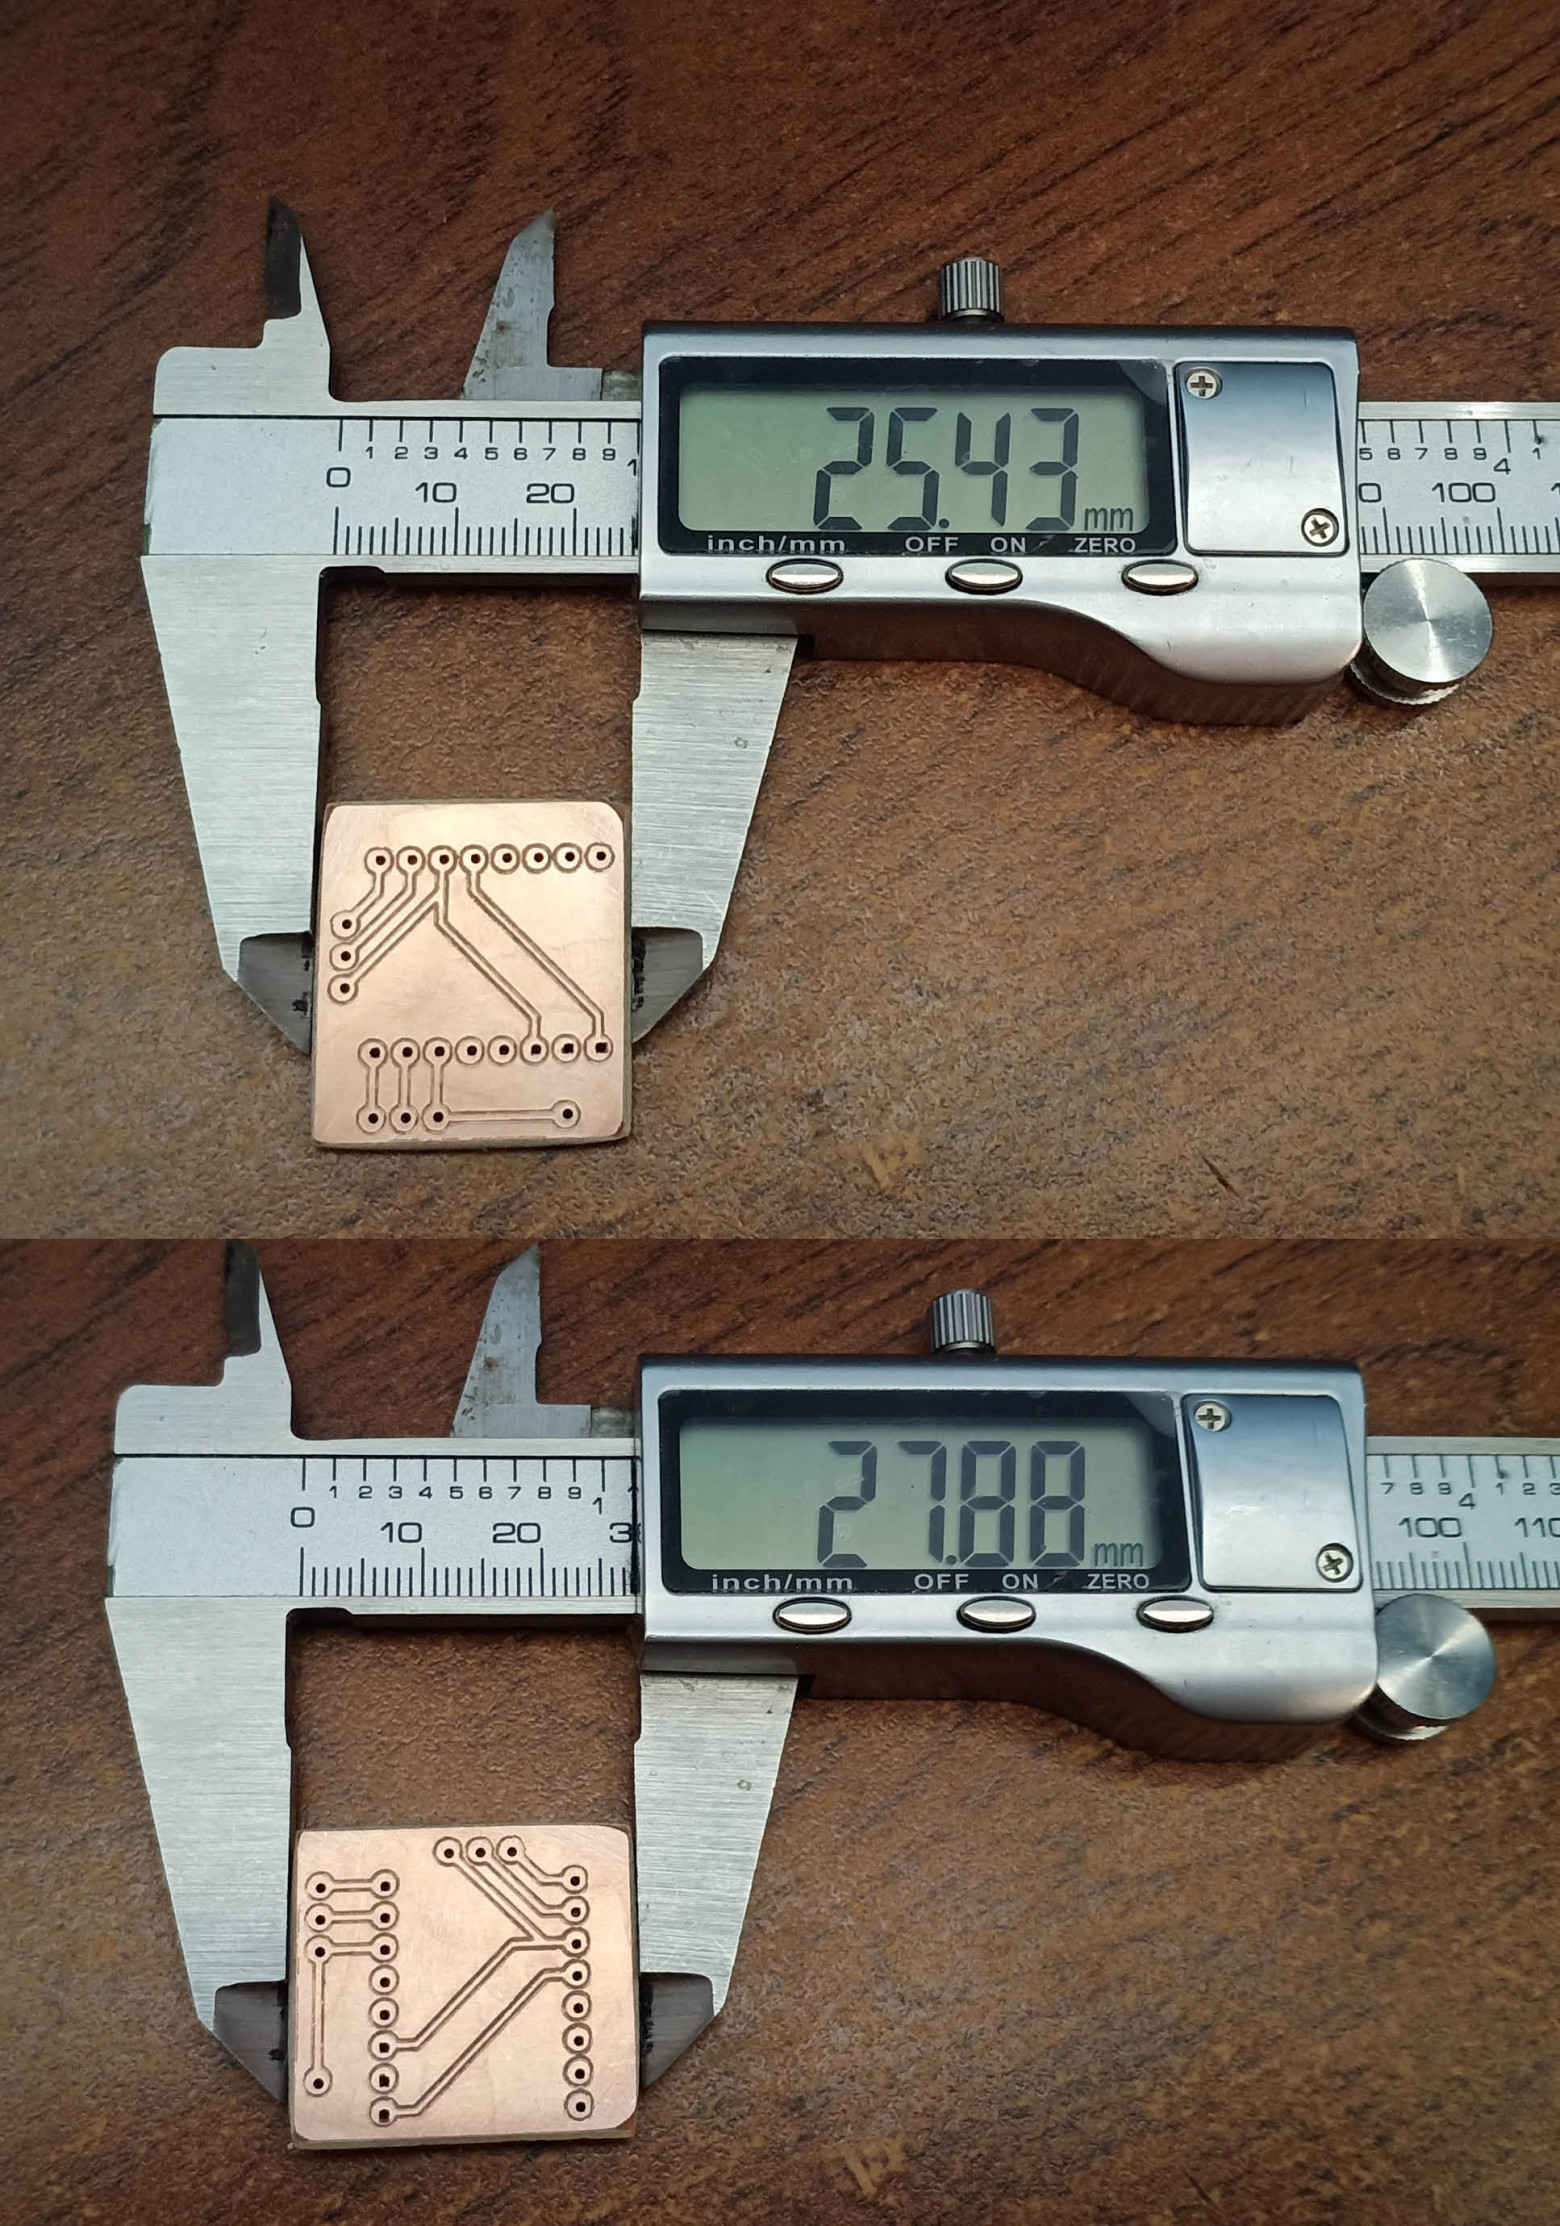
Ширина дорожек, кстати, тут составляет 0,5 мм — для надёжности взял чуток пошире.
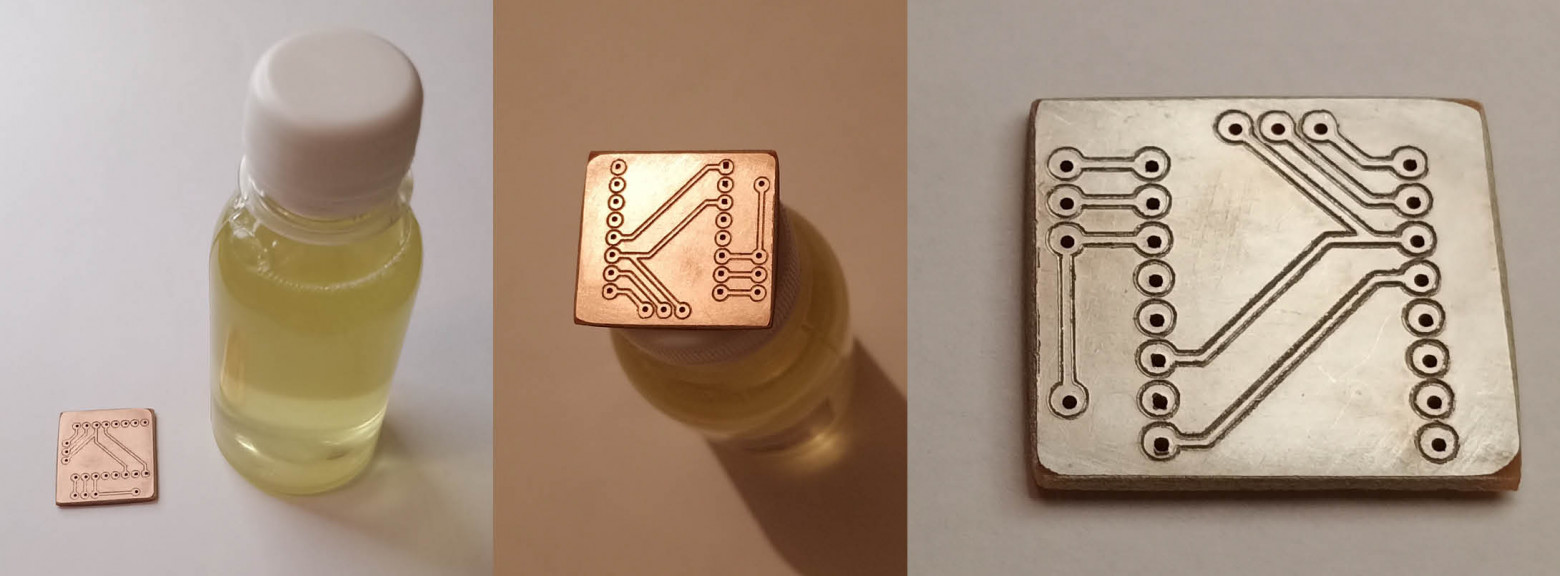
Затем, чтобы более-менее довести эту плату, я химическим образом покрыл её оловом — быстро покрывает, кстати, у меня заняло всего 2 минуты примерно:
А дальше было нанесение маски и засветка в ультрафиолетовой камере от фотополимерного 3D-принтера и получилось нечто такое:
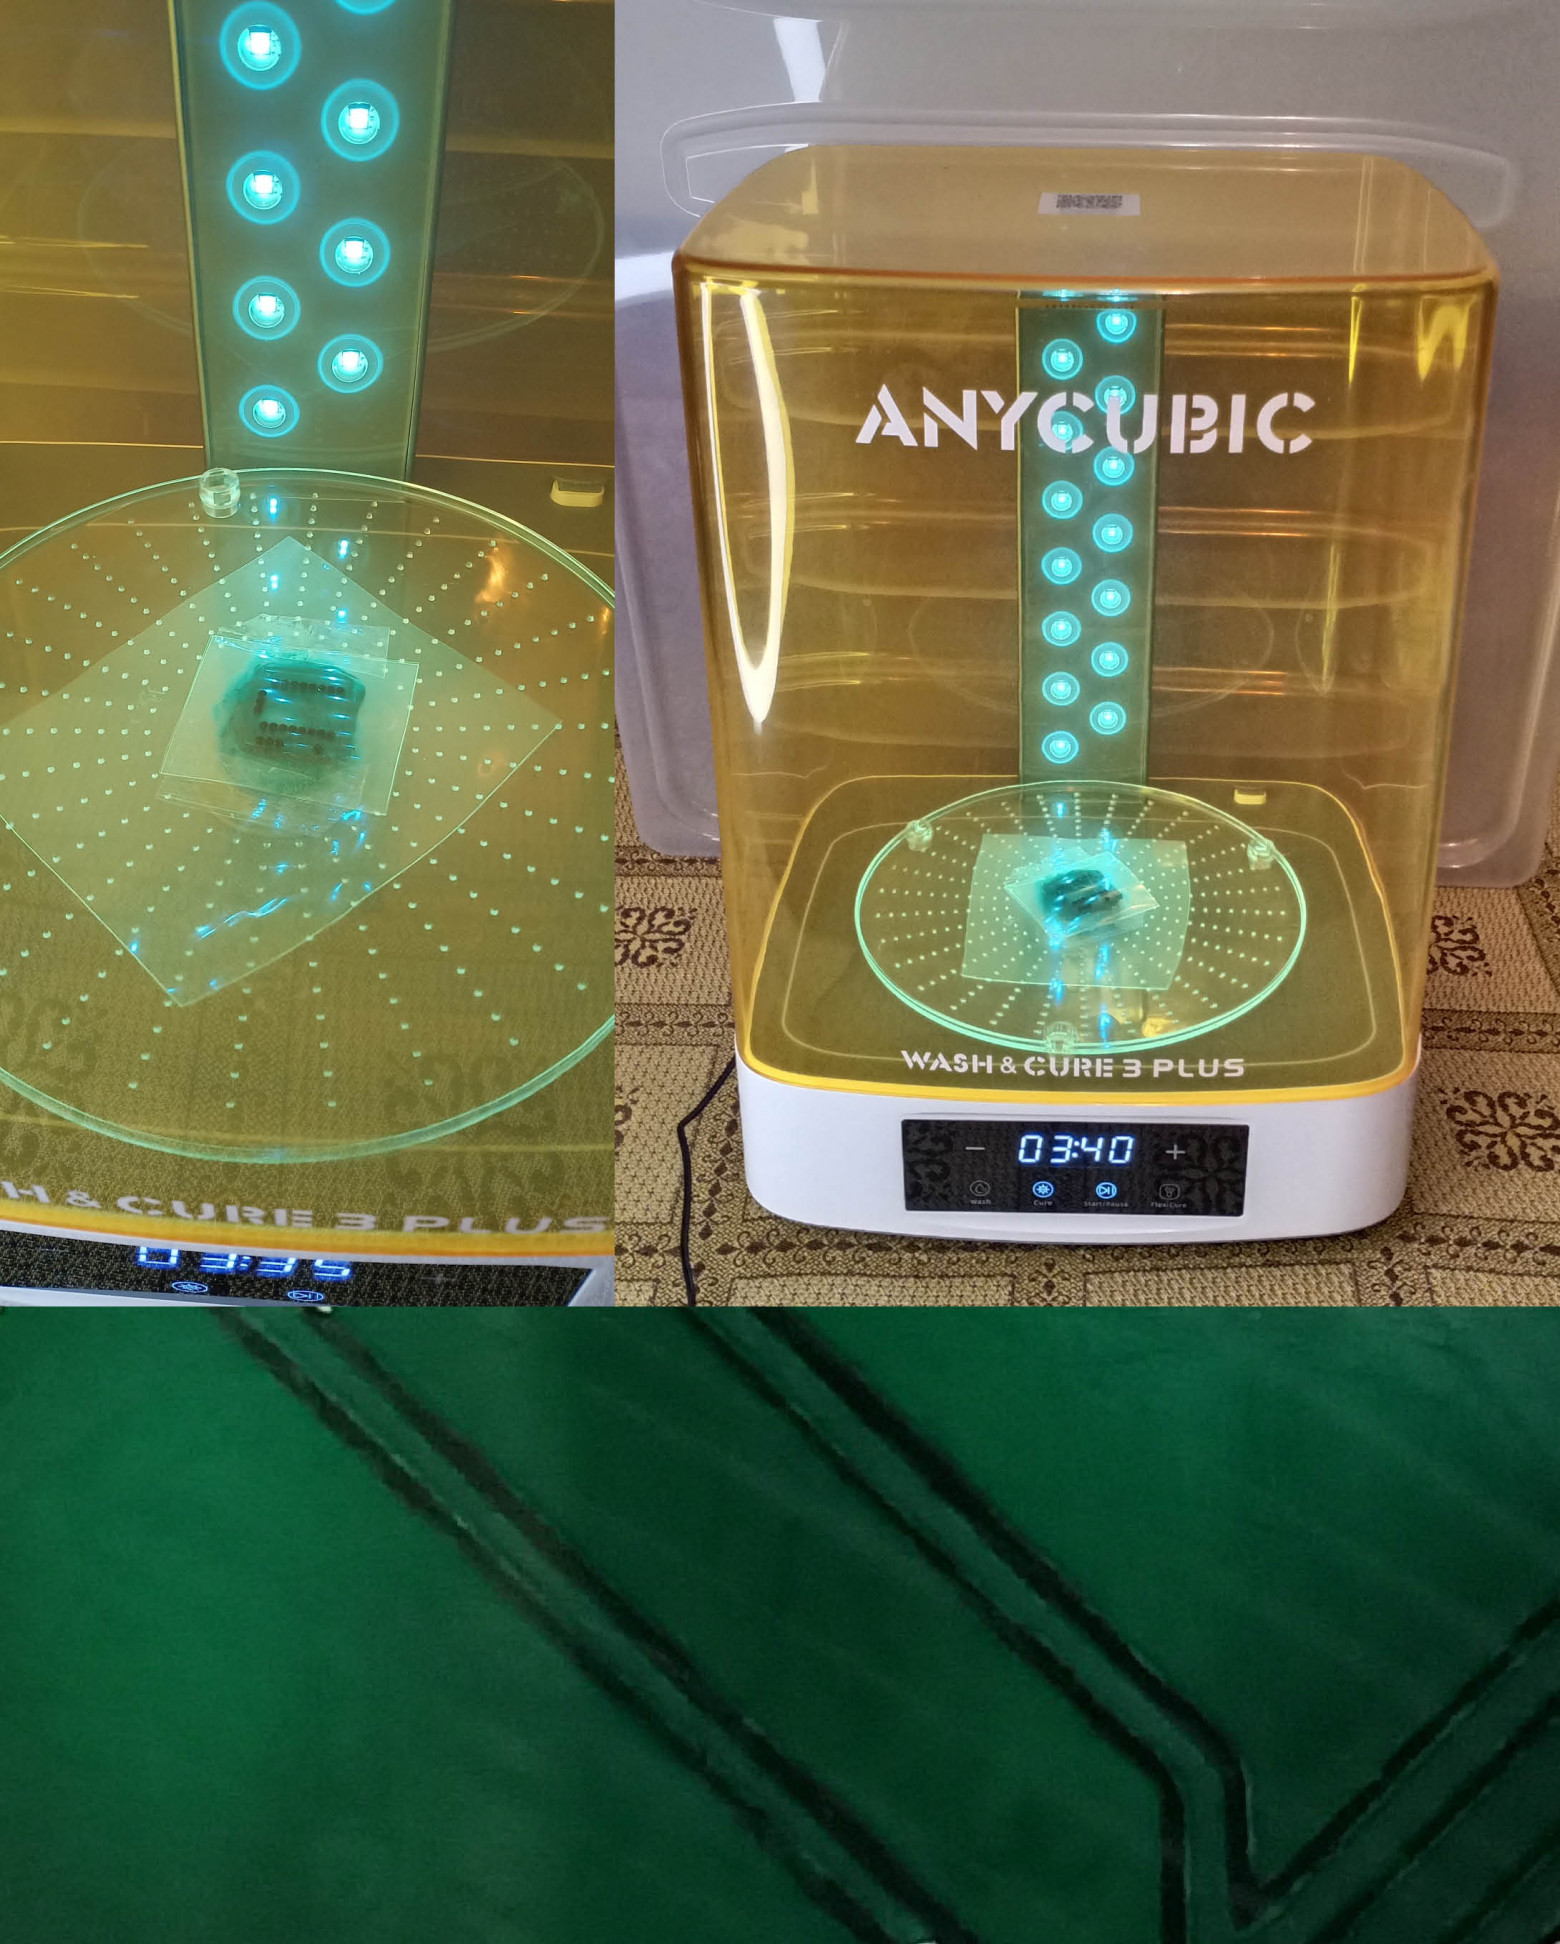
Специально показываю только участок платы, так как вся эта ситуация с неожиданными эффектами и ограниченность во времени меня немножко выбили из колеи, я перепутал время засветки, в результате у меня часть маски отодралась (беда :-) ). Таким образом, показал выше только ту часть, которая получилась.
Впрочем, суть всего теста была вовсе не в этом, а в механической обработке — и именно с ней всё более чем замечательно!
Что можно для себя отметить: по фото выше видно, что визуально плата, полученная таким образом (с помощью скрайбирования), ничем внешне не отличается* от обычных плат — маска ровно ложится и закрывает дорожки, где над ними нет никаких бугров или провалов (в месте, где есть канавки).
Таким образом, по внешнему виду технология изготовления абсолютно непонятна! ;-)
*Надо смотреть под микроскопом; я видел, что вроде оно так. Но надо изучать вопрос больше.
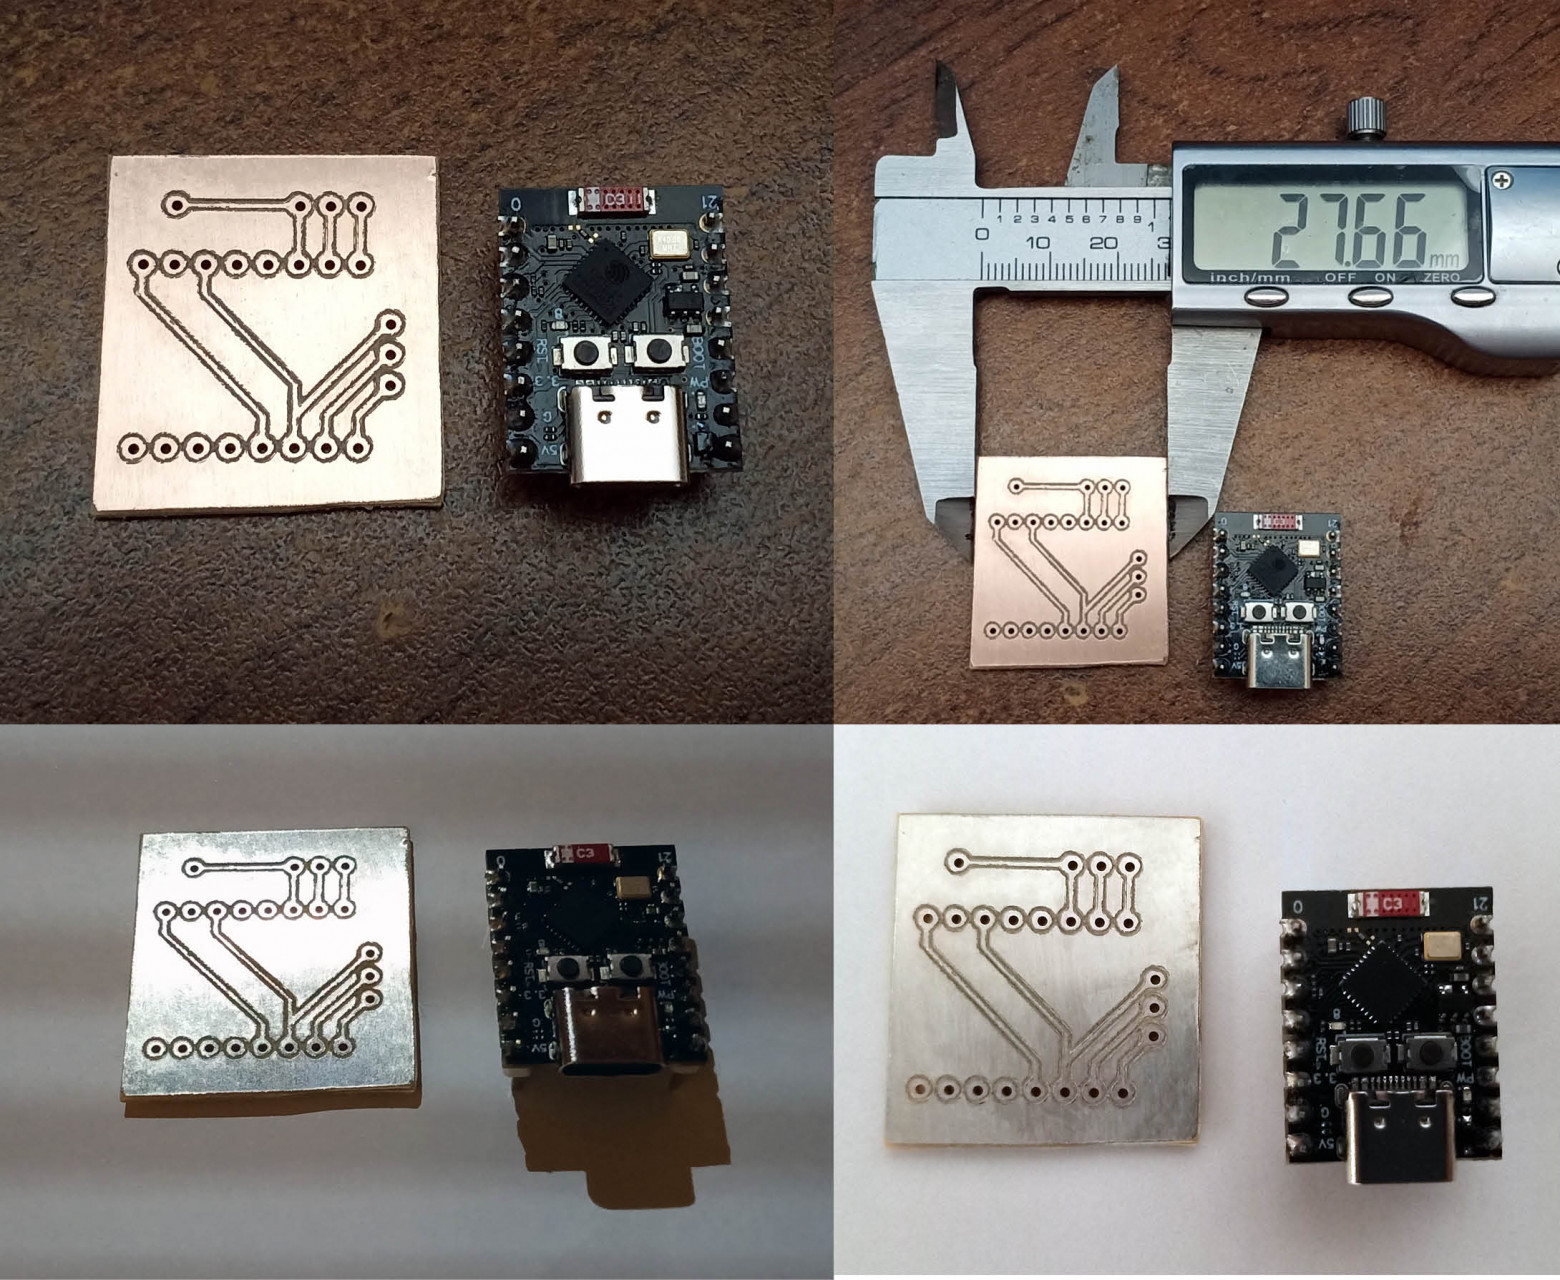
Тем не менее! :-D Я решил так дело не оставлять и переделал плату в другой день! Получилось вроде неплохо (даже покрыл химическим оловом, только маску не рискнул наносить, надо приноровиться к моей УФ-камере). Дорожки так же шириной в 0,5 мм (рядом для масштаба расположил микроконтроллер esp32 c3 supermini):
В итоге, что я могу констатировать напоследок, относительно тех гипотез, которые выдвигал в самом начале, когда только думал использовать алмазный скрайбер:
Поступенчатое погружение с приглаживанием заусенцев (предполагалось, что должно от них избавить) — похоже, что подтверждено, но требуются ещё исследования с микроскопом, как минимум.
Эффект Ребиндера должен был вызывать преимущественно хрупкое разрушение меди, а не её пластичное вытягивание — похоже, что подтверждено, но требуются ещё исследования с микроскопом, как минимум.
Ресурс алмазного резца при таком режиме работы — предположительно, неограниченный, без износа (требует больших экспериментов и проверки, но на данный момент можно сделать такое предположение).
Острота резца — предположительно постоянная, в обозримые сроки (требует проверки и большего опыта, и вытекает из предыдущего пункта); это, в свою очередь, даёт надежду на высокую повторяемость результатов (банально резец не тупится).
Шум при процарапывании дорожек — на слух не ощутим вообще или настолько тих, что я не слышал; по крайней мере, слышно только шаговые двигатели.
Пыль, разлетающаяся в стороны, как при обработке фрезой, — отсутствует (по крайней мере, явно не так, как с фрезой, и заливка водой тут явно идёт на пользу).
Ширина прорезаемых дорожек весьма мала, и легко получаются дорожки в 0,4 мм шириной.
Минимальная ширина канавки, которую мне удалось получить, визуально похожа на толщину двух листов А4 — но требуются более точные измерения и тесты; мне такие величины мерить нечем, и я измерял их исключительно визуально и предположительно.
Станок при тестах работал на максимальной скорости подачи по XY, в 2000 мм/мин.
Максимальная скорость подачи, на которой может работать технология, — на данный момент непонятна; однако, на уровне ощущений, я бы сказал, что подачу можно разогнать и до гораздо больших значений. Но даже нарезать дорожки со скоростью 2 метра в минуту — где такое видано вообще?! :-)
Стиральный порошок — рулит! :-) И кстати: в процессе возни с ним — у меня растрескалась кожа пальцев рук и, кажется, я даже знаю теперь причину этого явления! О_о
Показанные выше дорожки шириной в 0,4 и 0,5 мм лично мне не нужны и вряд ли когда либо я буду их делать, это была просто демонстрация технологии; скорее всего, я буду делать более надёжные дорожки, шириной что то типа в 0,75 мм или даже в 1 мм.
Показанные выше подходы, например, с погружением на 0,12 и 6 проходами по 0,02 — не являются единственно возможными! И «делать надо только так» — вовсе нет! К цели можно прийти множеством путей! Например, я так делал, чтобы почти исключить дальнейшую обработку (довольно ровная поверхность получается); но, как видим, это не самый быстрый путь; при серийном производстве я бы лучше заглублялся что то типа на 0,12 мм, в 3 прохода по 0,04 или даже в 2 прохода по 0,05 (и суммарное погружение на 0,1 мм) — а образующиеся заусенцы сносил потом виброшлифмашинкой с плоской поверхностью — это будет гораздо быстрее.
Во всех тестах выше — я игнорил построение карты высот и поэтому: у меня плавает глубина и, соответственно, ширина дорожек. Это не потому, что технология такова, а потому, что я так захотел :-))) То есть, по идее, с картой высот всё должно стать получше в этом вопросе; и, несмотря на это, у меня всё вышло! И даже дорожки в 0,4 мм!!! Что показывает потенциал технологии...
Кстати говоря, в самом последнем тесте, готовую плату после которого вы могли видеть выше, я уже буквально ватной палочкой намазывал воду с растворённым в ней стиральным порошком на гетинакс, в том месте, где сейчас будет вестись обработка. Я это делал по вынужденности, так как нет нормальной ванны. Но этот опыт навёл меня на мысль, что так, по идее, можно делать постоянно, а отсутствие залива водой платы полностью — позволяет её ещё лучше выровнять по горизонтали, например, приклеить снизу на двухсторонний скотч или что то наподобие; это, в теории, должно ещё увеличить стабильность результата, т.е. ширины дорожек...
Я использовал алмаз с углом заточки в 104 градуса; вроде как, есть ещё вариант с заточкой в 60 градусов — по идее, он не так сильно должен расширять канавку (если кому принципиально нужны очень узкие дорожки).
Почему именно 104 градуса: я специально хотел эдакий «ломик» — с относительно тупым носом и широким основанием: надёжный и мощный, для больших нагрузок... Поглядим, как себя покажет!
Кстати говоря, страшное слово «алмаз» не должно пугать — мне он обошёлся что то в районе 270 рублей, а с доставкой — в районе 400 рублей! Вот тебе и брульянт... :-)
Ну и, в целом — технология вполне имеет место быть, как минимум, для высокоскоростного прототипирования. Мне так кажется! :-)
P.S. С появлением алмазного скрайбера, у меня теперь новый зуд: это же гравёр, по сути! :-) Причём, очень жесткий гравёр! А что это значит? А то, что можно металл гравировать, например, поздравительные надписи...И даже прямо на лезвии ножа... ;-) И выглядеть это будет, в теории, существенно привлекательней, чем надоевшая ширпотребная лазерная гравировка! Надо попробовать как то...
Можно пойти даже дальше — попробовать гравировать всякие сложные 3D лепестки, растительные орнаменты...Ну, знаете, как на дорогих охотничьих ружьях делают...По идее, интересно должно получиться! Ну, как такое промежуточное занятие между печатными платами и прочим хайтеком...:-)
Все статьи этой серии:
«Педаль газа в пол»: финальный тест получения печатных плат скрайбированием: макс. скорость, алмаз, эффект Ребиндера — мы находимся здесь;
Изготовление печатных плат необычным способом на дому: слабо вращающимся скрайбером;
Интересная идея по снижению шума при ЧПУ-обработке на дому (в сети такого ещё не видел).
KioskNews shows a cleaned-up reading view extracted from the publisher’s page — the original always lives on their site, not ours.