Пилот еще не технология: как разработка доходит до промышленного производства
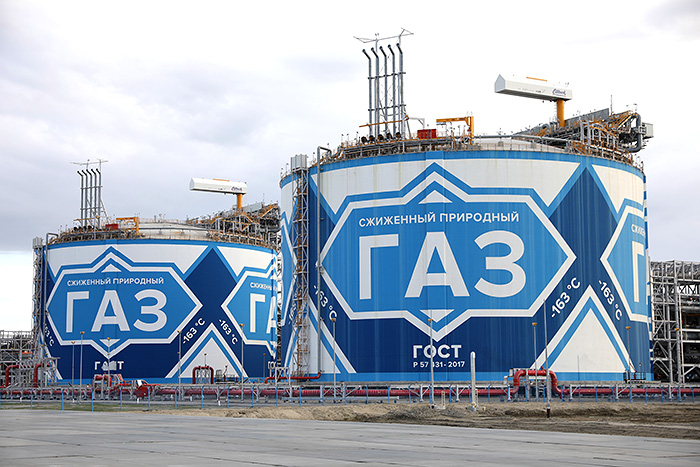
В мае 2021 года на заводе « запустили четвертую линию сжижения газа. Первые три линии завода работают по лицензии компании APCI, а для четвертой НОВАТЭК разработал собственный процесс «Арктический каскад»: газ охлаждают сначала этаном, затем азотом, а сам техпроцесс рассчитан на холодный арктический воздух. Значительную часть ключевого оборудования для линии впервые сделали российские заводы. Но в сентябре председатель правления НОВАТЭКа Леонид Михельсон сказал, что линия «работает, но плохо».
Успешный пилот показывает только, что решение работает в тех условиях, в которых его проверяли. Чтобы оно доросло до уровня технологии, его нужно испытать в условиях, близких к производственным, запустить, посчитать экономику и, возможно, опробовать на нескольких площадках. И на каждом этапе могут быть подводные камни.
Посмотрим, как производитель обсадных труб справлялся с капризами хромистой стали, появившимися при масштабировании; как добивались кратного снижения стоимости добычи нефти на Баженовской свите и как меняли методику обжига электролизеров, когда технологию перенесли из Хакасии в Иркутскую область.
Что происходит на натурных испытаниях
Первые доработки пилотного решения начинаются уже тогда, когда его проверяют в условиях, близких к производственным.
Например, для промыслов НОВАТЭКа несколько лет доводили комплекс, который не дает газу сгорать впустую. Чтобы оценить потенциал газовой скважины, ее исследуют: замеряют, сколько из нее идет газа, конденсата и воды. Все это выходит одним потоком, и, соответственно, использовать такой газ нельзя, поэтому его обычно выпускают в атмосферу или сжигают на факеле. В 2013 году МНП «Геодата» и самарская «Инновация-С» взялись сделать передвижной комплекс, который после замера отделял бы газ и отправлял его в промысловый трубопровод.
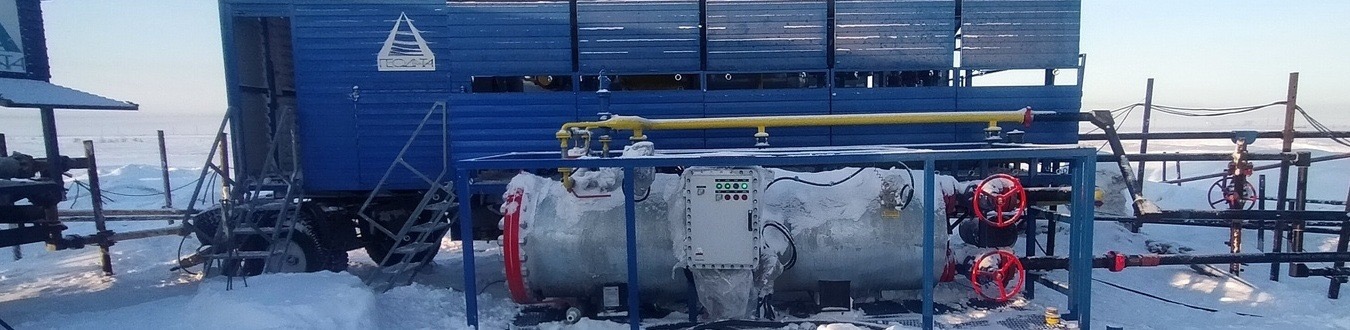
За три года разработчики собрали и опробовали несколько моделей, но ни одна не прошла испытаний. Первый работающий образец появился в феврале 2016 года на Яро-Яхинском месторождении. Дальше комплекс доводили до ума уже на промыслах: добавили замер доли воды, отбор проб, а затем разделение потока сразу на газ, жидкие углеводороды и воду.
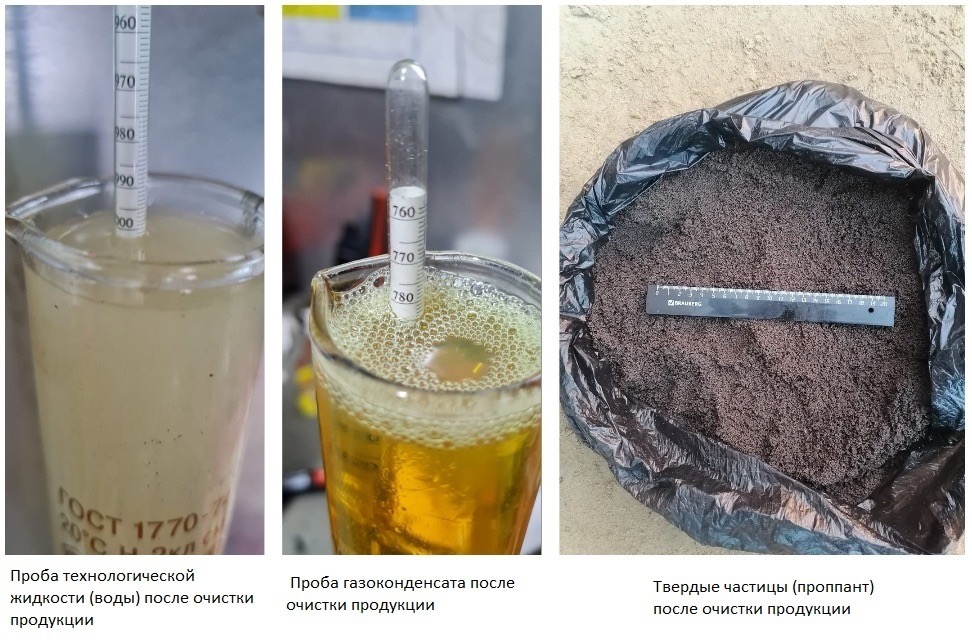
Для скважин после гидроразрыва пришлось добавлять отдельную ступень. Когда в пласт под давлением закачивают гель с песком, то из скважины потом от трех до десяти суток выходят обратно остатки смеси вместе с пластовой водой и газом.
Факелу твердые частицы не мешают, а сепаратор комплекса и промысловый трубопровод они забивают и истирают. Поэтому на входе поставили новую ступень, которая очищает поток и, по данным разработчика, рассчитана примерно на 50 т в сутки. Ее сделали по заданию «Арктикгаза», совместного предприятия НОВАТЭКа и «Газпром нефти», и в августе 2021 года ввели в промышленную эксплуатацию. И по отчетности НОВАТЭКа, в 2025 году благодаря комплексам «Геодаты» на факелах не сожгли 423 млн м³ газа.
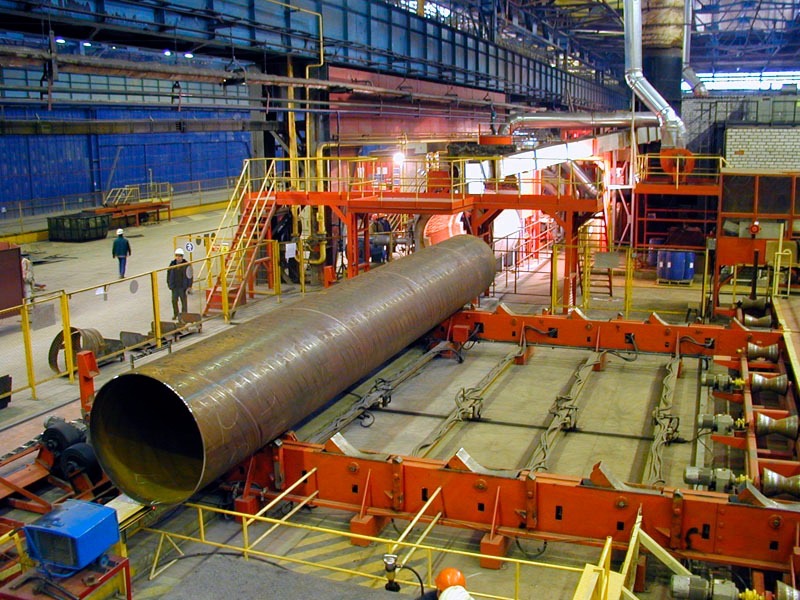

Другой пример. В ТМК выяснили, что одна из последних операций при производстве труб для магистральных газопроводов портит их геометрию. Трубы делают из стального листа: его сворачивают в цилиндр и сваривают по шву. Результат не идеально круглый, и диаметр по длине немного гуляет. Чтобы выровнять, трубу экспандируют, то есть вводят внутрь экспандер — головку из сегментов, которые раздвигаются и изнутри подгоняют стенку до нужного размера. Головка проходит трубу шаг за шагом, и каждый следующий шаг на 10-50 мм перекрывает предыдущий.
Специалисты исследовательского центра TMK Research и заводов ТМК измерили готовые трубы и заметили, что диаметр вдоль трубы колеблется в такт этим шагам: на основной части шага он меньше, на перекрытиях — больше. Получалась своего рода гофра: разброс доходил до 1,5 мм и рос вместе с толщиной стенки.
Проведенный расчет показал, что в зоне перекрытия шагов металл растягивается дважды, и напряжения, оставшиеся после первого прохода, перераспределяются. Этот результат примерно на 80% подтвердился прямыми замерами. Тогда шаг экспандера изменили так, чтобы ни один участок не попадал под головку дважды. На трубах 1420 мм колебания диаметра уменьшились на 73%, до 0,4 мм. В 2025 году решение запатентовали.
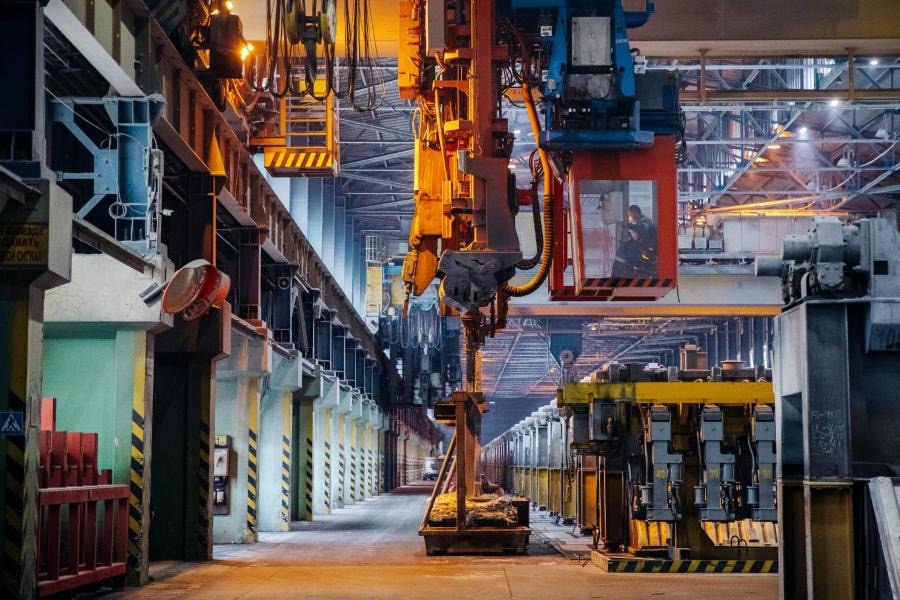
Адаптируют не только конструкции и установки, но и материалы. В частности, РУСАЛ таким же итерационным методом экспериментировал с материалами инертного анода. Алюминий получают в электролизере — ванне с расплавом фторидных солей, в котором растворен глинозем, оксид алюминия. Через нее пропускают постоянный ток: катодом служит угольное дно ванны, анодами — блоки, опущенные сверху. Металл собирается на катоде, а кислород идет к анодам. Обычные угольные аноды реагируют с кислородом и постепенно расходуются, а в воздух уходит углекислый газ.
Материал инертного анода не окисляется, и кислород выделяется в чистом виде. Такой электрод не сгорает, как угольный, хотя и понемногу изнашивается. Один из вариантов анода — сплав железа, меди и никеля. При электролизе с поверхности этого сплава уходит железо и остается пористая корка, богатая никелем.
В Инженерно-технологическом центре РУСАЛа испытывали образцы разных составов: через десять часов электролиза их разрезали и мерили, на сколько уменьшился диаметр и какой толщины образовалась корка. Опытным путем определили, что лучшее сочетание стоимости, стойкости и чистоты алюминия дают сплавы с 65-96% железа, и компания запатентовала их в 2015 году.
В патенте 2019 года разработчики уже объяснили, почему анод изнашивается неравномерно: сильнее всего страдают места, где выше плотность тока. Поэтому его сделали перфорированным и подобрали конструкцию отверстий и ребер так, чтобы ток распределялся равномернее, а пузырьки кислорода быстрее покидали поверхность.
Опытные электролизеры с инертными анодами работают на Красноярском алюминиевом заводе с 2020 года, но там первичный разогрев делали на угольных — чтобы новые аноды не пострадали при пуске. Соответственно, ванны дольше выходили на режим. В ноябре 2024 года РУСАЛ впервые пустил электролизер сразу на инертных анодах. А в августе 2025 года РУСАЛ сообщил, что стабильно получает на опытных ваннах алюминий марки А7, чистотой не ниже 99,7%.
Что происходит после запуска
На испытаниях инженеры проверяют решение по частям и в стабильных условиях. Но потом оно начинает работать внутри настоящего производства с разными технологическими прелестями, которые никто просто не мог предусмотреть.
К примеру, ТМК пришлось перестраивать техпроцесс, когда выпуск нержавеющих обсадных труб перенесли с пресса на большой прокатный агрегат. Этими трубами укрепляют ствол нефтяных и газовых скважин. Если в нефти или газе много сероводорода и углекислоты, обычная сталь быстро корродирует, поэтому для таких скважин Волжский трубный завод ТМК (ВТЗ) делает их из марки 13Cr с 12-14% хрома. Американский отраслевой стандарт API 5CT разрешает выпускать такие трубы только бесшовными, потому что возле шва появляется проблемная зона.
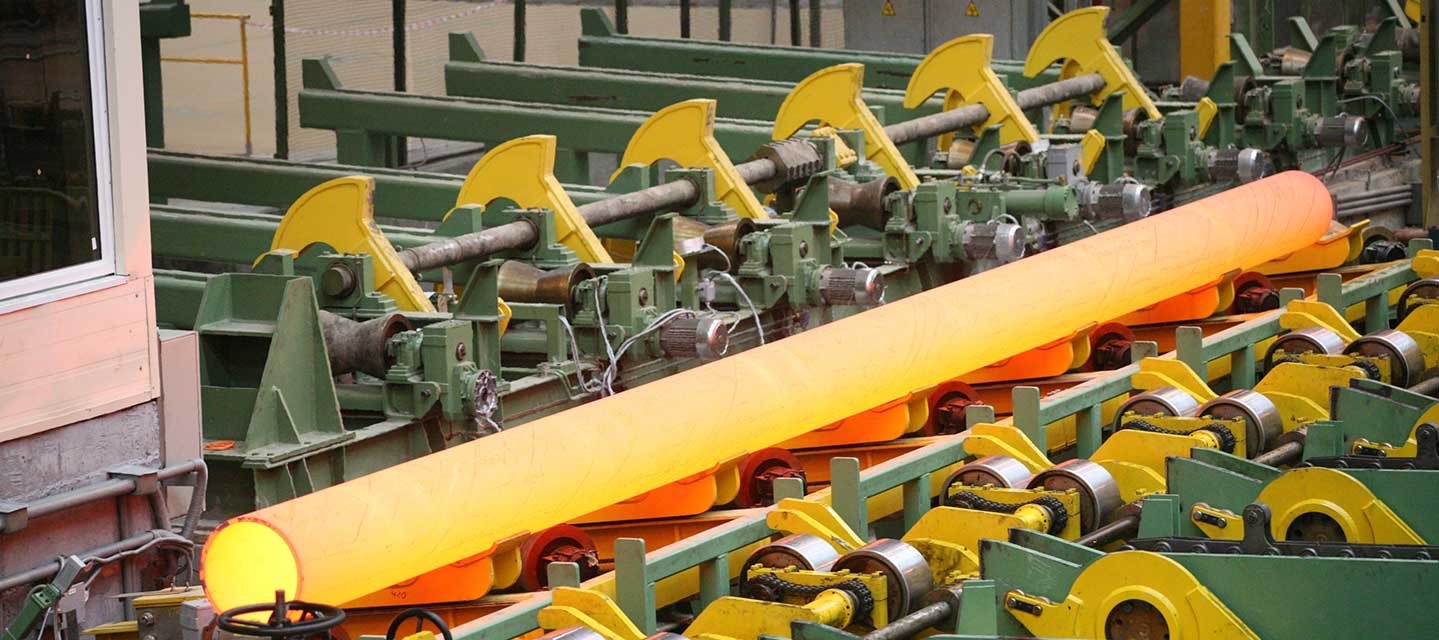
С 2005 года такие трубы прессовали, но для диаметра 245 мм пресс давал слишком короткую трубу и работал медленно. Поэтому их решили катать на трубопрокатном агрегате. Там раскаленную заготовку сначала прошивают: валки вращают ее и надвигают на оправку — стальной наконечник, который пробивает сквозное отверстие, а направляющие линейки удерживают металл по бокам. Получается гильза, которую потом раскатывают в трубу.
30 мая 2011 года выпустили первые трубы из стали типа 13Cr. Но одной оправки хватало на одну-две гильзы, а металл налипал на линейки, поэтому агрегат часто и надолго останавливали, чтобы почистить и сменить инструмент. На внутренней поверхности труб появлялись плены — тонкие отслоения металла.
Специалисты ВТЗ, ТМК и института РосНИТИ посчитали причиной то, что хромистая сталь в горячем виде менее пластична, чем углеродистая, и, кроме того, легко схватывается с материалом инструмента. Под большим давлением она буквально приваривается к стальной оправке и линейкам. А изнутри трубу портило еще и то, что заготовка, которую завод отливал сам на машине непрерывного литья, в центре была пористой. Оправка прошивает ее по оси, так что именно эта середина становится внутренней стенкой трубы.
Следующую кампанию на трубопрокатном агрегате провели в мае-июне 2018 года. Литую заготовку с пористым центром заменили более гомогенной кованой, а валки стали меньше давить на металл перед оправкой, чтобы уменьшить деформацию при прошивке. После этих изменений на внутренней поверхности трубы исчезли плены. Кроме этого, профиль направляющих переделали так, чтобы уменьшить налипание металла и упростить обслуживание.
В результате одной оправки хватало уже на 9 гильз. В июне 2018 года опытно-промышленная партия прошла квалификационные испытания в «Газпром ВНИИГАЗ». После этого завод изготовил и отгрузил больше 1 000 т таких труб.
На этом доводка не закончилась. Позже рабочий конус оправки сделали рифленым, и ее стало хватать на 60 проходов. Производительность участка горячей прокатки выросла больше чем вдвое. Технологию внедрили в производство на ВТЗ и защитили десятью патентами.
«Газпром нефть» несколько лет искала способ вернуть добычу старым скважинам, которые не были рассчитаны на повторный гидроразрыв. С 2011 года большинство новых скважин компании — горизонтальные. Пласт вдоль ствола разрывают по очереди на нескольких участках, и каждый такой отрезок называют стадией гидроразрыва. Ствол укрепляют хвостовиком — нижней секцией обсадных труб, а жидкость идет в породу через порты — окна в его стенке.
Через несколько лет добыча из такой скважины падает, и чтобы ее поднять, пласт разрывают заново. Но в хвостовике обычной конструкции выбрать для этого участок не получается. Порты в нем срабатывали по одному: в ствол сбрасывали шар, он садился в седло внутри хвостовика и открывал свое окно, а закрыть его потом было нельзя. Таким образом, к моменту повторного гидроразрыва уже были открыты все окна сразу, и закачанная жидкость уходила в уже существующие трещины. С такими скважинами нужно было что-то делать — учтите, что к середине 2019 года у компании их было около 2 700.
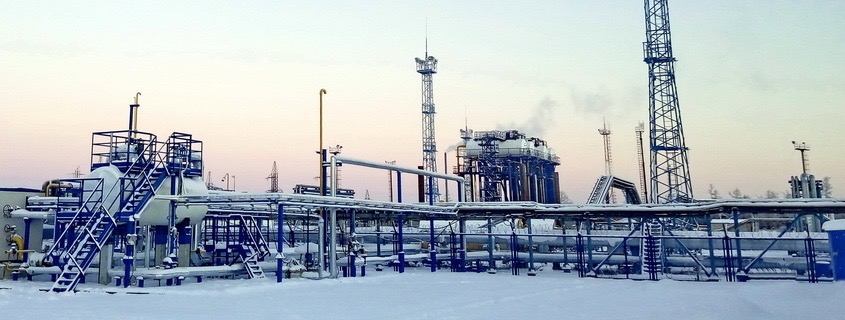
В 2016 году на Вынгапуровском месторождении «Газпром нефть» вместе со Schlumberger заново разорвала пласт на пяти участках скважины, предварительно закупорив старые трещины отклонителем — разлагаемым полимером. Способ работал, но обходился дорого: до и после каждой стадии в скважину на гибкой трубе спускали термометр и по скачкам температуры вдоль ствола находили участки, которые принимают жидкость, то есть старые трещины, а после разрыва — новую. Добыча при использовании этого метода росла не вполне предсказуемо.
В 2019 году специалисты компании назвали лучшим вариантом для старых скважин компоновку с двумя пакерами — уплотнителями на одной трубе. Ее спускают в хвостовик, пакеры перекрывают ствол выше и ниже нужного участка, и жидкость идет в пласт только между ними. В 2025 году «Газпром нефть» испытала первый российский комплекс для повторного гидроразрыва: в скважину опускают колонну меньшего диаметра и разрывают пласт лишь на выбранном участке. По ее данным, продуктивность после этого выросла больше, чем вдвое. В августе 2026 года «Газпромнефть-Хантос» сообщил, что начал широко применять этот способ на месторождениях Югры.
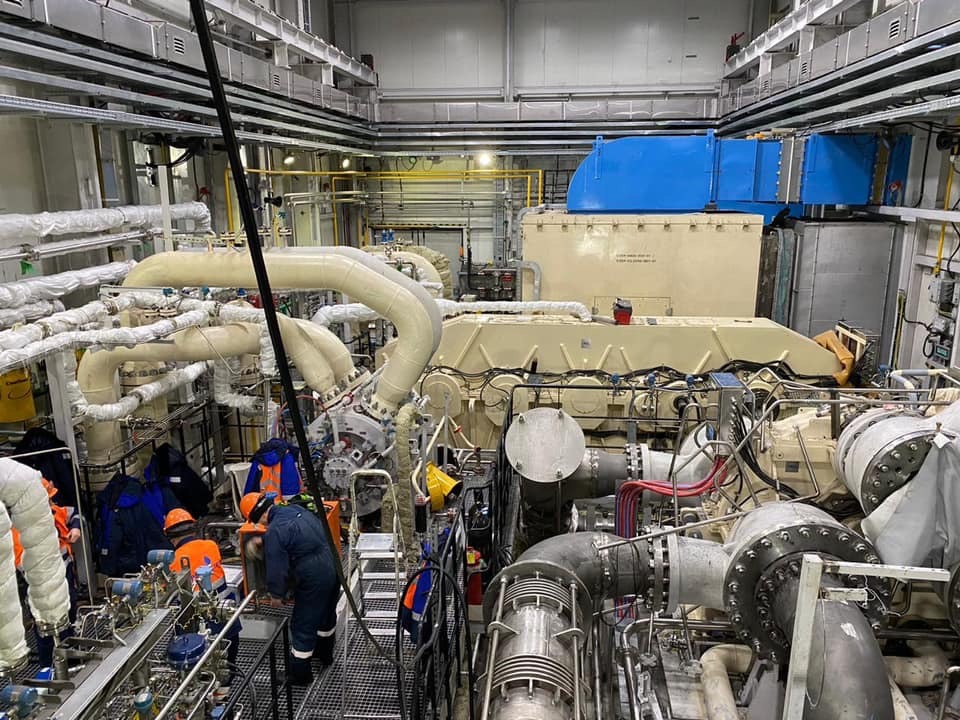
Вернемся к четвертой линии «Ямал СПГ». Ее запустили в мае 2021 года: линия отработала 72 часа на 80% мощности сжижения, а в начале июня ее официально ввели в эксплуатацию — по условиям, согласованным акционерами «Ямал СПГ», для этого достаточно проработать 72 часа на мощности не менее 75% от проектной. Но очевидно, что этого оказалось недостаточно: в июле НОВАТЭК объявил, что еще 12-18 месяцев будет наблюдать за работой линии в разные климатические сезоны, а полной мощности ждет только осенью.
Летом линию то и дело останавливали, и в сентябре Леонид Михельсон объяснил это качеством нового оборудования российских заводов: претензии у компании были почти ко всем поставщикам.
Дорабатывали и режимы работы. Раньше при технологических остановах газ из системы сбрасывали, затем НОВАТЭК решил сохранять его внутри установки. Для этого еще при строительстве пересмотрели режимы остановов и пуска и поставили трубопроводы из сплавов, которые выдерживают более низкие температуры. В декабре 2022 года заместитель генерального директора «Ямал СПГ» по производству Владислав Хлыбов сказал, что работа линии отлажена и идет штатно, а в мороз она выдает 106% номинала. По итогам 2022 года НОВАТЭК в годовом отчете назвал работу линии стабильной и соответствующей проектным характеристикам.
В 2023 году НОВАТЭК сообщил, что усовершенствовал «Арктический каскад» с учетом эксплуатационного опыта. В патенте на «Арктический каскад модифицированный» прототипом взята схема, по которой работает «Ямал СПГ», и названы ее недостатки. Перед последним расширением газ остается недостаточно холодным, поэтому после сжижения часть его испаряется, а пар снова приходится сжимать компрессором, и готового СПГ получается меньше. В новой схеме газ охлаждают глубже, а часть теплообменников убрали. Такой процесс НОВАТЭК рассчитывает применять на линиях мощностью 3 млн т в год.
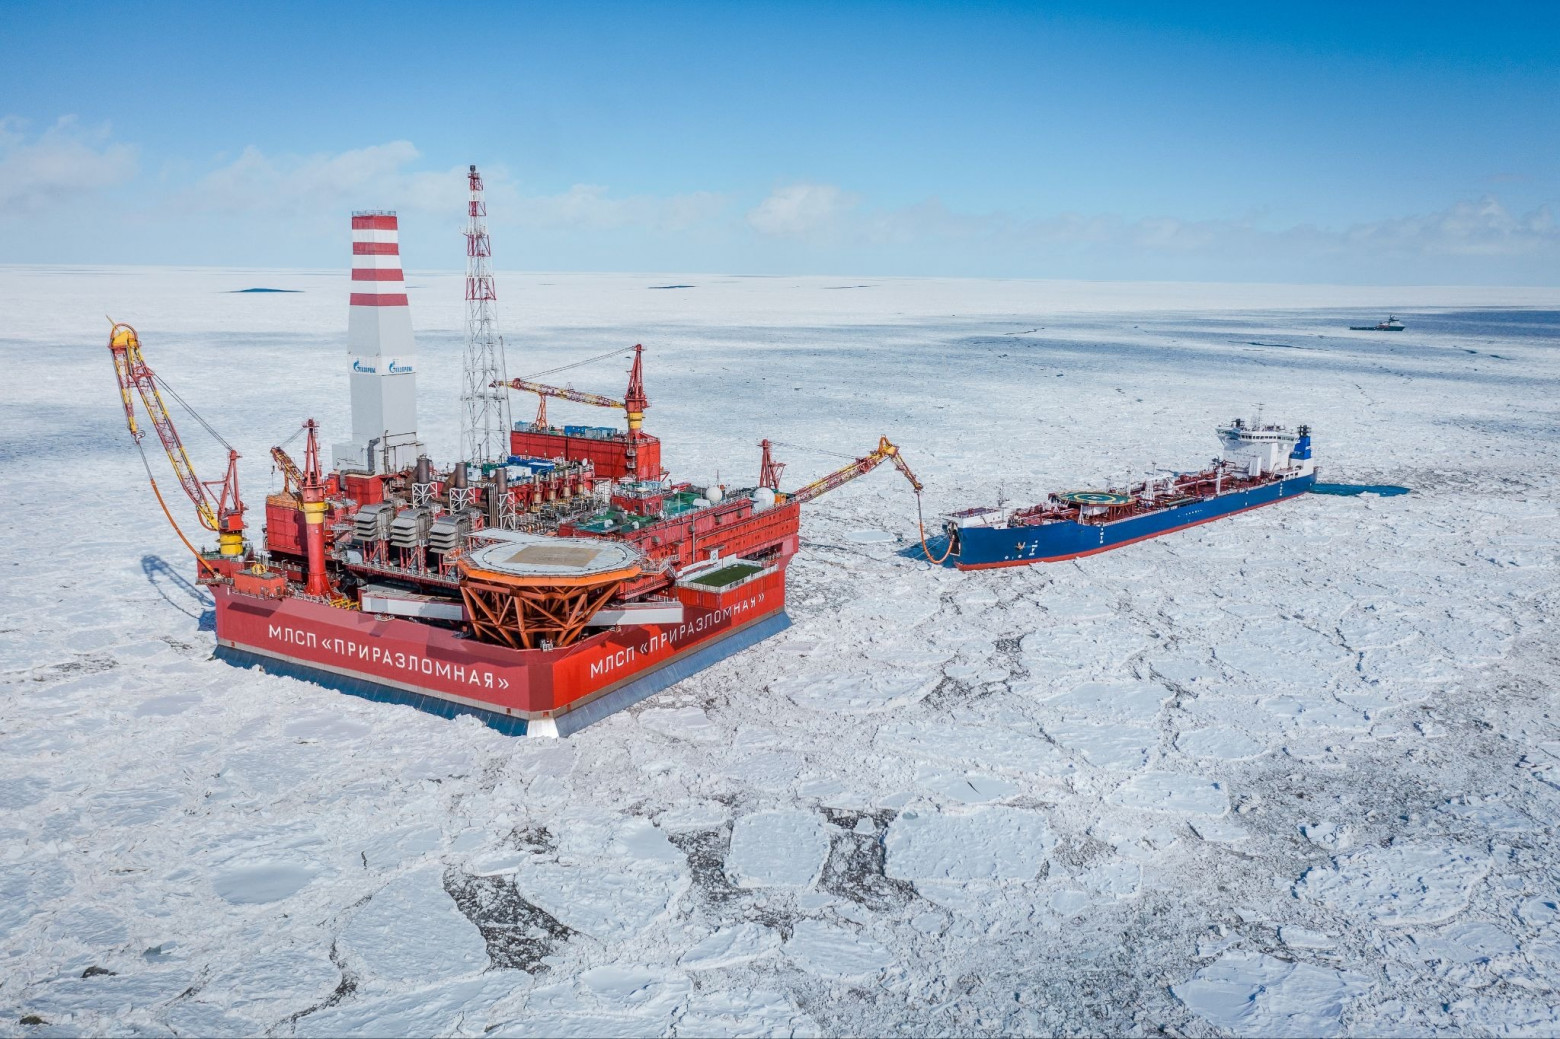

А «Газпром нефти» после запуска пришлось дорабатывать перекачку нефти с платформы «Приразломная» в Печорском море. Ее передают в челночные танкеры через комплекс устройств прямой отгрузки — КУПОН. Судно в это время держится на швартовном канате, а ветер, волны и лед разворачивают его вокруг точки крепления. Работать удается, пока танкер остается в допустимом секторе относительно оси комплекса, а чем шире сектор, тем больше запас по направлениям ветра и дрейфу льда.
До лета 2017 года этот сектор составлял всего 90°, по 45° в каждую сторону — ограничение задавала конструкция швартовной лебедки. В 2017 году доработали ролик, который укладывает канат на ее барабан, и допустимый сектор расширился до 130°.
Складывается ли экономика
Когда процесс налаживается, компании получают на руки цифры. Теперь можно оценить, скоро ли производство хотя бы выйдет в ноль, а лучше — в плюс. Оборудование при этом может работать как часы, но продукция — оказаться слишком дорогой или не найти покупателя.
Производство алюминия крайне энергозатратно: в первом полугодии 2020 года расходы РУСАЛа на электроэнергию составили 28% себестоимости. В уже упомянутых электролизерах от силы тока зависит выпуск металла: чем ток больше, тем меньше ванн нужно заводу на тот же объем.
Самые распространенные конструкции рассчитаны на 400-450 кА, и самое очевидное решение — поднять ток. Но это не так просто сделать: вместе с током растет и магнитное поле шин — массивных проводников, по которым к ваннам подведено питание. Ток в жидком металле взаимодействует с этим полем, и по поверхности металла идут волны. Чтобы металл не замкнулся на аноды, зазор между ними приходится увеличивать, а это лишнее напряжение и лишний расход энергии.
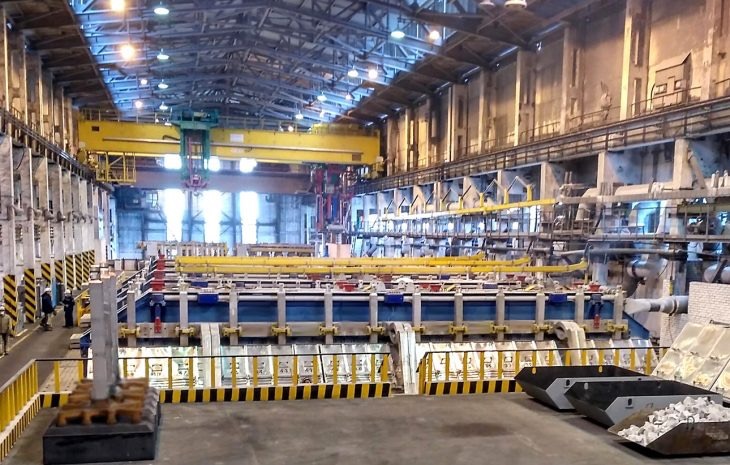
В электролизере РА-550 на 550 кА инженерно-технологический центр РУСАЛа подвел ток к ванне с двух сторон, чтобы поле получалось симметричным и без дополнительных шин, и меньше раскачивало металл. Пять опытных ванн запустили на Саяногорском алюминиевом заводе во второй половине 2016 года.
Пуск прошел штатно, но в первые месяцы ванны тратили около 13 270 кВт·ч на тонну алюминия. Выход по току, то есть доля тока, которая действительно идет на получение металла, был 94,6%. Когда ванны стабилизировались, разработчики начали варьировать режим подачи глинозема, состав электролита, тепловой баланс и порядок выпуска металла. К июню-июлю 2017 года расход снизился до 12 850 кВт·ч на тонну, выход по току вырос до 95,8%, а анодных эффектов — сбоев с резким скачком напряжения — стало примерно в 20 раз меньше. Расход на тонну сократился примерно на 420 кВт·ч.
Настройкой режима дело не ограничилось. В третьем квартале 2017 года РУСАЛ пустил еще три ванны с переделанной системой шин; по расчету разработчиков, они тратят на 400-450 кВт·ч на тонну меньше, чем первые пять. Серию из 352 таких ванн РУСАЛ строит на Братском алюминиевом заводе.
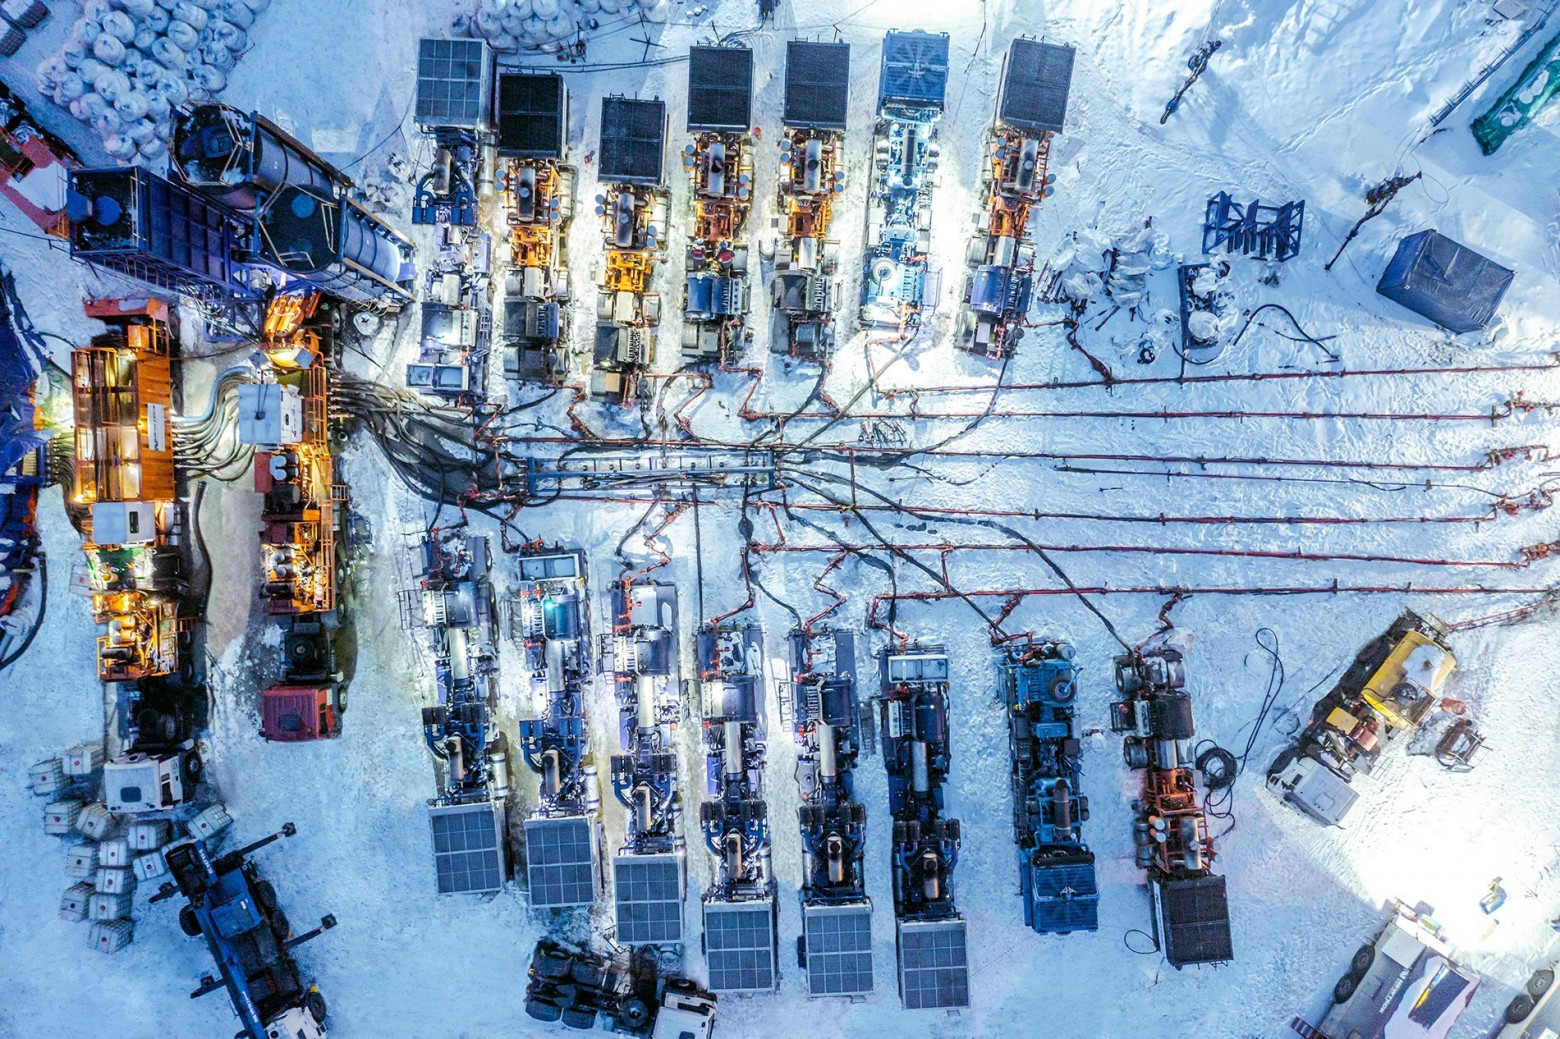
Про то, что в добыче нефти все упирается в экономику, можно вообще не говорить. Баженовская свита — толща пород в Западной Сибири, через которую нефть проходит на несколько порядков хуже, чем через обычные пласты-коллекторы. Поэтому ее добывают через горизонтальные скважины с многостадийным гидроразрывом: длинный ствол и много трещин увеличивают площадь притока.
Первый гидроразрыв на 10 стадий «Газпром нефть» сделала в декабре 2015 года. Но нефть с опытных скважин выходила слишком дорогой: по данным компании, еще в 2017 году тонна обходилась примерно в 30 тыс. руб., а для промышленной разработки, по словам гендиректора технологического центра «Бажен» Кирилла Стрежнева, ее нужно было удешевить до 8,5 тыс.
Чтобы одна скважина давала больше нефти, компания наращивала число стадий гидроразрыва (до 30 в 2020 году), а с ними и трещин. Но участки разрывают по очереди, и сначала на каждый уходило около 48 часов, то есть те самые 30 стадий растянулись бы на два месяца. А ведь все это время там стоят бригада и техника, и каждые сутки их работы удорожают и саму скважину, и каждую тонну нефти из нее. К 2018 году на один участок тратили уже около 24 часов.
На Бажене зазор между хвостовиком и породой заливают цементом, и при разрыве каждого участка этот слой заново нагружают давлением. Если он треснет, жидкость уходит к соседнему, уже обработанному отрезку, и новая трещина выходит хуже или не получается вовсе. В 2018 году компания опробовала вращение хвостовика при заливке, чтобы смесь лучше вытесняла буровой раствор и ровнее ложилась вокруг трубы, и эластичный цемент, рассчитанный на многократные нагрузки. По оценке Национальной ассоциации нефтегазового сервиса, показатель качества, который учитывает равномерность слоя, и его сцепление с породой и прочность, вырос с 60-65 до 90%.
Заменили и жидкость для гидроразрыва, вместе с которой в трещины закачивают песок — он не дает им сомкнуться, когда давление снимут. И тут возникла дилемма: обычный вязкий гель хорошо держит песок, но в узких трещинах Бажена оставляет полимерный остаток, через который нефти пройти еще труднее, чем через саму породу. Маловязкая вода их не засоряет, но песок переносит ожидаемо хуже. В 2019-2020 годах компания испытала жидкость на ксантановой камеди, которая справляется с этим лучше воды. По данным компании, скважина, где ее применили, при прочих равных дала около 1 000 т нефти за 20 суток против обычных 600 т.
К 2020 году стоимость добычи баженовской нефти снизилась с 30 до 13 тыс. руб. за тонну. Причем не только за счет гидроразрыва: компания сократила и сроки строительства скважин. По данным, приведенным в январе 2025 года вице-премьером Александром Новаком, в 2024 году стоимость разработки снизилась до заветных 8,5 тыс. руб. за тонну — уровня, который ранее считался необходимым для рентабельной промышленной добычи.
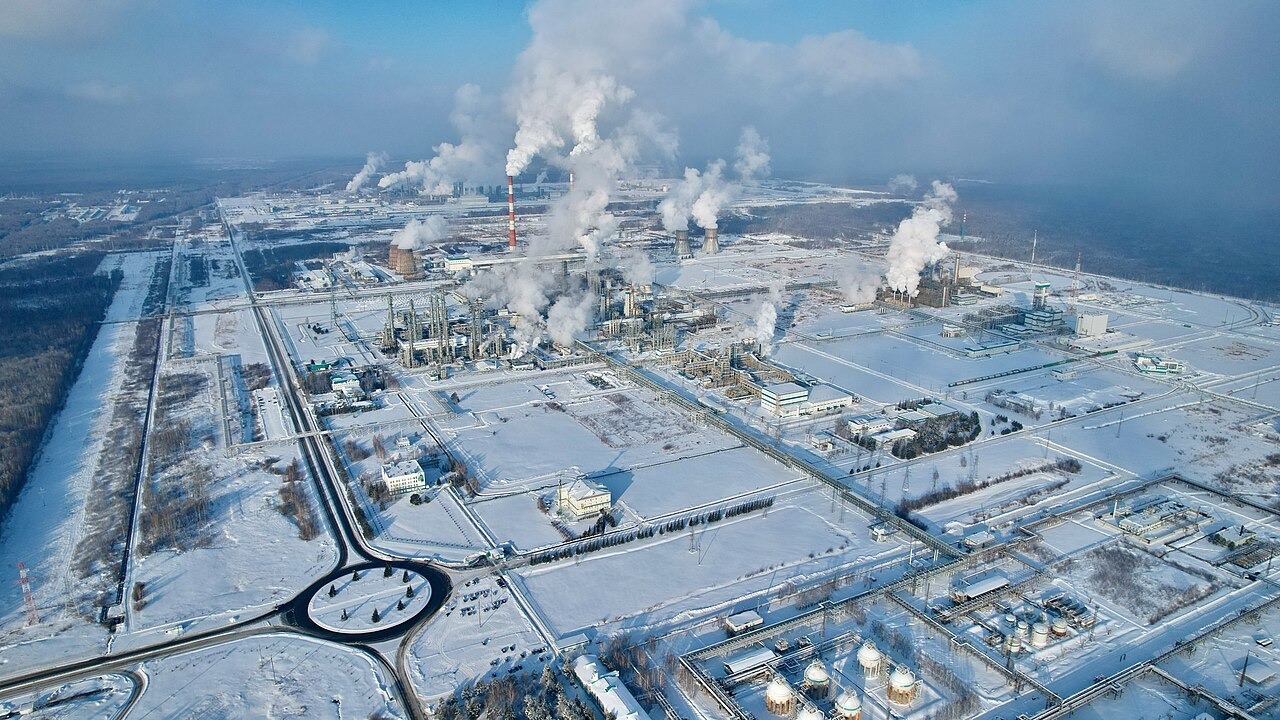

У СИБУРа экономику нового производства подтачивала чистка реакторов. На «ЗапСибНефтехиме» в Тобольске полиэтилен высокой плотности получают в петлевых реакторах — замкнутых трубопроводных контурах длиной больше полукилометра, по которым непрерывно циркулирует рабочая смесь. После пуска полимер стал нарастать на стенках труб, местами слоем в несколько сантиметров, и ухудшал отвод тепла. Установки приходилось останавливать на очистку раз в 3-5 месяцев, тогда как на других заводах такие же реакторы работают без перерыва около года. Каждая чистка — это слив сотен тонн циркулирующей среды и несколько суток без продукции.
На скорость, с которой копятся отложения, влияют температура, давление, скорость циркуляции, состав сырья и катализатора и даже вибрации насосов. Специалисты СИБУРа разобрали 77 параметров процесса, выбрали из них 14 и стали удерживать их в расчетных границах, чтобы полимер нарастал медленнее. По данным компании, интервал между чистками вырос сначала до полугода, а затем больше, чем до года.
Что меняется при смене площадки
Пока технология работает на одном заводе, инженеры точно не знают, насколько она завязана на местный климат или энергосистему. Но когда и если компания строит другой завод или переоборудует старый, она узнает много нового.
Интересный пример показал тот же РУСАЛ, которому пришлось адаптировать электролизеры под разные площадки. Новую ванну перед пуском обжигают — прогревают ее дно (подину) почти до рабочего состояния, чтобы подину не разрушил тепловой удар при заливке расплава. С 2004 года все электролизеры Саяногорска обжигаются газовыми горелками. Обычно обжиг шел 72 часа, но в холодную погоду для более глубокого прогрева футеровки его приходилось увеличивать до 96.
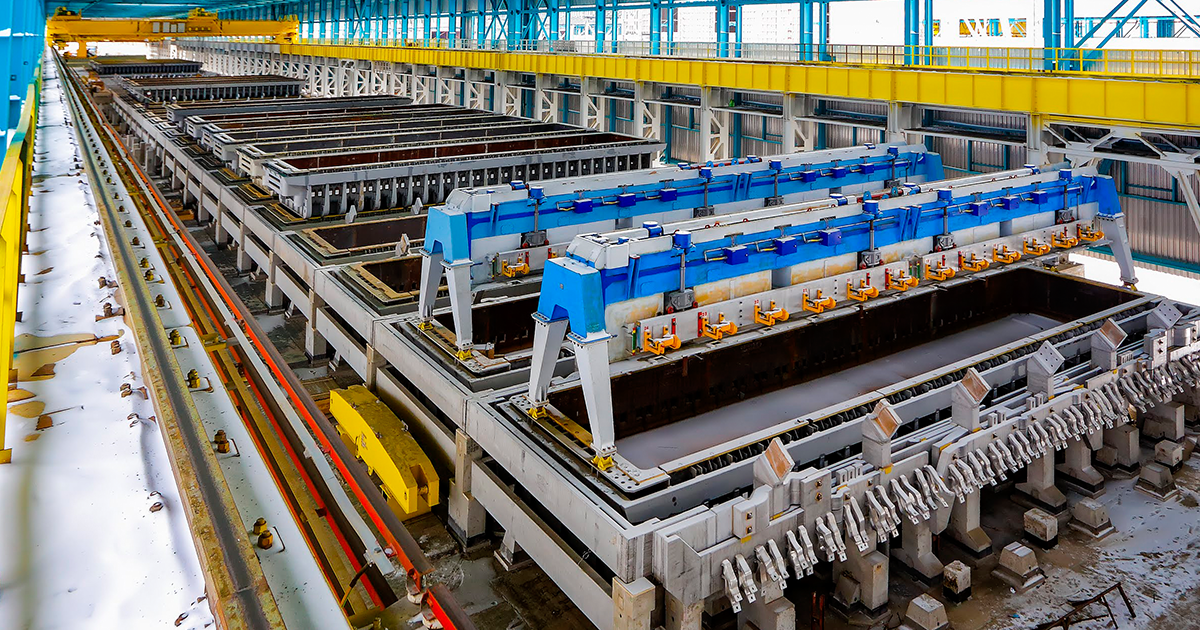
Для Тайшетского завода в Иркутской области инженеры РУСАЛа сочли такой обжиг неприемлемым. Там семь месяцев в году среднемесячная температура ниже нуля, и пуск каждой ванны затягивался бы. Поэтому для нового завода выбрали обжиг током, причем по такой схеме, чтобы каждый следующий электролизер можно было включать в цепь, не уменьшая ток в остальных — иначе скачки на столь мощном производстве отзывались бы в энергосистеме Сибири.
При электрическом обжиге на подину насыпают слой графитовой крупки, опускают на него аноды и пропускают ток, от которого крупка разогревается. Для проверки в 2012 году так подогрели две ванны в Саяногорске. На первой подина прогрелась неравномерно, с участками перегрева, а для подключения ванны ток во всей цепи снижали до нуля. После пуска всплывший графит разрушил на пяти анодах биметаллические пластины, по которым к ним идет питание.
Перед вторым запуском инженеры, наученные горьким опытом, изменили форму графитового слоя и способ подключения к цепи, а время обжига увеличили. Но тут из-за неравномерного перегрева при пуске разрушились угольные блоки четырех анодов.
Следующее изменение, по которому есть открытые данные, РУСАЛ описал в заявке на патент в 2019 году. Как объясняют разработчики, при неудачной укладке графита к моменту пуска середина ванны прогревалась до 750-800 °C, а торцы оставались холоднее 400 °C. Поэтому под крайними анодами крупки насыпают больше, чем под средними, чтобы направить больше тока к краям. По данным патента, при таком способе ванну подключают к цепи на полном токе.
Первые два электролизера Тайшетского завода обожгли током и пустили в декабре 2021 года. По докладу инженеров, режим рассчитали заранее и опирались на опыт, накопленный в Саяногорске, а температуру выравнивали, регулируя ток и отключая отдельные аноды. К концу нагрева торцы подины прогрелись до 846-862 °C, середина — до 991-996 °C.
Но один удачный пуск еще не означает, что процесс получится повторить на сотнях электролизеров. Для этого нужно закрепить схему подключения, порядок обжига и контроля температуры, а затем проверить, насколько одинаково работают разные ванны.
Есть ли желание и возможность проводить испытания
Новую технологию можно сразу постараться внедрить в работу, а можно сначала испытать на пилотной установке, на моделях или на действующем оборудовании. Это занимает время и стоит денег, но иначе ошибка может всплыть слишком поздно, когда исправлять ее будет очень дорого. И стратегическое решение, стоит ли дополнительно обкатывать процесс, лежит на компании.
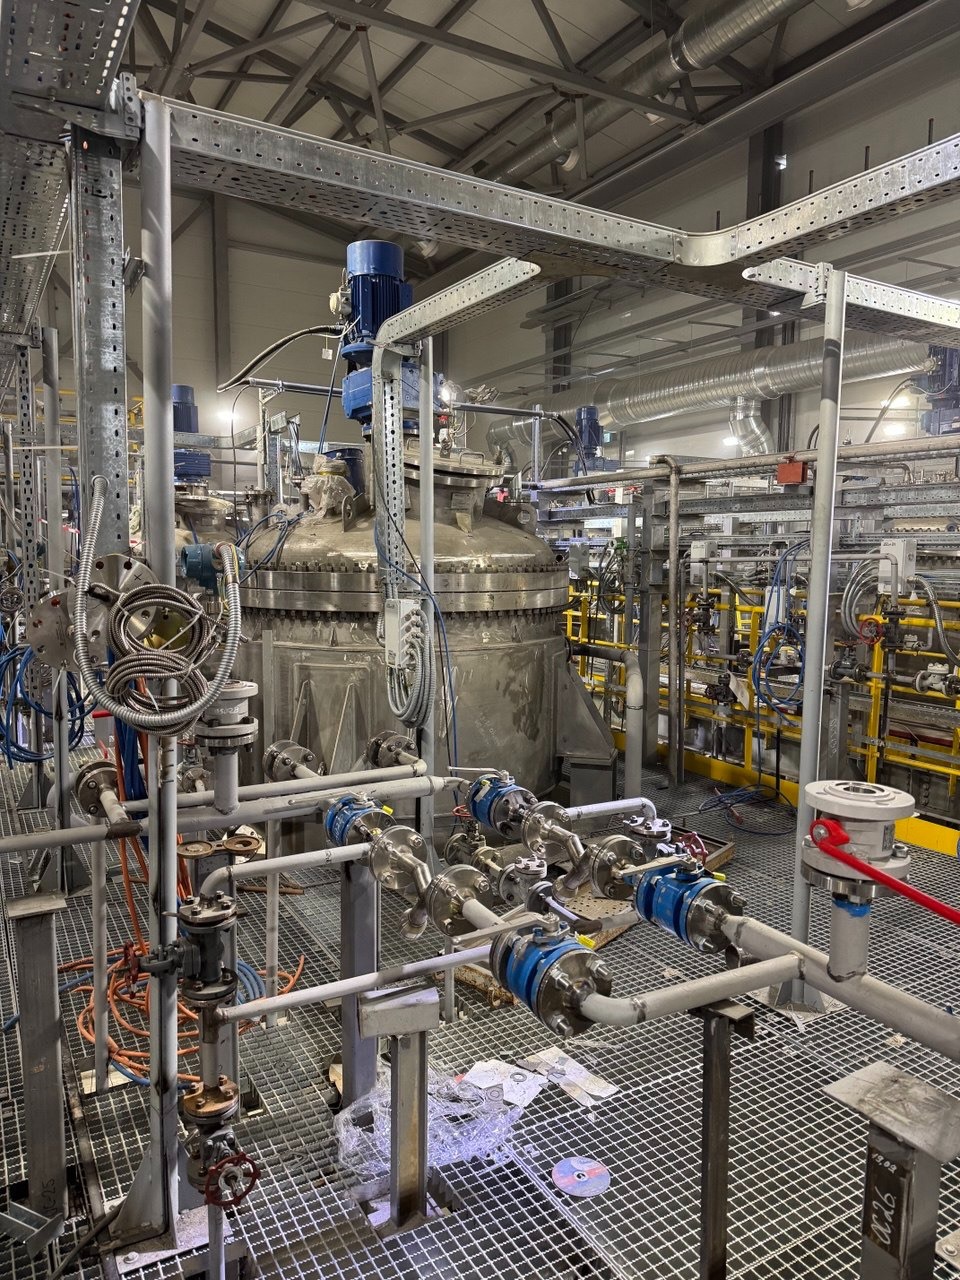
В 2022 году перед СИБУРом встала многогранная проблема импортозамещения. В том числе нужно было где-то брать реагент, который запускает полимеризацию при производстве синтетических каучуков. До этого н-бутиллитий шел в основном из Европы, поэтому сначала пришлось перестраивать логистику, а затем в дело вступили специалисты НИОСТа, научного центра СИБУРа. Вместе с воронежскими коллегами из НИЦ «Эластомеры» они переработали известную технологию и к ноябрю 2024 года пробные партии реагента уже испытали на двух действующих заводах компании, «Нижнекамскнефтехиме» и «Воронежсинтезкаучуке». По данным СИБУРа, отклонений режима при этом не было, и после этого в Воронеже начали строить производство на 350 т в год.
Своя исследовательская база настолько выручает, что в декабре 2024-го СИБУР открыл в Тобольске Центр пилотирования. До его появления лабораторные разработки приходилось проверять сразу на действующих производствах. Центр рассчитан на работу с полиэтиленом и полипропиленом: в нем можно испытывать катализаторы и рецептуры, выпуская (по проекту) до 300 т полимера в год.
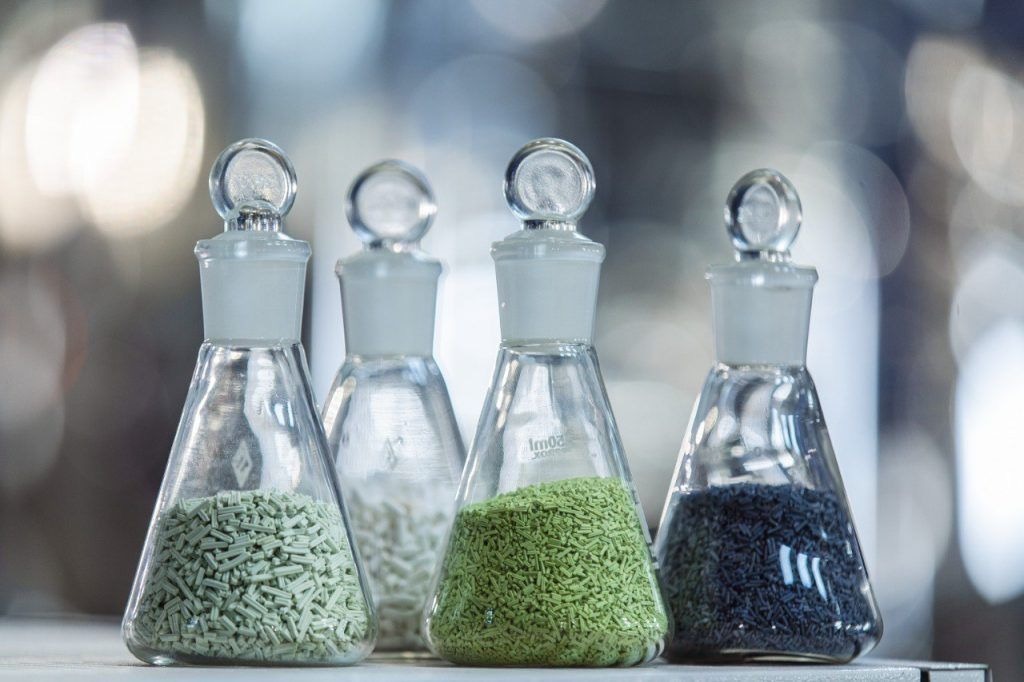
Пример «Газпром нефти» тоже связан с катализатором — для установки крекинга, где тяжелые фракции нефти расщепляют и получают в основном компоненты бензина. Он все время циркулирует, и часть его постоянно заменяют свежим. На сырье разных заводов один и тот же катализатор ведет себя по-разному, а загружают его тоннами, поэтому ошибка с новым реагентом обходится предприятию дорого.
Катализатор «Авангард» разработали Институт проблем переработки углеводородов СО РАН и специалисты Омского НПЗ «Газпром нефти». Выпускать его завод начал в 2016 году на своем производстве, добавив для этого блок фильтрации и стабилизации цеолитов — кристаллов, которые составляют его главный активный компонент.
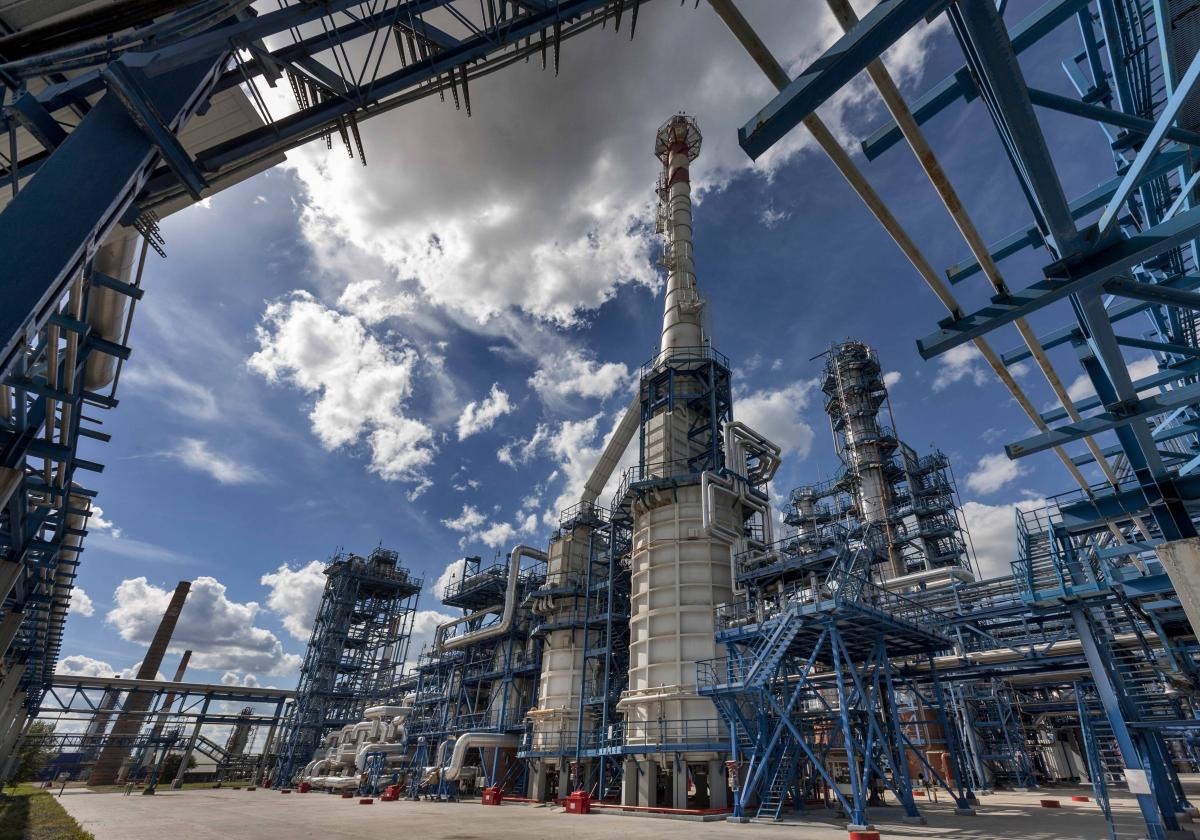
Испытывать катализаторы компания тоже стала сама. В конце 2016 года в Омске заработала пилотная установка каталитического крекинга, которая перерабатывает до 2,5 кг в час и повторяет промышленную схему. В ней катализатор проверяют на том сырье, на котором ему предстоит работать. В декабре 2017 года там испытали опытную партию новой модификации «Авангарда» с другой матрицей — пористой массой, которая окружает кристаллы цеолита и сама участвует в крекинге. Судя по всему, результат устроил завод: в 2018 году он постепенно добавлял новую версию в загрузку двух промышленных установок и к концу года заменил ею около 75% прежнего катализатора.
Что в итоге
После пилота можно утверждать только то, что установка, технология или материал в принципе работают. Остальное инженеры не могут предсказать заранее, потому что реальных переменных слишком много.
Технологией решение становится только после нескольких проверок. На испытаниях в условиях, близких к промысловым и заводским, всплывают недостатки конструкции и состава. После запуска видно, как решение уживается с неидеальным сырьем, резкими пусками и внезапными остановами.
Расчет затрат показывает, окупится ли продукт, а перенос на другую площадку — насколько оно привязано к климату и энергосистеме первого завода.
Разработать установку или материал может институт, поставщик или инженерный центр самой компании. Но доводить их до промышленного применения часто приходится вместе: разработчики меняют конструкцию, а завод проверяет, как она ведет себя с реальным сырьем и оборудованием.
Поэтому технологическая работа крупной компании не ограничивается собственной лабораторией. Она ставит инженерную задачу, дает свое производство для испытаний и организует внедрение.
KioskNews shows a cleaned-up reading view extracted from the publisher’s page — the original always lives on their site, not ours.